
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 22-09-2026 منبع: سایت


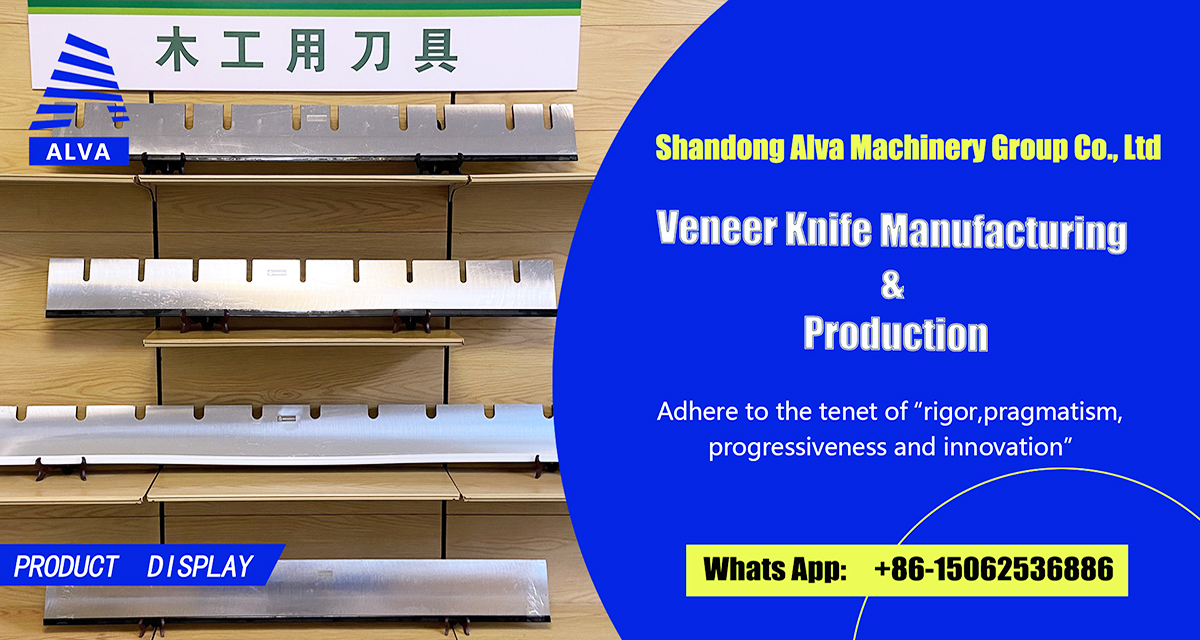
در تولید روکش چوب، دستگاه لایه برداری روکش چرخشی وظیفه مهم تبدیل کنده های فراوری شده به ورق های روکش پیوسته را انجام می دهد. تیغه لایه برداری روکش چرخشی یکی از اجزای کلیدی برش مورد استفاده در این فرآیند است. خواص مواد، دقت ماشینکاری، شرایط پیشرفته، عملیات حرارتی و نصب آن به طور مستقیم بر فرآیند لایه برداری و کیفیت روکش تأثیر می گذارد.
برای تخته سه لا، روکش، LVL، تخته چندلا با روکش فیلم و سایر محصولات پانل های مبتنی بر چوب، کیفیت روکش پایه مهمی برای فرآیندهای تولید بعدی است. اگر تیغه فاقد تیزی باشد، به سرعت سایش شود، پایداری کافی نداشته باشد یا دارای انحرافات ابعادی باشد، ممکن است کیفیت سطح، قوام ضخامت و پیوستگی روکش تحت تاثیر قرار گیرد.
بنابراین، یک تیغه لایه برداری روکش چرخشی واجد شرایط صرفاً یک قطعه فولادی نیست که بریده شده و تیز شده باشد. از طریق یک سری فرآیندها از جمله انتخاب مواد، برش، شکلدهی، عملیات حرارتی، صاف کردن، سنگزنی دقیق، پردازش لبه، بازرسی و بستهبندی تولید میشود.
گروه ماشین آلات شاندونگ ALVA در زمینه ماشین آلات نجاری و تجهیزات پردازش چوب فعالیت می کند. این شرکت در توسعه و کاربرد دستگاه های لایه برداری روکش روتاری، خطوط تولید روکش و اجزای مرتبط، به الزامات تیغه های لایه برداری روکش توجه زیادی دارد. هدف از تولید تیغه صرفاً دستیابی به تیزی نیست، بلکه ایجاد تعادل مناسب بین سختی، استحکام، چقرمگی، مقاومت در برابر سایش و پایداری ابعادی است که به تیغه اجازه میدهد تا عملکرد برش پایدار را در طول پردازش مداوم چوب حفظ کند.
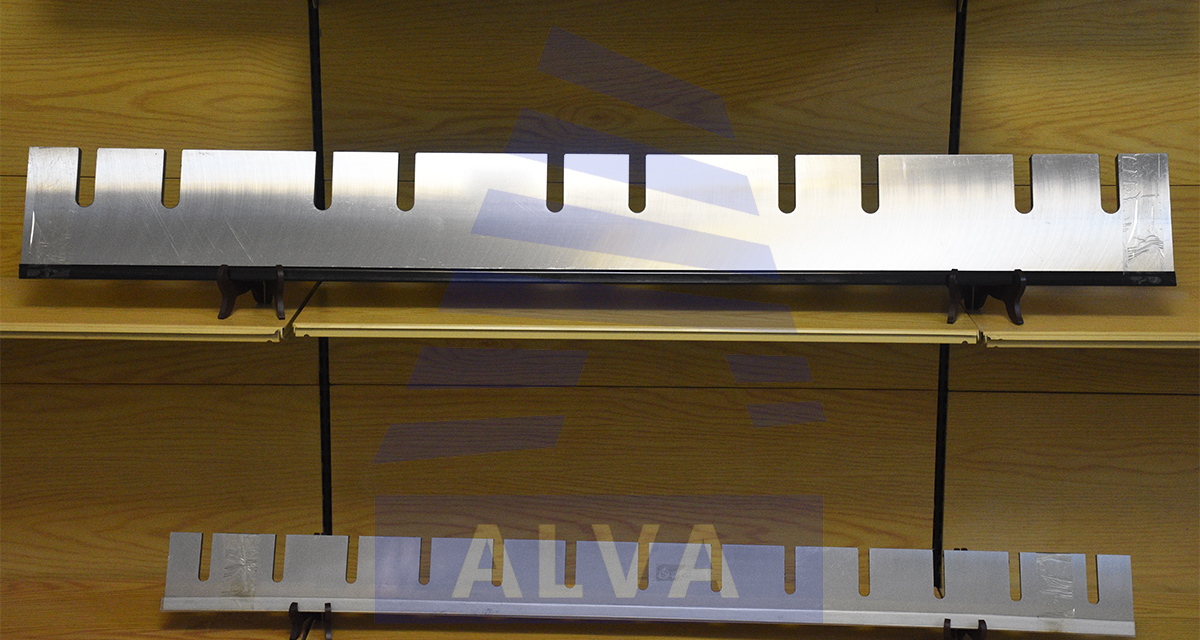
یک دستگاه لایه برداری روکش چرخشی یک کنده را به دور یک مرکز مشخص می چرخاند در حالی که مجموعه چاقو به سمت چوب حرکت می کند و به طور مداوم چوب را برش می دهد. از طریق این فرآیند، کنده به روکش پیوسته تبدیل می شود. دستگاه های لایه برداری روکش روتاری به طور گسترده ای برای تولید روکش برای تخته سه لا، LVL و سایر محصولات پانل های مبتنی بر چوب استفاده می شود.
در طی این فرآیند، تیغه یک ابزار برش معمولی نیست. لبه برش باید به طور مداوم مقاومت برشی ایجاد شده توسط الیاف چوب را تحمل کند و همچنین با تغییرات ناشی از گونه های چوب، ساختار دانه، وضعیت رطوبت، گره ها و سایر ویژگی های چوب طبیعی مقابله کند.
سیاههها مواد کاملاً یکنواخت نیستند. گونههای مختلف چوب ویژگیهای ساختاری متفاوتی دارند و سختی میتواند بین مناطق مختلف یک کنده متفاوت باشد. گره ها، بقایای پوست و سایر مواد سخت نیز ممکن است وجود داشته باشند.
این عوامل باعث ایجاد بارهای مختلف بر روی تیغه برش می شود.
بنابراین، یک تیغه لایه برداری روکش چرخشی باید عملکرد برش پایدار را حفظ کند. در شرایط عملیاتی عادی، لبه برش باید به طور مداوم الیاف چوب را مطابق با شرایط پردازش مورد نیاز برش دهد و اجازه دهد روکش به صورت پیوسته تولید شود.
وضعیت تیغه نیز بر پردازش بعدی تأثیر می گذارد. هنگامی که لبه برش به درستی حفظ شود، فرآیند لایه برداری می تواند نسبتاً پایدار بماند و سطح روکش می تواند کیفیت ثابتی را حفظ کند. با ساییدگی لبه برش، مقاومت برش ممکن است افزایش یابد و روکش ممکن است سطوح ناهموار، الیاف، ترک ها یا تغییرات ضخامت ایجاد کند.
به همین دلیل تیغه لایه برداری روکش چرخشی نه تنها با فرآیند برش بلکه با کیفیت روکش تولید شده نیز ارتباط مستقیم دارد.
اساس تولید تیغه انتخاب مواد است.
تیغه های لایه برداری روکش روتاری تحت شرایط برش مداوم عمل می کنند. بنابراین، مواد تیغه باید ترکیب مناسبی از سختی، استحکام، چقرمگی و مقاومت در برابر سایش را ارائه دهند.
اگر سختی کافی نباشد، ممکن است لبه برش به سرعت ساییده شود. اگر ماده بیش از حد سخت و بدون چقرمگی کافی باشد، ممکن است لبه برش در هنگام قرار گرفتن در معرض ضربه بیشتر در معرض آسیب قرار گیرد.
بنابراین انتخاب مواد باید بر اساس کاربرد واقعی، از جمله گونههای چوب، روش پردازش، ساختار ماشین و شرایط عملیاتی باشد.
استانداردهای مربوطه برای تیغه های لایه برداری روکش چرخشی جنبه هایی مانند ساختار تیغه، الزامات فنی، روش های بازرسی، روش های پذیرش و الزامات ساخت را پوشش می دهد. این نشان دهنده این واقعیت است که تیغه های لایه بردار روکش ابزارهای تخصصی نجاری با الزامات ساخت و کیفیت خاص هستند.
قبل از ورود به تولید، مواد اولیه نیاز به بررسی دارند. شرایط مواد، قوام ساختاری و خواص مرتبط، همگی می توانند بر پردازش بعدی تأثیر بگذارند.
انتخاب مناسب مواد، پایه ای پایدار برای تولید بعدی فراهم می کند.
برای ابزارهای برش حرفه ای، سختی بالاتر به تنهایی به معنای عملکرد بهتر نیست. مشخصات مواد باید با فرآیند عملیات حرارتی و شرایط کاری واقعی مطابقت داشته باشد. تنها از طریق کنترل هماهنگ مواد، عملیات حرارتی و ماشینکاری می توان یک تیغه به عملکرد متعادلی دست یافت.
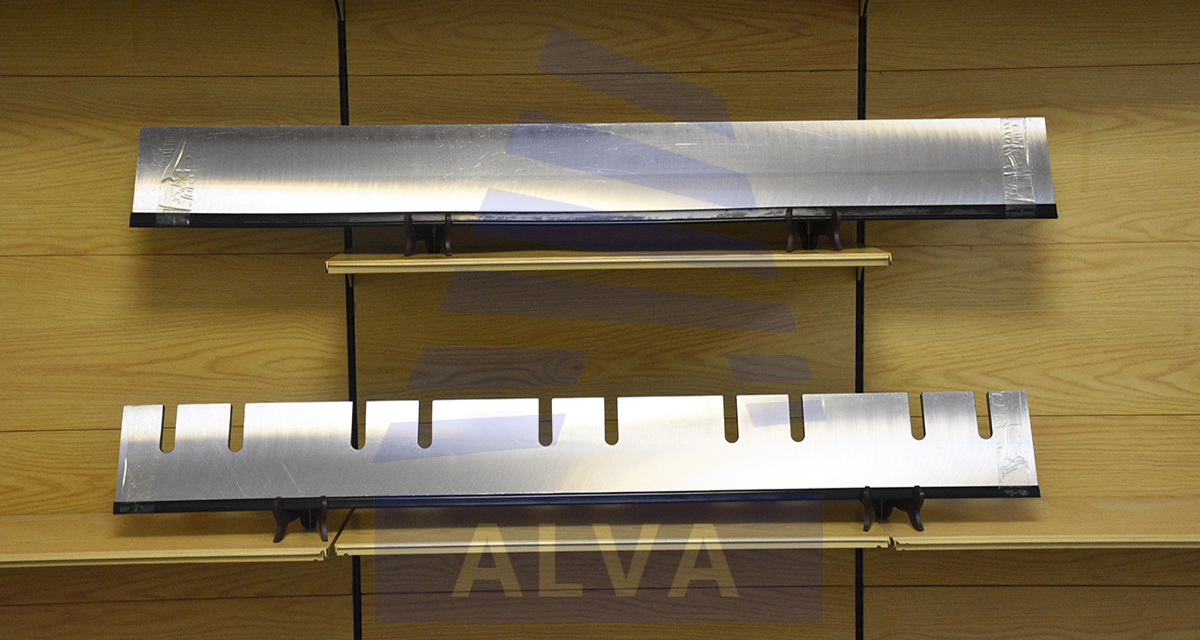
پس از انتخاب ماده، تیغه وارد مرحله پردازش اولیه می شود.
مواد اولیه با توجه به ساختار تیغه مورد نیاز و الزامات کاربردی برش داده می شود و یک بلنک نزدیک به ابعاد مورد نیاز تولید می شود.
اگرچه این فرآیند ساده به نظر می رسد، اما می تواند بر ماشینکاری بعدی و پایداری ابعادی تأثیر بگذارد. برش نامناسب ممکن است باعث تغییر شکل یا استرس داخلی شود و مشکل صاف کردن بعدی و ماشینکاری دقیق را افزایش دهد.
بنابراین، هر فرآیند تولید به فرآیند بعدی متصل می شود. کیفیت یک فرآیند مستقیماً بر نتایج فرآیندهای بعدی تأثیر می گذارد.
از لحظه ای که ماده وارد تولید می شود، شرایط فرآوری آن باید کنترل شود.
پس از آماده شدن بلنک تیغه، فرم دهی بیشتری انجام می شود تا بدنه تیغه به ساختار طراحی شده خود نزدیکتر شود. صافی، شرایط لبه و ابعاد کلی تیغه باید در طول فرآیند کنترل شود.
برای تیغه های نجاری بلند، صاف بودن و ثبات ابعادی اهمیت ویژه ای دارد. در حین کار، تیغه باید تماس و تراز مناسب با نگهدارنده چاقو را حفظ کند. اگر بدنه تیغه تغییر شکل قابل توجهی داشته باشد، شرایط نصب ممکن است تحت تأثیر قرار گیرد که می تواند بر عملکرد برش تأثیر بگذارد.
بنابراین، تولید تیغه به سادگی با تیز کردن لبه برش آغاز نمی شود. با ایجاد یک بدنه تیغه پایدار آغاز می شود.
عملیات حرارتی یکی از فرآیندهای مهمی است که بر عملکرد تیغه های لایه برداری روکش چرخشی تأثیر می گذارد.
از طریق یک فرآیند عملیات حرارتی مناسب، ساختار داخلی و خواص مکانیکی مواد تیغه را می توان تنظیم کرد تا نیازهای عملیات واقعی را برآورده کند.
در طول لایه برداری روکش چرخشی، تیغه به طور مداوم با چوب تماس می گیرد و نیروهای برشی را تجربه می کند. اگر شرایط مواد مناسب نباشد، تیغه ممکن است دچار سایش بیش از حد، تغییر شکل لبه برش یا آسیب موضعی شود.
هدف از عملیات حرارتی ایجاد تعادل مناسب بین خواص مختلف مواد است.
عملکرد تیغه فقط به سختی بستگی ندارد. در طول لایه برداری روکش، تیغه برش مداوم را تجربه می کند و همچنین ممکن است با ضربه های متناوب مواجه شود. بنابراین، تیغه به سختی کافی برای مقاومت در برابر سایش و حفظ چقرمگی کافی برای کاهش خطر خرد شدن یا آسیب تحت بارهای غیرعادی نیاز دارد.
تولید حرفه ای تیغه نیاز به پارامترهای عملیات حرارتی دارد که با نوع مواد، ساختار تیغه و الزامات کاربرد مطابقت داشته باشد.
پس از عملیات حرارتی، تیغه باید بازرسی شود. اگر تغییر شکل رخ دهد، تیغه به فرآیند صاف کردن ادامه می دهد.
تیغه های لایه برداری روکش روتاری معمولا دارای لبه کاری نسبتا طولانی هستند که صاف بودن و پایداری تیغه را مهم می کند.
پس از عملیات حرارتی، تغییرات در ساختار داخلی مواد ممکن است باعث تغییر شکل شود. بنابراین تیغه باید مطابق با شرایط واقعی آن صاف شود.
صاف کردن فقط به فشار دادن صافی تیغه نیست. نیاز به تنظیم کنترل شده بر اساس تغییر شکل واقعی تیغه دارد.
اگر بدنه تیغه خم یا پیچ خورده باشد، رابطه برش بین تیغه و کنده ممکن است پس از نصب تغییر کند. در حین کار، تیغه ممکن است بارگذاری ناهمواری را تجربه کند که می تواند بر پایداری تولید روکش تأثیر بگذارد.
بنابراین از فرآیند صاف کردن برای بازگرداندن شرایط هندسی مورد نیاز بدنه تیغه استفاده می شود.
پس از صاف کردن، تیغه بیشتر از نظر صافی، صافی و وضعیت کلی قبل از ورود به سنگ زنی دقیق و پردازش لبه بررسی می شود.
این منعکس کننده یک اصل مهم در تولید تیغه حرفه ای است: تیغه نه تنها باید تیز باشد بلکه باید ثبات کلی ابعاد را نیز حفظ کند.
پس از آماده سازی مواد، عملیات حرارتی و صاف کردن، تیغه وارد فرآیند سنگ زنی دقیق می شود.
سنگ زنی یکی از فرآیندهای کلیدی است که از طریق آن لبه برش و سطوح برش شکل می گیرد.
لبه برش به سادگی به یک نقطه تیز آسیاب نمی شود. با توجه به الزامات لایه برداری روکش باید یک هندسه برش مناسب را تشکیل دهد. هندسه پیشرفته، صاف بودن و وضعیت سطح همگی می توانند بر عملکرد برش تأثیر بگذارند.
در حین لایه برداری روکش، تیغه به طور مداوم وارد چوب می شود. اگر لبه برش ناسازگار باشد، عمل برش روی الیاف چوب نیز ممکن است متفاوت باشد.
سازندگان حرفه ای چاقوهای لایه بردار روکش و چرخشی تاکید می کنند که انتخاب مواد خام، عملیات حرارتی داخلی، و هندسه پیشرفته انتخاب شده با توجه به مواد فرآوری شده، همگی بر کیفیت روکش و عمر مفید تیغه تاثیر می گذارند.
بنابراین، سنگ زنی دقیق نیاز به کنترل بیشتر از وضوح لبه دارد. همچنین باید یکنواختی را در امتداد لبه کار حفظ کند.
برای تیغه های بلند، لبه برش باید از یک سر تا سر دیگر ثابت بماند.
این یکی از تفاوت های مهم تیغه های نجاری حرفه ای با قطعات برش معمولی است.
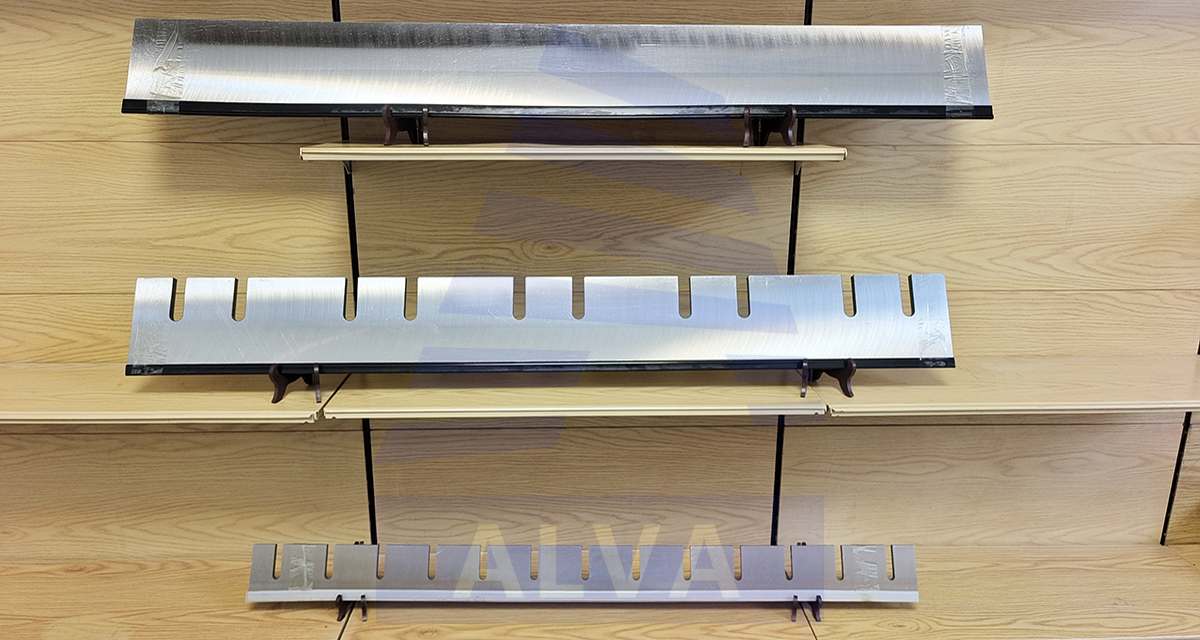
پس از سنگ زنی دقیق، پردازش پیشرفته اضافی مورد نیاز است.
لبه برش ناحیه کاری است که مستقیماً با چوب تماس می گیرد و یکی از مهم ترین قسمت های کاربردی تیغه است.
یک لبه برش پایدار نیاز به حفظ تعادل مناسب بین وضوح و استحکام لبه دارد.
یک لبه بیش از حد تیز بدون تکیه گاه کافی ممکن است در هنگام برش چوب سخت تر یا برخورد موضعی با ضربه بیشتر مستعد آسیب باشد. از طرف دیگر، لبهی صاف ممکن است مقاومت برش را افزایش داده و بار اضافی را روی دستگاه وارد کند.
بنابراین، پردازش پیشرفته باید مطابق با الزامات برنامه واقعی انجام شود.
طراحی تیغه لایه برداری روکش باید حرکت نسبی بین تیغه و کنده را در حین لایه برداری چرخشی نیز در نظر بگیرد. دستگاه های لایه برداری روکش مدرن از نگهدارنده چاقو، دستگاه های فشار، مکانیسم های تغذیه و سایر سیستم ها با هم برای حفظ شرایط برش پایدار استفاده می کنند.
بنابراین تیغه باید با ساختار و شرایط عملیاتی دستگاه مطابقت داشته باشد.
تنها زمانی که کیفیت ساخت تیغه با ساختار دستگاه، نصب و شرایط پردازش هماهنگ باشد، تیغه می تواند آنطور که در نظر گرفته شده است عمل کند.
تیغه های لایه برداری روکش روتاری باید برش مداوم را در طول عرض کار حفظ کنند.
اگر بخش های مختلف لبه برش دارای تغییرات قابل توجهی باشند، شرایط برش ممکن است در حین کار تغییر کند.
بنابراین، لبه برش باید پس از ساخت بررسی شود.
بازرسی ممکن است شامل صاف بودن لبه برش، یکپارچگی لبه، صافی بدنه تیغه و وضعیت ماشینکاری سطح باشد.
از طریق بازرسی، می توان عیوب ساخت را قبل از خروج محصول از کارخانه شناسایی و اصلاح کرد.
برای ابزارهای نجاری، بازرسی صرفاً مرحله نهایی تولید نیست. این بخش مهمی برای اطمینان از اینکه تیغه در شرایط مناسب وارد سرویس واقعی می شود.
استانداردهای فنی مربوطه برای تیغه های لایه برداری روکش چرخشی نیز شامل روش های بازرسی و روش های پذیرش است که اهمیت کنترل کیفیت را در طول فرآیند تولید نشان می دهد.
در طول لایه برداری واقعی روکش، تیغه به طور مداوم در معرض نیروهای مکانیکی قرار می گیرد.
الیاف چوب ساختار جهت دار دارند و گونه های مختلف خصوصیات داخلی متفاوتی دارند. در طول برش، تیغه مقاومت برش معمولی را تجربه می کند و همچنین ممکن است با گره ها یا سایر مناطق سخت تر کنده مواجه شود.
بنابراین، تیغه لایه برداری روکش چرخشی به ترکیبی مناسب از سختی و چقرمگی نیاز دارد.
سختی عمدتاً به مقاومت تیغه در برابر سایش مربوط می شود.
در طول برش مداوم، لبه برش به تدریج فرسوده می شود. هنگامی که سایش به شرایط خاصی می رسد، عملکرد برش تغییر می کند و تیغه باید تیز یا تعویض شود.
چقرمگی به توانایی تیغه در مقاومت در برابر ضربه و شرایط بارگذاری پیچیده مربوط می شود.
اگر ماده فاقد چقرمگی کافی باشد، ضربه های غیرعادی ممکن است باعث آسیب جدی شود.
بنابراین، تیغه ای که برای لایه برداری روکش چوب طراحی شده است، نباید به سادگی یک ویژگی خاص را دنبال کند. انتخاب مواد، عملیات حرارتی و فرآیندهای ماشینکاری باید با هم کار کنند تا تعادل مناسبی بین سختی، استحکام و چقرمگی ایجاد شود.
لایه برداری روکش روتاری یک عملیات پردازش مداوم است.
در طول تولید، تیغه برای مدت طولانی در تماس با چوب باقی می ماند. بنابراین، هنگام ارزیابی عملکرد تیغه، مقاومت در برابر سایش یک مورد مهم است.
لبه برش در حین کار به تدریج فرسوده می شود. میزان سایش تحت تأثیر عواملی مانند گونههای چوب، وضعیت چوب، روش پردازش، وضعیت ماشین، دقت نصب و شیوههای عملیاتی است.
تیغه ای با مقاومت سایش مناسب می تواند شرایط برش پایدار را برای مدت طولانی تحت شرایط عملیاتی و نگهداری عادی حفظ کند و نیاز به تیز کردن و تعویض مکرر را کاهش دهد.
مقاومت در برابر سایش ارتباط نزدیکی با مواد تیغه و عملیات حرارتی دارد.
از طریق انتخاب مواد مناسب و کنترل فرآیند، مقاومت تیغه در برابر سایش را می توان بهبود بخشید و به لبه برش اجازه می دهد تا شرایط کاری مناسب را در طول پردازش مداوم حفظ کند.
با این حال، تمام تیغه های برش اجزای مصرفی هستند و عمر واقعی آنها را نمی توان با یک مقدار ثابت تعریف کرد. زمان عملیات واقعی به گونه های چوب، شرایط پردازش، تنظیم ماشین، شیوه های عملیاتی و نگهداری بستگی دارد.
بنابراین عملکرد صحیح و تیز کردن به موقع نیز از عوامل مهم در حفظ دوام تیغه می باشد.
هدف نهایی تیغه لایه برداری روکش چرخشی، پشتیبانی از تولید روکش است.
روکش یک ماده خام مهم برای تخته سه لا و سایر محصولات پانل های مبتنی بر چوب است. وضعیت سطح و قوام ضخامت آن می تواند بر فرآیندهای بعدی چسباندن، چیدمان، پرس و تکمیل تأثیر بگذارد.
هنگامی که لبه برش در شرایط خوبی حفظ شود، فرآیند برش چوب می تواند نسبتاً پایدار بماند.
با کدر شدن تیغه، مقاومت برش افزایش می یابد و تعامل بین تیغه و الیاف چوب تغییر می کند. استفاده مداوم از یک تیغه به میزان قابل توجهی فرسوده ممکن است منجر به سطوح ناهموار، الیاف، پارگی یا سایر عیوب روکش شود.
بنابراین، تیغه لایه برداری روکش روتاری نباید جزء مستقلی در نظر گرفته شود. این بخشی از فرآیند تولید یکپارچه همراه با دستگاه لایه برداری، سیستم آماده سازی چوب، تجهیزات تغذیه و متعاقب آن تجهیزات جابجایی روکش را تشکیل می دهد.
وضعیت پایدار تیغه به حفظ تداوم فرآیند لایه برداری روکش کمک می کند.
هنگام انتخاب یک تیغه لایه بردار روکش چرخشی، کاربران اغلب ابتدا بر روی مواد تمرکز می کنند.
در عمل، مواد تنها پایه و اساس عملکرد تیغه است.
حتی زمانی که از یک ماده استفاده می شود، تفاوت در عملیات حرارتی، سنگ زنی و پردازش پیشرفته می تواند منجر به ویژگی های عملکرد متفاوت شود.
بنابراین، دوام تیغه نتیجه فرآیندهای تولید متعدد است که با هم کار می کنند.
مواد خواص مکانیکی اولیه را فراهم می کند.
عملیات حرارتی وضعیت مواد داخلی را تعیین می کند.
صاف کردن باعث ایجاد ثبات بدنه تیغه می شود.
سنگ زنی دقیق کیفیت سطوح برش را تعیین می کند.
پردازش پیشرفته شرایط واقعی برش را ایجاد می کند.
بازرسی نهایی وضعیت محصول نهایی را قبل از استفاده تایید می کند.
این فرآیندها به هم مرتبط هستند و با هم عملکرد کاری نهایی تیغه را تعیین می کنند.
به همین دلیل است که گروه ماشین آلات شاندونگ ALVA به کنترل فرآیند در ساخت و کاربرد ماشین آلات نجاری و اجزای مرتبط اهمیت می دهد.
علاوه بر کیفیت تیغه، شرایط نصب می تواند بر عملکرد لایه برداری روکش تأثیر بگذارد.
در حین نصب، تیغه باید با توجه به ساختار و الزامات عملیاتی دستگاه لایه بردار تنظیم شود تا تیغه ارتباط مناسبی با نگهدارنده چاقو و چوب کنده حفظ کند.
اگر ارتفاع نصب، زاویه یا شرایط بست مناسب نباشد، حتی تیغه ای که به خوبی ساخته شده است ممکن است آنطور که در نظر گرفته شده است عمل نکند.
بنابراین، نصب تیغه مستلزم توجه به ساختار دستگاه و شرایط عملکرد است.
سه عامل کلیدی را می توان به شرح زیر خلاصه کرد:
اول، کیفیت ساخت تیغه.
دوم، دقت نصب تیغه.
سوم، شرایط عملیاتی و تعمیر و نگهداری ماشین.
این عوامل با هم کار می کنند تا عملکرد واقعی تیغه را تعیین کنند.
تیغه لایه برداری روکش چرخشی یک ابزار برش قابل مصرف است. استفاده صحیح می تواند به کاهش سایش غیر ضروری کمک کند.
قبل از نصب، تیغه باید بازرسی شود تا اطمینان حاصل شود که لبه برش آسیب آشکاری ندارد و سطوح تماس بین تیغه و نگهدارنده چاقو تمیز هستند.
سپس تیغه باید بر اساس نیازهای دستگاه لایه بردار نصب و تنظیم شود تا از بارگذاری غیرعادی جلوگیری شود.
در طول تولید، اپراتورها باید وضعیت روکش را کنترل کنند. اگر کیفیت روکش تغییر کند، تیغه باید به موقع بازرسی شود نه اینکه تا زمانی که سایش شدید رخ دهد به کار خود ادامه دهد.
تیز کردن تیغه ها نیز نیازمند روش های پردازش مناسب است.
تیز کردن نامناسب ممکن است بر هندسه لبه و وضعیت تیغه تأثیر بگذارد. بنابراین، تیز کردن باید با توجه به مواد تیغه و نیازهای پردازش واقعی انجام شود.
از طریق عملکرد مناسب، بازرسی منظم و نگهداری مناسب، استفاده موثر از تیغه را می توان بهبود بخشید.
از یک قطعه فولاد گرفته تا یک تیغه آماده برای لایه برداری روکش، فرآیند تولید شامل مراحل متعددی است.
انتخاب مواد پایه را فراهم می کند.
برش فرآیند تولید را آغاز می کند.
شکل دهی ساختار تیغه-بدنه را ایجاد می کند.
عملیات حرارتی خواص مواد را تنظیم می کند.
صاف کردن، ثبات بدنه تیغه را تضمین می کند.
سنگ زنی دقیق سطوح برش را تشکیل می دهد.
پردازش پیشرفته عملکرد برش را ایجاد می کند.
بازرسی کیفیت محصول را تأیید می کند.
بسته بندی و نگهداری به حفظ شرایط محصول قبل از حمل و نقل و استفاده کمک می کند.
هیچ فرآیند واحدی نباید مستقل در نظر گرفته شود.
کیفیت ساخت تیغه در نهایت در فرآیند لایه برداری روکش منعکس می شود.
برای شرکت های فرآوری چوب، یک تیغه لایه برداری روکش چرخشی پایدار می تواند با دستگاه لایه بردار برای حفظ برش مداوم و کاهش مشکلات کیفیت روکش ناشی از شرایط تیغه کار کند.
اگرچه تیغه جزء نسبتاً کوچک یک ماشین نجاری است، اما نقش آن در فرآیند تولید قابل توجه است.
گونه های مختلف چوب و فرآیندهای لایه برداری روکش الزامات متفاوتی برای تیغه های برش دارند.
چوب نرم و چوب سخت ویژگی های مقاومت برش متفاوتی دارند.
گونه های مختلف ساختار الیاف متفاوتی دارند.
قطر چوب، شرایط رطوبت، روش آمادهسازی و الزامات نهایی روکش نیز میتواند بر عملکرد تیغه تأثیر بگذارد.
بنابراین، تیغه های لایه برداری روکش روتاری باید با توجه به دستگاه واقعی و مواد پردازش انتخاب شوند.
برای شرکت هایی که در تولید طولانی مدت روکش فعالیت می کنند، ایجاد یک سیستم مدیریت تیغه که استفاده از تیغه، تیز کردن، بازرسی و جایگزینی را پوشش می دهد نیز مفید است.
با ثبت شرایط عملکرد تیغه، تاریخچه تیز کردن و تغییرات در کیفیت روکش، سازندگان می توانند چرخه کاری واقعی تیغه را بهتر درک کنند.
این رویکرد مدیریتی میتواند به کاهش آسیبهای غیرمنتظره و حفظ ثبات تولید کمک کند.
ماشین آلات نجاری صرفاً ترکیبی از ماشین آلات منفرد نیستند.
ماشینهای لایهبرداری روکش روتاری، ماشینهای گرد کن، سیستمهای تغذیه خودکار چوب، تجهیزات خشککننده روکش، ماشینهای انباشته کردن و سایر تجهیزات یک سیستم یکپارچه پردازش چوب را تشکیل میدهند.
تیغه لایه بردار روکش چرخشی موقعیت مهمی بین تهیه کنده و تولید روکش دارد.
هر مرحله از آماده سازی چوب تا تشکیل روکش می تواند بر محصول نهایی تأثیر بگذارد.
گروه ماشین آلات شاندونگ ALVA بر الزامات کاربردی تجهیزات پردازش چوب تمرکز دارد و پایداری ماشین، راندمان تولید و کیفیت پردازش را در طول توسعه و ساخت محصول در نظر می گیرد.
اگرچه تیغه لایه برداری روکش چرخشی جزء نسبتاً کوچکی است، اما مستقیماً در فرآیند برش چوب شرکت می کند. بنابراین تولید آن نیازمند یک رویکرد حرفه ای و سیستماتیک است.
به عنوان تامین کننده ماشین آلات نجاری و تجهیزات پردازش چوب، گروه ماشین آلات شاندونگ ALVA بر روی کاربرد هماهنگ دستگاه های لایه برداری روکش چرخشی و اجزای مرتبط با آنها تمرکز دارد.
ارزش یک تیغه لایه برداری روکش چرخشی صرفاً به تیزی آن نیست. هدف آن ارائه یک پایه برش پایدار از طریق خواص مواد مناسب، هندسه لبه برش، دقت ماشینکاری و ثبات ابعادی است.
در شرایط کار عادی، تیغه به طور مداوم برش چوب را انجام می دهد و می تواند مطابق با نیازهای واقعی تولید تیز و نگهداری شود.
برای شرکت های فرآوری چوب، وضعیت تیغه پایدار می تواند به کاهش نوسانات تولید ناشی از مشکلات ابزار برش کمک کند و از کیفیت روکش ثابت پشتیبانی کند.
برای تولید کنندگان تخته سه لا، روکش پایدار پایه مهمی برای فرآیندهای بعدی چیدمان، چسباندن و پرس کردن است.
بنابراین، انتخاب یک تیغه لایه برداری روکش چرخشی مناسب صرفاً به انتخاب ابزار برش بستگی ندارد. همچنین بخشی از پیکربندی فرآیند کامل لایه برداری روکش است.
تیغه های لایه برداری روکش روتاری تحت بارگذاری مکانیکی مداوم کار می کنند.
بنابراین، هر فرآیند تولیدی باید با برنامه نهایی مرتبط باشد.
از انتخاب مواد و عملیات حرارتی گرفته تا سنگ زنی دقیق و پردازش پیشرفته، هر مرحله نیاز به حفظ کیفیت ثابت دارد.
دوام تیغه از طریق یک فرآیند تولید به دست نمی آید. این توسط اثرات ترکیبی خواص مواد، عملیات حرارتی، دقت ماشینکاری، هندسه پیشرفته و شرایط عملیاتی واقعی تعیین میشود.
برای کاربران، ارزیابی اینکه آیا تیغه لایه برداری روکش چرخشی برای استفاده طولانی مدت مناسب است یا خیر، نباید صرفاً به ظاهر آن متکی باشد. عملکرد واقعی لایه برداری روکش نیز باید در نظر گرفته شود.
سطوح پایدار روکش، رفتار برش ثابت، حفظ لبه مناسب و فواصل تیز کردن معقول، همگی منابع مفیدی برای ارزیابی عملکرد واقعی تیغه هستند.
اگرچه تیغه لایه برداری روکش چرخشی جزء نسبتاً کوچکی در یک سیستم تولید نجاری است، اما مستقیماً عملیات برش چوب را انجام می دهد.
از انتخاب مواد اولیه تا برش و شکلدهی، از عملیات حرارتی تا صاف کردن، از سنگ زنی دقیق تا پردازش پیشرفته و در نهایت تا بازرسی محصول نهایی، هر مرحله بر عملکرد نهایی تیغه تأثیر میگذارد.
یک تیغه لایه برداری روکش چرخشی که برای پردازش چوب طراحی شده است باید تعادل مناسبی بین سختی، چقرمگی، استحکام، مقاومت در برابر سایش و دقت ماشینکاری برقرار کند. در عین حال باید با ساختار و شرایط عملکرد دستگاه لایه برداری روکش به درستی کار کند.
برای شرکت هایی که مشغول لایه برداری و تولید روکش طولانی مدت هستند، وضعیت تیغه نه تنها بر روند برش بلکه بر کیفیت روکش، عملکرد دستگاه و مراحل بعدی تولید تأثیر می گذارد.
گروه ماشین آلات شاندونگ ALVA بر الزامات واقعی پردازش چوب تمرکز دارد و به ساخت و کاربرد دستگاه های لایه برداری روکش روتاری و محصولات مرتبط توجه می کند. این شرکت از طریق فرآیندهای تولید کنترل شده و مدیریت کیفیت، ماشین آلات نجاری و راه حل های مرتبط را برای کاربردهای پردازش چوب ارائه می دهد.
ساخت تیغه لایه بردار روکش چرخشی ممکن است به نظر فرآیند تبدیل فولاد به لبه برش باشد، اما در واقع نتیجه انتخاب هماهنگ مواد، فناوری ساخت، الزامات دستگاه و تجربه کاربرد است.
ارزش یک تیغه تنها با تیز بودن آن تعیین نمی شود، بلکه به این بستگی دارد که آیا می تواند عملکرد برش را در طول فرآیند کار خود حفظ کند یا خیر.
کنترل هر فرآیند تولید و توجه به جزئیات تولید، پایه و اساس عملکرد پایدار و دوام تیغه های لایه برداری روکش چرخشی را فراهم می کند و بخش مهمی از رویکرد شاندونگ ALVA Machinery Group برای تولید ماشین آلات نجاری است.


