
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona


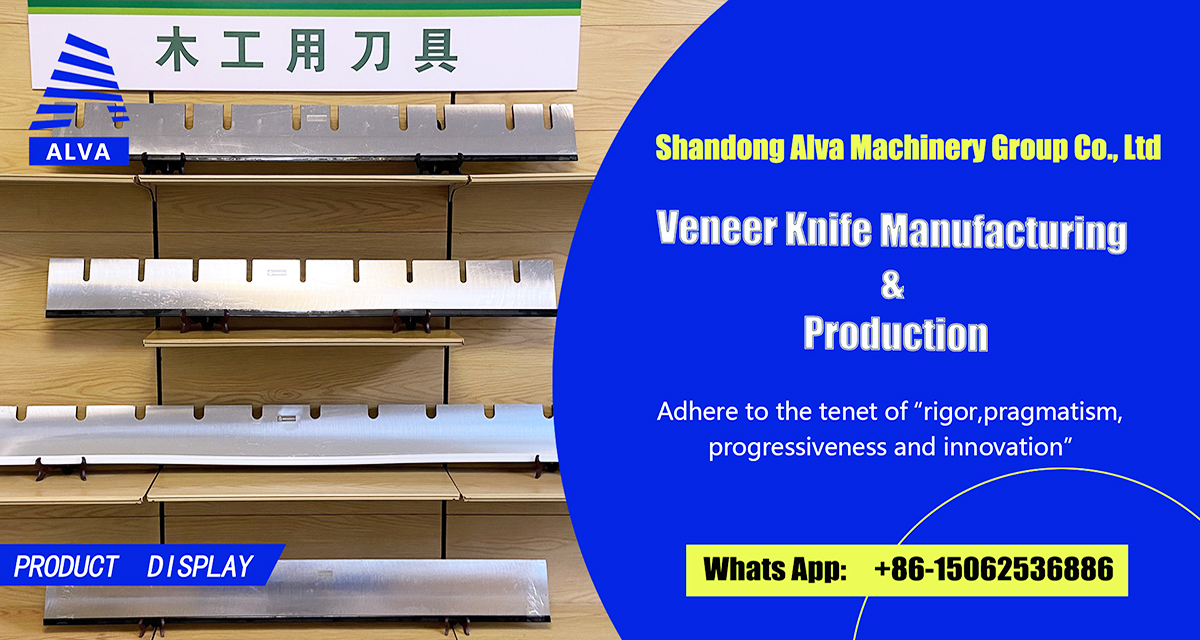
Przy produkcji okleiny drewnianej obieraczka obrotowa do forniru spełnia ważne zadanie polegające na przekształceniu przetworzonych kłód w ciągłe arkusze forniru. Jednym z kluczowych elementów tnących wykorzystywanych w tym procesie jest obrotowe ostrze do obierania forniru. Właściwości materiału, dokładność obróbki, nowoczesny stan, obróbka cieplna i montaż bezpośrednio wpływają na proces łuszczenia i jakość forniru.
W przypadku sklejki, forniru, LVL, sklejki foliowanej i innych produktów z płyt drewnopochodnych jakość forniru stanowi ważną podstawę dla późniejszych procesów produkcyjnych. Jeśli ostrzu brakuje ostrości, szybko się zużywa, ma niewystarczającą stabilność lub zawiera odchylenia wymiarowe, może to mieć wpływ na jakość powierzchni, konsystencję grubości i ciągłość forniru.
Dlatego wykwalifikowane ostrze obrotowe do obierania forniru to nie tylko kawałek stali, który został wycięty i naostrzony. Jest wytwarzany w wyniku szeregu procesów obejmujących wybór materiału, cięcie, formowanie, obróbkę cieplną, prostowanie, szlifowanie precyzyjne, obróbkę krawędzi, kontrolę i pakowanie.
Shandong ALVA Machinery Group zajmuje się produkcją maszyn i urządzeń do obróbki drewna. Opracowując i stosując obrotowe maszyny do obierania forniru, linie do produkcji forniru i powiązane komponenty, firma zwraca szczególną uwagę na wymagania dotyczące ostrzy do obierania forniru. Celem produkcji ostrzy nie jest po prostu osiągnięcie ostrości, ale ustalenie odpowiedniej równowagi pomiędzy twardością, wytrzymałością, wytrzymałością, odpornością na zużycie i stabilnością wymiarową, co umożliwi brzeszczotowi utrzymanie stabilnej wydajności cięcia podczas ciągłej obróbki drewna.
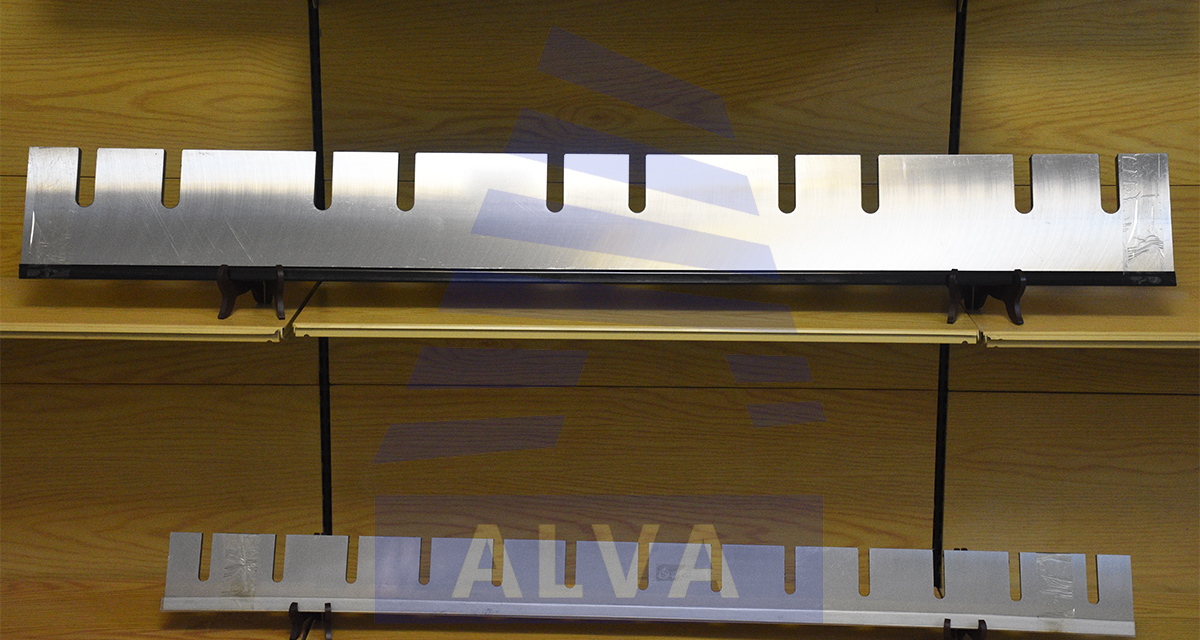
Obrotowa maszyna do obierania forniru obraca kłodę wokół określonego środka, podczas gdy zespół noży przesuwa się w stronę kłody i w sposób ciągły tnie drewno. W wyniku tego procesu kłoda zostaje przekształcona w ciągły fornir. Obrotowe maszyny do obierania forniru są szeroko stosowane do produkcji forniru na sklejkę, LVL i inne produkty z płyt drewnopochodnych.
Podczas tego procesu ostrze nie jest zwykłym narzędziem tnącym. Krawędź tnąca musi stale wytrzymywać opór cięcia generowany przez włókna drzewne, a jednocześnie radzić sobie ze zmianami powodowanymi przez gatunek drewna, strukturę słojów, wilgotność, sęki i inne cechy naturalnego drewna.
Kłody nie są materiałami całkowicie jednolitymi. Różne gatunki drewna mają różne właściwości strukturalne, a twardość może różnić się w różnych obszarach tej samej kłody. Mogą również występować sęki, pozostałości kory i inne twarde materiały.
Czynniki te powodują różne obciążenia ostrza tnącego.
Dlatego obrotowe ostrze do obierania forniru musi utrzymywać stabilną wydajność cięcia. W normalnych warunkach pracy krawędź tnąca powinna w sposób ciągły przecinać włókna drewna zgodnie z wymaganymi warunkami przetwarzania, umożliwiając produkcję forniru w postaci ciągłej.
Stan ostrza wpływa również na późniejszą obróbkę. Jeśli krawędź tnąca jest utrzymywana prawidłowo, proces łuszczenia może pozostać stosunkowo stabilny, a powierzchnia forniru może zachować stałą jakość. W miarę zużywania się krawędzi tnącej mogą zwiększać się opory cięcia, a na fornirze mogą pojawić się szorstkie powierzchnie, włókna, pęknięcia lub różnice w grubości.
Z tego powodu obrotowe ostrze do obierania forniru jest bezpośrednio powiązane nie tylko z procesem cięcia, ale także z jakością produkowanego forniru.
Podstawą produkcji ostrzy jest dobór materiału.
Obrotowe ostrza do obierania forniru pracują w ciągłych warunkach cięcia. Dlatego materiał ostrza musi zapewniać odpowiednią kombinację twardości, wytrzymałości, wytrzymałości i odporności na zużycie.
Jeżeli twardość jest niewystarczająca, krawędź tnąca może szybko się zużywać. Jeśli materiał jest zbyt twardy i nie ma wystarczającej wytrzymałości, krawędź skrawająca może stać się bardziej podatna na uszkodzenia pod wpływem uderzenia.
Wybór materiału powinien zatem opierać się na rzeczywistym zastosowaniu, w tym gatunku drewna, metodzie obróbki, konstrukcji maszyny i warunkach pracy.
Odpowiednie normy dotyczące obrotowych ostrzy do obierania forniru obejmują takie aspekty, jak konstrukcja ostrza, wymagania techniczne, metody kontroli, procedury akceptacji i wymagania produkcyjne. Odzwierciedla to fakt, że ostrza do obierania forniru są specjalistycznymi narzędziami do obróbki drewna o określonych wymaganiach produkcyjnych i jakościowych.
Przed wejściem do produkcji surowce należy sprawdzić. Stan materiału, spójność strukturalna i powiązane właściwości mogą mieć wpływ na późniejsze przetwarzanie.
Właściwy dobór materiału zapewnia stabilną podstawę do późniejszej produkcji.
W przypadku profesjonalnych narzędzi skrawających sama wyższa twardość nie musi oznaczać lepszej wydajności. Charakterystyka materiału musi być dopasowana do procesu obróbki cieplnej i rzeczywistych warunków pracy. Tylko poprzez skoordynowaną kontrolę materiału, obróbkę cieplną i obróbkę, ostrze może osiągnąć zrównoważoną wydajność.
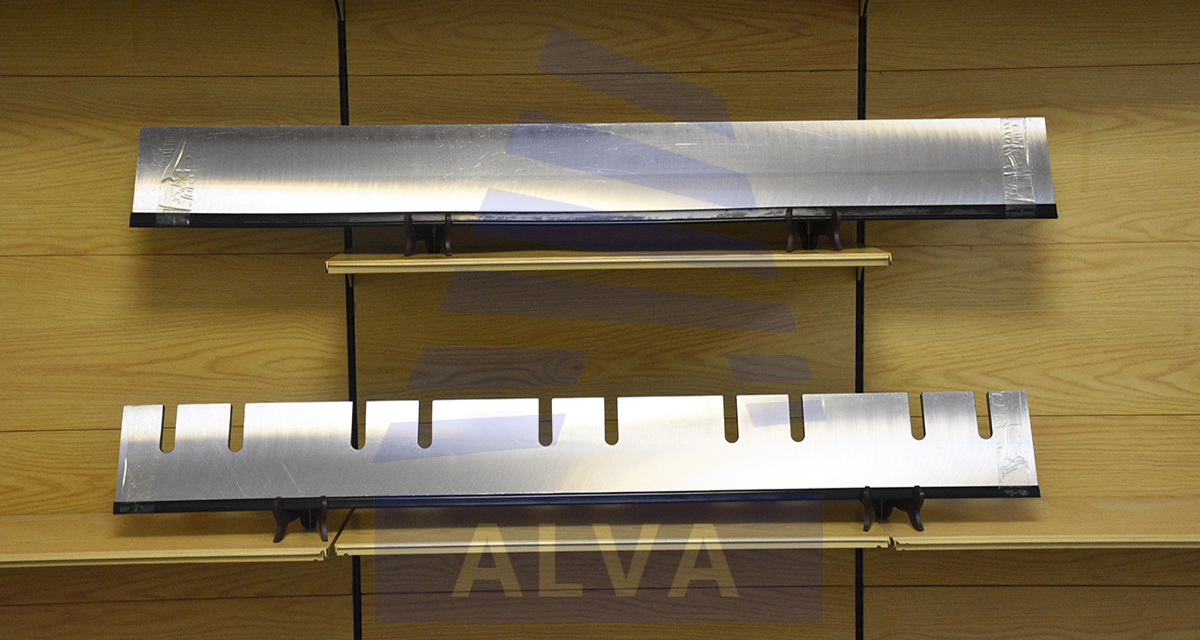
Po wybraniu materiału ostrze wchodzi do wstępnego etapu obróbki.
Surowiec jest cięty zgodnie z wymaganą konstrukcją ostrza i wymaganiami zastosowania, uzyskując półfabrykat zbliżony do wymaganych wymiarów.
Chociaż proces ten wydaje się prosty, może mieć wpływ na późniejszą obróbkę i stabilność wymiarową. Niewłaściwe cięcie może wprowadzić odkształcenia lub naprężenia wewnętrzne, zwiększając trudność późniejszego prostowania i precyzyjnej obróbki.
Dlatego każdy proces produkcyjny jest powiązany z następnym. Jakość jednego procesu bezpośrednio wpływa na wyniki kolejnych procesów.
Od momentu wejścia materiału do produkcji należy kontrolować stan jego przetwarzania.
Po przygotowaniu półwyrobu ostrza przeprowadza się dalsze formowanie, aby korpus ostrza zbliżył się do zaprojektowanej struktury. Płaskość, stan krawędzi i ogólne wymiary ostrza muszą być kontrolowane w trakcie całego procesu.
W przypadku długich ostrzy do obróbki drewna szczególnie ważna jest prostoliniowość i stabilność wymiarowa. Podczas pracy ostrze musi utrzymywać odpowiedni kontakt i wyrównanie z uchwytem noża. Jeśli korpus ostrza ulegnie znacznemu odkształceniu, może to mieć wpływ na warunki montażu, co może mieć wpływ na wydajność cięcia.
Dlatego też produkcja ostrzy nie zaczyna się od prostego naostrzenia krawędzi tnącej. Rozpoczyna się od ustalenia stabilnego korpusu ostrza.
Obróbka cieplna jest jednym z ważnych procesów wpływających na wydajność ostrzy obrotowych do obierania forniru.
Dzięki odpowiedniemu procesowi obróbki cieplnej strukturę wewnętrzną i właściwości mechaniczne materiału ostrza można dostosować do wymagań rzeczywistej pracy.
Podczas łuszczenia forniru obrotowego ostrze w sposób ciągły styka się z drewnem i poddaje działaniu sił tnących. Jeżeli stan materiału nie jest odpowiedni, ostrze może ulec nadmiernemu zużyciu, odkształceniu krawędzi tnącej lub miejscowym uszkodzeniom.
Celem obróbki cieplnej jest ustalenie odpowiedniej równowagi pomiędzy różnymi właściwościami materiału.
Wydajność ostrza nie zależy wyłącznie od twardości. Podczas łuszczenia forniru ostrze podlega ciągłemu cięciu i może również napotykać sporadyczne uderzenia. Dlatego ostrze wymaga wystarczającej twardości, aby wytrzymać zużycie, zachowując jednocześnie odpowiednią wytrzymałość, aby zmniejszyć ryzyko odprysków lub uszkodzeń pod nietypowymi obciążeniami.
Profesjonalna produkcja ostrzy wymaga dopasowania parametrów obróbki cieplnej do rodzaju materiału, budowy ostrza i wymagań zastosowania.
Po obróbce cieplnej należy sprawdzić ostrze. W przypadku wystąpienia odkształcenia ostrze przechodzi do procesu prostowania.
Obrotowe ostrza do obierania forniru mają zazwyczaj stosunkowo długą krawędź roboczą, co sprawia, że ważna jest prostota i stabilność ostrza.
Po obróbce cieplnej zmiany w wewnętrznej strukturze materiału mogą powodować deformacje. Dlatego ostrze należy wyprostować zgodnie z jego rzeczywistym stanem.
Prostowanie to nie tylko kwestia dociśnięcia ostrza na płasko. Wymaga kontrolowanej regulacji w oparciu o rzeczywiste odkształcenie ostrza.
Jeżeli korpus ostrza jest wygięty lub skręcony, po montażu może zmienić się położenie ostrza pomiędzy kłodą a ostrzem. Podczas pracy ostrze może również ulegać nierównomiernemu obciążeniu, co może mieć wpływ na stabilność produkcji forniru.
Dlatego proces prostowania służy przywróceniu wymaganego stanu geometrycznego korpusu ostrza.
Po wyprostowaniu ostrze jest dalej sprawdzane pod kątem płaskości, prostoliniowości i ogólnego stanu przed przystąpieniem do precyzyjnego szlifowania i obróbki krawędzi.
Odzwierciedla to ważną zasadę profesjonalnej produkcji ostrzy: ostrze musi być nie tylko ostre, ale także zachowywać ogólną stabilność wymiarową.
Po przygotowaniu materiału, obróbce cieplnej i wyprostowaniu ostrze przechodzi proces precyzyjnego szlifowania.
Szlifowanie jest jednym z kluczowych procesów kształtowania krawędzi tnącej i powierzchni skrawających.
Krawędź tnąca nie jest po prostu szlifowana do ostrego punktu. Musi wytworzyć odpowiednią geometrię cięcia, zgodną z wymogami łuszczenia forniru. Najnowocześniejsza geometria, prostoliniowość i stan powierzchni mogą mieć wpływ na wydajność skrawania.
Podczas łuszczenia forniru ostrze w sposób ciągły wnika w drewno. Jeśli krawędź tnąca jest nierówna, działanie tnące na włókna drewna może się również różnić.
Profesjonalni producenci noży do forniru i rotacyjnych noży do obierania podkreślają, że dobór surowca, wewnętrzna obróbka cieplna i nowoczesna geometria dobierana do obrabianego materiału wpływają na jakość forniru i żywotność ostrza.
Dlatego precyzyjne szlifowanie musi kontrolować nie tylko najnowocześniejszą ostrość. Musi także zachować spójność wzdłuż krawędzi roboczej.
W przypadku długich ostrzy krawędź tnąca musi pozostać stabilna od jednego końca do drugiego.
Jest to jedna z istotnych różnic pomiędzy profesjonalnymi ostrzami do obróbki drewna a zwykłymi elementami tnącymi.
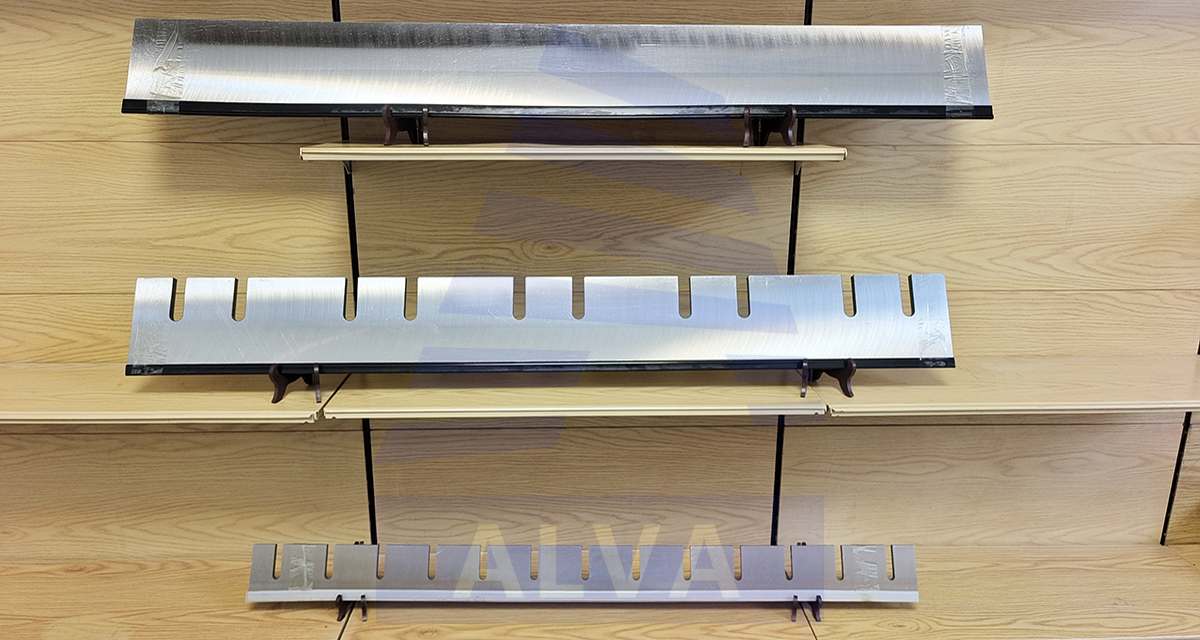
Po precyzyjnym szlifowaniu wymagana jest dodatkowa, najnowocześniejsza obróbka.
Krawędź tnąca to obszar roboczy, który bezpośrednio styka się z drewnem i jest jedną z najważniejszych funkcjonalnych części ostrza.
Stabilna krawędź skrawająca musi utrzymywać odpowiednią równowagę pomiędzy ostrością i wytrzymałością krawędzi.
Zbyt ostra krawędź bez wystarczającego podparcia może być bardziej podatna na uszkodzenia podczas cięcia twardszego drewna lub przy miejscowych uderzeniach. Z drugiej strony tępa krawędź może zwiększać opór cięcia i powodować dodatkowe obciążenie maszyny.
Dlatego najnowocześniejsze przetwarzanie musi być przeprowadzane zgodnie z rzeczywistymi wymaganiami aplikacji.
Konstrukcja ostrza do obierania forniru musi również uwzględniać względny ruch pomiędzy ostrzem a kłodą podczas obierania obrotowego. Nowoczesne maszyny do obierania forniru wykorzystują uchwyt noża, urządzenia dociskowe, mechanizmy podające i inne systemy razem, aby utrzymać stabilne warunki cięcia.
Dlatego ostrze musi odpowiadać konstrukcji i wymaganiom operacyjnym maszyny.
Tylko wtedy, gdy jakość produkcji ostrza jest skoordynowana z konstrukcją maszyny, instalacją i warunkami przetwarzania, ostrze może działać zgodnie z przeznaczeniem.
Obrotowe ostrza do obierania forniru muszą utrzymywać ciągłe cięcie na całej szerokości roboczej.
Jeżeli różne odcinki krawędzi skrawającej różnią się znacznie, warunki skrawania mogą zmieniać się w trakcie pracy.
Dlatego po wyprodukowaniu należy sprawdzić krawędź tnącą.
Kontrola może obejmować prostość krawędzi tnącej, integralność krawędzi, płaskość korpusu ostrza i stan obróbki powierzchni.
Dzięki kontroli możliwe jest zidentyfikowanie i skorygowanie wad produkcyjnych, zanim produkt opuści fabrykę.
W przypadku narzędzi do obróbki drewna kontrola nie jest po prostu ostatnim etapem produkcji. Jest to ważna część zapewnienia, że ostrze wejdzie do użytku w odpowiednim stanie.
Odpowiednie standardy techniczne dotyczące ostrzy obrotowych do obierania forniru obejmują również metody kontroli i procedury odbiorcze, wykazując znaczenie kontroli jakości w całym procesie produkcyjnym.
Podczas faktycznego łuszczenia forniru ostrze jest stale narażone na działanie sił mechanicznych.
Włókna drzewne mają strukturę kierunkową, a różne gatunki mają różne właściwości wewnętrzne. Podczas cięcia ostrze napotyka normalny opór podczas cięcia i może również napotykać sęki lub inne twardsze obszary kłody.
Dlatego obrotowe ostrze do obierania forniru wymaga odpowiedniej kombinacji twardości i wytrzymałości.
Twardość jest głównie związana z odpornością ostrza na zużycie.
Podczas ciągłego cięcia krawędź skrawająca stopniowo się zużywa. Gdy zużycie osiągnie określony poziom, wydajność cięcia zmienia się i ostrze wymaga naostrzenia lub wymiany.
Wytrzymałość jest związana ze zdolnością ostrza do wytrzymywania uderzeń i złożonych warunków obciążenia.
Jeśli materiał nie jest wystarczająco wytrzymały, nietypowe uderzenia mogą spowodować uszkodzenie ostrza.
Dlatego ostrze przeznaczone do obierania forniru drewnianego nie powinno skupiać się wyłącznie na jednej indywidualnej właściwości. Dobór materiału, obróbka cieplna i procesy obróbki muszą ze sobą współdziałać, aby zapewnić odpowiednią równowagę pomiędzy twardością, wytrzymałością i wytrzymałością.
Peeling forniru rotacyjnego jest operacją ciągłą.
Podczas produkcji ostrze pozostaje w kontakcie z drewnem przez dłuższy czas. Dlatego odporność na zużycie jest ważnym czynnikiem przy ocenie wydajności ostrza.
Krawędź tnąca stopniowo zużywa się podczas pracy. Na tempo zużycia wpływają takie czynniki, jak gatunek drewna, stan drewna, metoda obróbki, stan maszyny, dokładność montażu i praktyki operacyjne.
Ostrze o odpowiedniej odporności na zużycie może utrzymać stabilny stan cięcia przez dłuższy czas w normalnych warunkach pracy i konserwacji, zmniejszając potrzebę częstego ostrzenia i wymiany.
Odporność na zużycie jest ściśle związana z materiałem ostrza i obróbką cieplną.
Poprzez odpowiedni dobór materiału i kontrolę procesu można poprawić odporność ostrza na zużycie, dzięki czemu krawędź skrawająca zachowa odpowiedni stan pracy podczas ciągłej obróbki.
Jednakże wszystkie ostrza tnące są elementami eksploatacyjnymi i ich rzeczywistej żywotności nie można określić jedną stałą wartością. Rzeczywisty czas pracy zależy od gatunku drewna, warunków obróbki, regulacji maszyny, praktyk operacyjnych i konserwacji.
Dlatego też prawidłowa obsługa i terminowe ostrzenie są również ważnymi czynnikami w utrzymaniu trwałości ostrza.
Ostatecznym celem obrotowego ostrza do obierania forniru jest wspomaganie produkcji forniru.
Fornir jest ważnym surowcem do produkcji sklejki i innych produktów z płyt drewnopochodnych. Stan powierzchni i konsystencja grubości mogą mieć wpływ na późniejsze procesy klejenia, układania, prasowania i wykańczania.
Gdy krawędź tnąca jest utrzymywana w dobrym stanie, proces cięcia drewna może pozostać stosunkowo stabilny.
W miarę stępienia ostrza wzrasta opór cięcia i zmienia się interakcja pomiędzy ostrzem a włóknami drewna. Dalsze używanie znacząco zużytego ostrza może skutkować szorstkością powierzchni, włóknami, rozdarciami lub innymi wadami forniru.
Dlatego obrotowego ostrza do obierania forniru nie należy uważać za samodzielny element. Stanowi część zintegrowanego procesu produkcyjnego wraz z maszyną do obierania, systemem przygotowania kłód, sprzętem podającym i późniejszym sprzętem do transportu forniru.
Stabilny stan ostrza pozwala zachować ciągłość procesu łuszczenia forniru.
Wybierając obrotowe ostrze do obierania forniru, użytkownicy często skupiają się w pierwszej kolejności na materiale.
W praktyce materiał jest jedynie podstawą wydajności ostrza.
Nawet w przypadku użycia tego samego materiału różnice w obróbce cieplnej, szlifowaniu i najnowocześniejszym przetwarzaniu mogą skutkować różnymi właściwościami użytkowymi.
Dlatego trwałość ostrza jest wynikiem współdziałania wielu procesów produkcyjnych.
Materiał zapewnia podstawowe właściwości mechaniczne.
Obróbka cieplna określa wewnętrzny stan materiału.
Prostowanie zapewnia stabilność korpusu ostrza.
Precyzyjne szlifowanie decyduje o jakości powierzchni cięcia.
Najnowocześniejsza obróbka ustala rzeczywisty stan skrawania.
Kontrola końcowa potwierdza stan gotowego produktu przed jego użyciem.
Procesy te są ze sobą powiązane i wspólnie determinują ostateczną wydajność roboczą ostrza.
Właśnie dlatego Shandong ALVA Machinery Group przywiązuje wagę do kontroli procesów w produkcji i stosowaniu maszyn do obróbki drewna i powiązanych komponentów.
Oprócz jakości ostrza, warunki montażu mogą mieć wpływ na skuteczność łuszczenia się forniru.
Podczas montażu ostrze należy wyregulować zgodnie z konstrukcją i wymaganiami eksploatacyjnymi obieraczki, tak aby ostrze utrzymywało odpowiedni kontakt z uchwytem noża i kłodą.
Jeśli wysokość, kąt lub warunki mocowania nie są odpowiednie, nawet dobrze wykonane ostrze może nie działać zgodnie z przeznaczeniem.
Dlatego montaż ostrza wymaga zwrócenia uwagi na konstrukcję maszyny i warunki pracy.
Trzy kluczowe czynniki można podsumować w następujący sposób:
Po pierwsze, jakość produkcji ostrzy.
Po drugie, dokładność instalacji ostrza.
Po trzecie, stan pracy i konserwacji maszyny.
Czynniki te współdziałają, aby określić rzeczywistą wydajność ostrza.
Obrotowe ostrze do obierania forniru jest narzędziem tnącym zużywającym się. Właściwe użytkowanie może pomóc w ograniczeniu niepotrzebnego zużycia.
Przed montażem należy sprawdzić ostrze, aby upewnić się, że krawędź tnąca nie ma widocznych uszkodzeń i że powierzchnie styku pomiędzy ostrzem a uchwytem noża są czyste.
Następnie należy zamontować ostrze i wyregulować je zgodnie z wymaganiami obieraczki, aby uniknąć nieprawidłowego obciążenia.
Podczas produkcji operatorzy powinni monitorować stan forniru. Jeśli jakość forniru ulegnie zmianie, należy sprawdzić ostrze w odpowiednim czasie, a nie kontynuować pracę do momentu wystąpienia poważnego zużycia.
Ostrzenie ostrzy wymaga również odpowiednich metod obróbki.
Niewłaściwe naostrzenie może mieć wpływ na geometrię ostrza i stan ostrza. Dlatego ostrzenie należy przeprowadzać zgodnie z materiałem ostrza i rzeczywistymi wymaganiami dotyczącymi obróbki.
Dzięki prawidłowej obsłudze, regularnym przeglądom i odpowiedniej konserwacji można poprawić efektywne wykorzystanie ostrza.
Od kawałka stali po gotowe ostrze gotowe do łuszczenia forniru – proces produkcyjny składa się z wielu etapów.
Wybór materiału stanowi podstawę.
Cięcie rozpoczyna proces produkcyjny.
Formowanie ustala strukturę korpusu ostrza.
Obróbka cieplna dostosowuje właściwości materiału.
Prostowanie zapewnia stabilność korpusu ostrza.
Precyzyjne szlifowanie tworzy powierzchnie tnące.
Najnowocześniejsza obróbka zapewnia wydajność cięcia.
Inspekcja sprawdza jakość produktu.
Opakowanie i przechowywanie pomagają utrzymać stan produktu przed transportem i użyciem.
Żadnego pojedynczego procesu nie należy rozpatrywać niezależnie.
Jakość wykonania ostrza ostatecznie odzwierciedla się w procesie łuszczenia forniru.
W przypadku firm zajmujących się obróbką drewna stabilne obrotowe ostrze do obierania forniru może współpracować z maszyną do obierania, aby utrzymać ciągłe cięcie i zmniejszyć problemy z jakością forniru spowodowane stanem ostrza.
Chociaż ostrze jest stosunkowo niewielkim elementem maszyny do obróbki drewna, jego rola w procesie produkcyjnym jest znacząca.
Różne gatunki drewna i procesy obierania forniru mają różne wymagania dotyczące ostrzy tnących.
Drewno miękkie i twarde mają różną odporność na przecięcie.
Różne gatunki mają różną strukturę włókien.
Średnica kłody, stan wilgoci, metoda przygotowania i wymagania dotyczące końcowego forniru mogą również wpływać na wydajność brzeszczotu.
Dlatego obrotowe ostrza do obierania forniru należy dobierać do aktualnej maszyny i materiału obrabianego.
W przypadku firm zajmujących się długoterminową produkcją forniru przydatne jest również ustanowienie systemu zarządzania ostrzami obejmującego użytkowanie, ostrzenie, kontrolę i wymianę ostrzy.
Rejestrując warunki pracy ostrza, historię ostrzenia i zmiany jakości forniru, producenci mogą lepiej zrozumieć rzeczywisty cykl pracy ostrza.
Takie podejście do zarządzania może pomóc w ograniczeniu nieoczekiwanych uszkodzeń nowatorskich rozwiązań i utrzymaniu stabilności produkcji.
Maszyny do obróbki drewna to nie tylko połączenie pojedynczych maszyn.
Obrotowe maszyny do obierania forniru, zaokrąglarki do kłód, automatyczne systemy podawania kłód, urządzenia do suszenia forniru, układarki i inny sprzęt tworzą zintegrowany system obróbki drewna.
Obrotowe ostrze do obierania forniru zajmuje ważne miejsce pomiędzy przygotowaniem kłody a produkcją forniru.
Każdy etap, od przygotowania kłody po formowanie forniru, może mieć wpływ na produkt końcowy.
Shandong ALVA Machinery Group koncentruje się na wymaganiach aplikacyjnych sprzętu do obróbki drewna i bierze pod uwagę stabilność maszyny, wydajność produkcji i jakość przetwarzania podczas opracowywania i wytwarzania produktu.
Choć obrotowe ostrze do obierania forniru jest stosunkowo niewielkim elementem, to uczestniczy bezpośrednio w procesie cięcia drewna. Jego produkcja wymaga zatem profesjonalnego i systematycznego podejścia.
Jako dostawca maszyn do obróbki drewna i sprzętu do obróbki drewna, Shandong ALVA Machinery Group koncentruje się na skoordynowanym zastosowaniu obrotowych maszyn do obierania forniru i powiązanych z nimi komponentów.
Wartość obrotowego ostrza do obierania forniru nie polega tylko na jego ostrości. Jego celem jest zapewnienie stabilnego podłoża skrawania poprzez odpowiednie właściwości materiału, nowoczesną geometrię, dokładność obróbki i stabilność wymiarową.
W normalnych warunkach pracy ostrze w sposób ciągły tnie drewno i można je ostrzyć oraz konserwować zgodnie z rzeczywistymi wymaganiami produkcyjnymi.
W przypadku firm zajmujących się obróbką drewna stabilny stan brzeszczotu może pomóc w zmniejszeniu wahań produkcji spowodowanych problemami z narzędziami tnącymi i zapewnić stałą jakość forniru.
Dla producentów sklejki stabilny fornir stanowi ważną podstawę dla kolejnych procesów układania, klejenia i prasowania.
Dlatego też wybór odpowiedniego obrotowego ostrza do obierania forniru nie jest jedynie kwestią wyboru narzędzia tnącego. Jest to również część konfiguracji całego procesu obierania forniru.
Obrotowe ostrza do obierania forniru pracują pod ciągłym obciążeniem mechanicznym.
Dlatego każdy proces produkcyjny musi być powiązany z finalnym zastosowaniem.
Od wyboru materiału i obróbki cieplnej po precyzyjne szlifowanie i najnowocześniejszą obróbkę – na każdym etapie należy zachować stałą jakość.
Trwałości ostrza nie można osiągnąć w jednym procesie produkcyjnym. Jest ona określana na podstawie połączonego wpływu właściwości materiału, obróbki cieplnej, dokładności obróbki, najnowocześniejszej geometrii i rzeczywistych warunków pracy.
Z punktu widzenia użytkownika ocena przydatności noża obrotowego do obierania forniru do długotrwałego użytkowania nie powinna opierać się wyłącznie na jego wyglądzie. Należy również wziąć pod uwagę rzeczywistą skuteczność łuszczenia się forniru.
Stabilne powierzchnie forniru, spójne zachowanie podczas cięcia, odpowiednie zachowanie krawędzi i rozsądne okresy ostrzenia to przydatne punkty odniesienia do oceny rzeczywistej wydajności ostrza.
Chociaż obrotowe ostrze do obierania forniru jest stosunkowo niewielkim elementem w systemie produkcyjnym do obróbki drewna, bezpośrednio wykonuje operację cięcia drewna.
Od wyboru surowca po cięcie i formowanie, od obróbki cieplnej po prostowanie, od precyzyjnego szlifowania po najnowocześniejszą obróbkę i wreszcie kontrolę gotowego produktu – każdy etap wpływa na ostateczną wydajność ostrza.
Obrotowe ostrze do obierania forniru przeznaczone do obróbki drewna musi zapewniać odpowiednią równowagę pomiędzy twardością, wytrzymałością, wytrzymałością, odpornością na zużycie i dokładnością obróbki. Jednocześnie musi dobrze współpracować z konstrukcją i warunkami pracy maszyny do obierania forniru.
Dla firm zajmujących się długoterminowym łuszczeniem i produkcją forniru stan ostrza wpływa nie tylko na proces cięcia, ale także na jakość forniru, pracę maszyny i kolejne etapy produkcji.
Shandong ALVA Machinery Group koncentruje się na rzeczywistych wymaganiach dotyczących przetwarzania drewna i zwraca uwagę na produkcję i zastosowanie obrotowych maszyn do obierania forniru i powiązanych produktów. Dzięki kontrolowanym procesom produkcyjnym i zarządzaniu jakością firma dostarcza maszyny do obróbki drewna i powiązane rozwiązania do zastosowań w obróbce drewna.
Produkcja obrotowego ostrza do obierania forniru może wydawać się procesem przekształcania stali w krawędź tnącą, ale w rzeczywistości jest wynikiem skoordynowanego doboru materiału, technologii produkcji, wymagań maszyny i doświadczenia w zastosowaniu.
Wartość ostrza nie zależy tylko od jego ostrości, ale także od tego, czy potrafi utrzymać stabilną wydajność cięcia przez cały czas pracy.
Kontrolowanie każdego procesu produkcyjnego i zwracanie uwagi na każdy szczegół produkcji stanowi podstawę stabilnej wydajności i trwałości obrotowych ostrzy do obierania forniru i pozostaje ważną częścią podejścia Shandong ALVA Machinery Group do produkcji maszyn do obróbki drewna.


