
Zobrazení: 0 Autor: Editor webu Čas publikování: 24. 9. 2026 Původ: místo


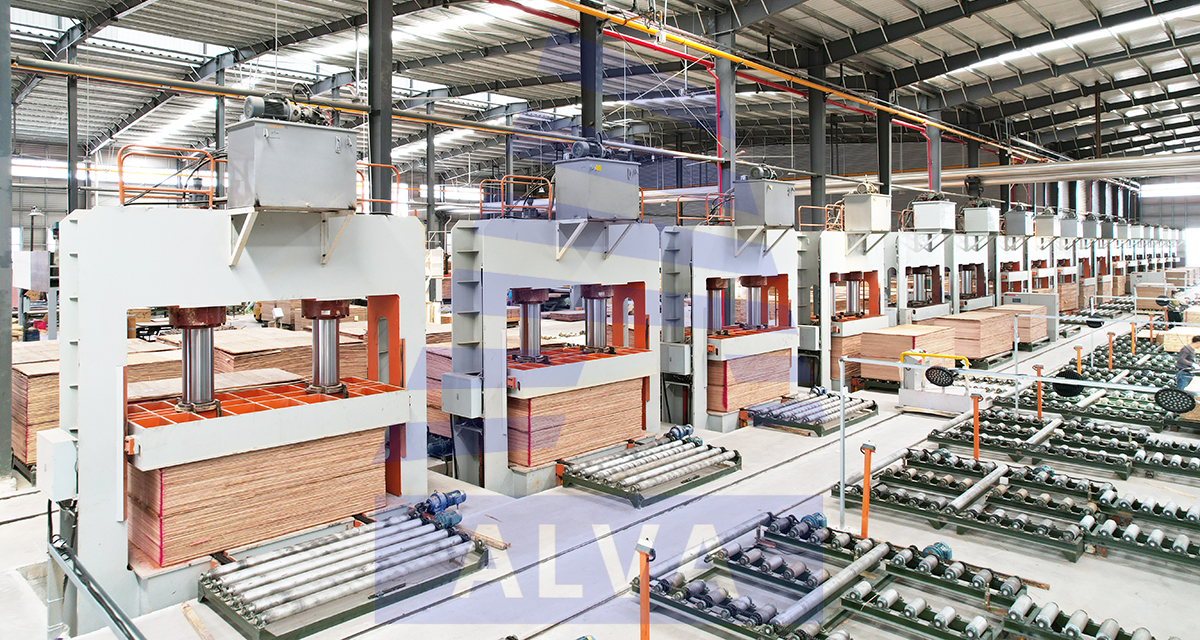
Lisování za tepla je jedním z kritických procesů, které určují kvalitu tvarování panelů při výrobě překližky, panelů s fólií, stavebního bednění, nábytkových substrátů a dalších panelů na bázi dřeva. Dýhy zpracované předchozími postupy, jako je rotační řezání, sušení, lepení, montáž panelů a předlisování, musí projít laminací pomocí zařízení pro lisování za tepla, aby vrstvy dýhy mohly tvořit panely se stabilní strukturou. Horký lis tedy neplní pouze úkoly ohřevu a tlakování, ale také tvoří kompletní výrobní pracovní postup spolu s předřazeným zpracováním dýhy, lepením, montáží panelů a následným ořezáváním, broušením a dalšími procesy.
Shandong Alva Machinery Group se dlouhodobě zaměřuje na výzkum a vývoj, výrobu a podpůrné služby dřevoobráběcích strojů a zařízení na výrobu překližky. Sortiment produktů pokrývá několik výrobních fází včetně řezání kulatiny, zaoblení, rotačního řezání, sušení dýhy, lepení, montáže panelů, předlisování, lisování za tepla, ořezávání, broušení a automatického stohování. Jako důležité vybavení pro linky na výrobu překližky představují lisy za tepla také jeden z klíčových produktů v portfoliu dřevoobráběcích strojů Alva. Podle různých výrobních režimů a požadavků na automatizaci Alva dodává horké lisy s ručním zakládáním panelů, poloautomatické horké lisy, plně automatické horké lisy a průmyslové hydraulické lisy na překližku za tepla, přičemž nabízí možnosti vybavení pro výrobce překližky různých typů.

Tento článek systematicky představuje horký lis Shandong Alva Machinery z hlediska technologie lisování za tepla, struktury zařízení, pracovního principu, hydraulického systému, topného systému, řídicího systému, kvality panelu, přizpůsobení výrobní linky, výběru zařízení a každodenní údržby.
Výroba překližky není pouhé skládání více vrstev dýhy. Místo toho jsou pro vytvoření stabilní struktury panelu s dýhami uspořádanými v různých směrech vláken vyžadovány správné způsoby sestavování panelů a procesy lepení.
Dýhy vyráběné na rotačních soustruzích je nutné nejprve vysušit, aby dosáhly požadovaného stavu pro následné procesy lepení a spojování. Po vysušení procházejí dýhy tříděním, opravou nebo spojováním, než vstoupí do procesu lepení. Lepené dýhy se montují do panelů podle zadaných vrstev a směru vláken. Po sestavení panelu je obecně vyžadováno předběžné lisování pro předběžné spojení rohože a udržení jejího celkového tvaru, po kterém následuje proces lisování za tepla.
Horký lis provádí v této fázi dva základní úkoly:
Topení
Teplo se přenáší na rohož přes horké desky, aby lepidlo mohlo splnit podmínky vytvrzování.
Natlakování
Hydraulický systém dodává stabilní tlak na horké desky, aby zajistil plný kontakt mezi vícevrstvými dýhami, zmenšil mezery mezi vrstvami a umožnil lepidlu vytvořit souvislou spojovací strukturu uvnitř panelu.
Lisování za tepla tedy není pouze operace 'panelového lisování', ale technologický proces, který je společně ovlivněn teplotou, tlakem, časem a stavem rohože. Horké lisy Alva jsou navrženy na základě těchto klíčových faktorů, aby odpovídaly výrobním procesům překližky.
Oficiální produktová dokumentace společnosti Alva definuje lis za tepla jako primární zařízení při výrobě překližky, používané pro lisování lepených a sestavených rohoží za tepla ke spojování vrstev dýhy a vytváření hotových panelů.

Horké lisy Alva využívají především hydraulický pohon k dokončení laminace rohože.
Při výrobě jsou sestavené rohože přiváděny do horkého lisu stanoveným způsobem. Operátoři nebo automatické nakládací systémy dodávají rohože mezi vrstvy horkých desek. Po uzavření zařízení se spustí hydraulický systém.
Hydraulický systém pohání pracovní součásti tak, aby vytvářely tlak a vyvíjely sílu z horkých desek na podložku. Mezitím topný systém dodává tepelnou energii horkým deskám a teplo je postupně přenášeno do rohože přes desky.
Protože teplota a tlak splňují požadavky procesu, lepidlo postupně vytvrzuje a vytváří stabilní spojení mezi dýhami. Jakmile je dosaženo přednastavené doby procesu, lisovací cyklus se dokončí. Horké desky se otevřou a hotové panely opustí zónu lisování za tepla pomocí ručního nebo automatického mechanismu vykládání panelů.
Celý proces probíhá v tomto pořadí:
Podávání rohože → Zavírání horké desky → Hydraulické natlakování → Přenos tepla → Vytvrzování lepidla → Udržení tlaku → Otevření horké desky → Vybíjení panelu
Různá lepidla, druhy dřeva, stav dýhy a konstrukce panelů kladou různé požadavky na parametry lisování za tepla. Jednotné nastavení teploty, tlaku a času proto nelze jednoduše aplikovat ve skutečné výrobě. Parametry procesu musí být formulovány podle typu lepidla, struktury panelu, obsahu vlhkosti dýhy a specifikací produktu.
To je hlavní důvod, proč řídicí systém lisu za tepla potřebuje nastavitelné funkce.
Kompletní lis na překližku za tepla se obecně skládá z rámu, horkých desek, hydraulického systému, topného systému, řídicího systému, zařízení pro vkládání a vyjímání rohože a příslušných bezpečnostních ochranných konstrukcí.
Zařízení s různými konfiguracemi automatizace se liší v mechanismech manipulace s panelem a režimech ovládání, zatímco struktura jádra lisování za tepla zůstává konzistentní.
Horké lisy musí vydržet velké lisovací zatížení pro dlouhodobý provoz, takže rám slouží jako základ pro stabilní výkon zařízení.
Průmyslové hydraulické lisy na překližku Alva využívají robustní rámové konstrukce. Po opracování a montáži tvoří tyto komponenty kompletní stroj. Oficiální materiály produktu zavádějí konstrukční návrhy včetně příčných nosníků, hlavních ocelových plátů a integrovaných rámů karoserie, jejichž cílem je zachovat strukturální stabilitu při dlouhých provozních hodinách.
Tuhost rámu přímo ovlivňuje přenos tlaku při lisování za tepla.
Zjevná deformace rámu během dlouhodobého provozu může způsobit nerovnoměrné rozložení síly napříč oblastmi, zhoršit tloušťku panelu a kvalitu spoje. V souladu s tím musí návrh lisu za tepla vzít v úvahu nejen jmenovitý tlak, ale také celkovou strukturální stabilitu pod tlakem.

Horké desky jsou klíčovými součástmi horkého lisu, které se přímo dotýkají podložky a hlavních částí odpovědných za přenos tepla.
Během výroby se teplo generované topnými médii nebo topnými systémy musí přenášet na panely přes horké desky. Proto rovinnost, strukturální stav a rozložení teploty horkých desek ovlivňují konečnou kvalitu panelu.
Zařízení Alva pro lisování za tepla se vyznačuje strukturou horké desky vhodné pro procesy lisování překližky za tepla, navržené tak, aby vydrželo tlak a teplo při dlouhodobých pracovních podmínkách. Oficiální představení produktů zdůrazňují, že horké desky musí mít vynikající tlakovou odolnost a stabilní topný výkon, aby vyhověly požadavkům na nepřetržitý provoz při výrobě překližky.
V praktické výrobě vyžaduje stav povrchu a rovinnost horkých desek pravidelnou kontrolu. Prostor mezi deskami musí být udržován v čistotě, aby se zabránilo poškození povrchů panelů zbytkovým lepidlem nebo nečistotami.
Během lisování překližky za tepla je vyžadován stabilní tlak, díky čemuž je hydraulický systém základní součástí lisu za tepla.
Průmyslové hydraulické lisy na překližku za tepla Alva jsou poháněny hydraulicky. Hydraulická stanice, hydraulická čerpadla, olejové válce, potrubí a ovládací prvky spolupracují na vytvoření, udržení a uvolnění tlaku.
Základní pracovní sekvenci hydraulického systému lze shrnout takto:
Hydraulické čerpadlo zajišťuje průtok hydraulického oleje;
Hydraulický olej proudí do hydraulického okruhu;
Řídicí systém reguluje hydraulické komponenty podle provozních příkazů;
Olejové válce generují energii pro pohon pohybu horké desky;
Horké desky vyvíjejí tlak na podložku;
Fáze udržování tlaku začíná, jakmile jsou splněny požadavky procesu;
Po dokončení lisování systém uvolní tlak a otevře horké desky.
Stabilita tlaku je pro výrobu překližky rozhodující.
Nestabilní nárůst tlaku může mít za následek nekonzistentní lepení v místních panelových oblastech. Silné kolísání tlaku během udržování tlaku také ohrozí konečný lepicí účinek. Hydraulický systém horkého lisu proto musí udržovat dobré utěsnění, stabilní provoz a rozumný cyklus údržby.
Alva integruje hydraulické řídicí systémy v provedení horkého lisu. Jeho produktová dokumentace zavádí integrované struktury olejových válců, které zaručují stabilní provoz stroje a výkon při udržení tlaku.
Jedním z hlavních rysů odlišujících lisy za tepla od lisů za studena je schopnost dodávat teplo při aplikaci tlaku.
Teplo se přenáší z horkých desek do rohože, což umožňuje vytvrzení lepidla za správných procesních podmínek.
Topný systém zařízení horkého lisu proto není navržen pouze pro vysokou teplotu, ale poskytuje stabilní a regulovatelnou dodávku tepla podle výrobní technologie.
Při skutečné výrobě překližky je proces lisování za tepla ovlivněn několika faktory:
Dřeviny
Tloušťka dýhy
Obsah vlhkosti dýhy
Typ lepidla
Rychlost šíření lepidla
Struktura sestavy panelu
Tloušťka panelu
Aplikace produktu
Požadavky na proces lisování za tepla
Výrobci musí formulovat přizpůsobené procesy lisování za tepla pro své vlastní produkty namísto kopírování parametrů z jiných továren.
Horké lisy Alva kombinují horké desky a systémy řízení teploty, což operátorům umožňuje upravit stav stroje tak, aby vyhovoval různým požadavkům na výrobu panelů.

Moderní výroba překližky zvyšuje vyšší standardy pro ovládání zařízení.
Cyklus lisování za horka zahrnuje více pohybů: otevírání horké desky, zavírání, natlakování, udržování tlaku, uvolnění tlaku a otevření desky. Plně manuální provoz zvyšuje pracovní zátěž operátora a ztěžuje udržení stálé kvality výroby.
Horké lisy Alva využívají odpovídající řídicí režimy založené na různých konfiguracích zařízení.
Horké lisy s ručním zakládáním panelů jsou vhodné pro výrobní režimy vyžadující vysoké manuální zapojení s relativně přímočarými strojními strukturami. Operátoři provádějí nakládání/vykládání rohoží a koordinují výrobní postupy.
Poloautomatické horké lisy kombinují manuální provoz a automatické ovládání. Některé postupy provádí stroj automaticky, aby se omezila opakovaná ruční práce.
Plně automatické lisy za tepla jsou dále propojeny s automatickými systémy nakládání, lisování a vykládání za tepla, které umožňují propojení mezi lisováním za tepla a předřazeným a výstupním zařízením.
Aktuální portfolio produktů společnosti Alva pro lisování za tepla zahrnuje modely s ručním vkládáním, poloautomatické a plně automatické modely, aby uspokojily požadavky na konfiguraci od různých výrobců.
U velkých linek na výrobu překližky by horké lisy neměly být považovány za samostatné zařízení; jsou navrženy jako součást celé výrobní linky.
Efektivita výroby překližky závisí nejen na samotném horkém lisu, ale také úzce na rychlosti předřazené přípravy rohože.
V tradičních výrobních režimech pracovníci ručně přenášejí sestavené rohože do horkého lisu pro laminaci. To klade vysoké nároky na množství práce, odbornost operátora a logistické zajištění na místě.
S rostoucí automatizací výroby překližky se předlisovací stroje a automatické nakladače panelů stávají důležitou součástí výrobních linek lisování za tepla.
Automatické zařízení pro podávání a předlisování rohoží Alva může propojit procesy spojování dýhy, sestavování panelů a lisování za tepla, přepravu rohoží, polohování a předtvarování, aby se rohože dodávaly ve stabilnějším stavu do lisovací stanice za tepla.
Předlisování nenahrazuje lisování za tepla; vytváří stabilnější podmínky rohože pro následné lisování za tepla.
Po předběžném lisování tvoří vícevrstvé dýhy relativně stabilní strukturu rohože, která snižuje posun vrstvy při vstupu do lisu za tepla a usnadňuje následné operace lisování za tepla.
Proto při plánování kompletní linky na výrobu překližky lze celý proces považovat za:
Rotační řezání dýhy → Sušení dýhy → Třídění dýhy → Lepení → Montáž panelů → Předlisování → Lisování za tepla → Ořezávání → Broušení → Manipulace s hotovými výrobky
Portfolio produktů společnosti Alva pokrývá mnoho z těchto fází a umožňuje přizpůsobení zařízení na míru podle skutečných výrobních požadavků klientů.
Lisy za tepla se používají především pro tváření desek na bázi dřeva za tepla.
Při výrobě překližky se dýhy zpracované rotačním řezáním, sušením a lepením montují do rohoží se specifickou strukturou. Lisování za tepla spojuje vrstvy dýhy do integrovaných panelů.
V závislosti na hotových výrobcích slouží lisovací zařízení za tepla běžné překližkové a jiné panely s různými strukturami lepení a výrobními požadavky.
Oficiální materiály společnosti Alva uvádějí, že její průmyslové hydraulické lisy na překližku za tepla mohou vyrábět různé typy překližky, včetně standardní překližky a panelů s různými specifikacemi procesu.
Je třeba poznamenat, že různé panely vyžadují různé konfigurace zařízení a procesní parametry. Proto před zakoupením lisu za tepla musí výrobci poskytnout informace, jako je typ produktu, struktura panelu, výrobní proces, stav dýhy a uspořádání výrobní linky. Výrobce zařízení navrhne řešení na základě konkrétních požadavků.
Horký lis je pouze zařízení; výsledná kvalita produktu je výsledkem kombinovaného účinku strojů, surovin a procesů.
Ne všechny vady panelu by měly být připisovány horkému lisu.
Stav dýhy
Vlhkost dýhy ovlivňuje proces lepení.
Nevhodný stav dýhy pro následné lepení a lisování za tepla může vést k vadám lepení. Dýhy proto musí být před lisováním za tepla řádně vysušeny a roztříděny.
Sušení dýhy je u překližkových linek Alva považováno za klíčový postup před lisováním za tepla. Sušárny upravují poměry dýhy tak, aby vytvořily příznivé podmínky pro následné lepení a lisování.Stav lepení
Jednotné nanášení lepidla určuje spojení mezi vrstvami.
Nedostatek lepidla může způsobit částečné špatné spojení, zatímco nadměrné lepidlo zvyšuje výrobní náklady a zhoršuje vlastnosti panelu.
Lepicí zařízení musí odpovídat procesu lisování za tepla.Způsob montáže panelu
Překližka musí být sestavena se stanovenými směry vláken a počtem vrstev.
Nesouosost během montáže způsobí strukturální odchylku v panelech po lisování za tepla. Proto jsou pro výrobu prakticky významná předlisovací a polohovací zařízení.
Regulace teploty
Při lisování za tepla musí být zaručen stabilní přenos tepla.
Nedostatečná teplota brání vytvrzování lepidla; nestabilní regulace teploty vede k nekonzistentnímu lepení v různých oblastech.
Ovládání tlaku
Tlak musí odpovídat struktuře panelu a požadavkům na proces lepení.
Příliš vysoký nebo nízký tlak ohrozí výsledky výroby, takže nastavení tlaku nelze oddělit od skutečných charakteristik produktu.
Doba lisování za tepla
Různé typy lepidel a struktury panelů vyžadují různé procesy lisování za tepla.
Při skutečné výrobě musí být stanovena přiměřená doba lisování za tepla podle specifikací výrobce lepidla a výsledků zkušebního lisování v závodě.
Aby se přizpůsobily různým režimům organizace výroby pro různé podniky, jsou horké lisy Alva dodávány v sérii s různými úrovněmi automatizace namísto jediné konfigurace.
Operátoři dokončují nakládání a vyjímání rohoží u ručně naložených lisů za tepla.
Tato konfigurace vyhovuje produkčnímu prostředí s nízkými nároky na automatizaci a ručním ovládáním.
Stroj se vyznačuje přímočarou strukturou a výrobci jej mohou nakonfigurovat podle místa na místě a výrobních režimů.
Poloautomatické horké lisy kombinují ruční ovládání a automatické řízení stroje.
Stroj dokončuje část lisovacích pohybů za tepla automaticky, zatímco operátoři zodpovídají hlavně za přípravu rohože, podávání a manipulaci s hotovými výrobky.
Tento model omezuje opakující se ruční práci při zachování vysoké flexibility pro provoz na místě.
Plně automatické lisy za tepla se zaměřují na vysoce automatizované linky na výrobu překližky.
Stroj může spolupracovat s automatickým nakládacím, předlisovacím, dopravním a vykládacím systémem, integrujícím lisování za tepla do kontinuálního výrobního pracovního postupu.
Oficiální portfolio lisů za tepla Alva jednoznačně zahrnuje plně automatické, poloautomatické lisy za tepla a lisy s ručním plněním.
Produktivita horkého lisu musí odpovídat předřazenému a následnému zařízení.
Pokud je rychlost předřazeného lepení a montáže panelů nedostatečná, nelze plně využít vysokou zpracovatelskou kapacitu horkého lisu.
Naopak, pokud je rychlost zpracování lisem za tepla nižší než rychlost tvorby rohože proti proudu, dojde k čekání na výrobu.
Návrh linky na výrobu překližky proto musí brát v úvahu celkovou shodu mezi všemi zařízeními.
Portfolio zařízení na výrobu překližky Alva zahrnuje zpracování kulatiny, rotační řezání, sušení dýhy, spojování, lepení, montáž panelů, předlisování, lisování za tepla, ořezávání a brusky. Plánování výrobní linky lze přizpůsobit požadavkům výroby klienta.
Typický průběh procesu:
Kulatina → Řezání → Zaoblování → Rotační řezání → Sušení dýhy → Třídění dýhy → Lepení → Montáž panelů → Předlisování → Lisování za tepla → Ořezávání → Broušení → Hotový výrobek
Horký lis sedí ve fázi tváření jádra.
V reálných projektech se Alva zaměřuje nejen na samostatné stroje, ale také na procesní propojení různých zařízení.
Horké lisy jsou průmyslové zařízení pro nepřetržitý dlouhodobý provoz. Konstrukční obrábění, svařování, montáž, hydraulická instalace a elektrické ovládání během výroby, to vše ovlivňuje výkon konečné služby.
Shandong Alva Machinery Group vlastní systém výroby dřevoobráběcích strojů. Výroba produktu zahrnuje zpracování surovin, montáž zařízení, povrchovou úpravu, elektrické uvedení do provozu a dodávku hotového výrobku. Podle oficiálních dokumentů skupiny společnost průběžně vyvíjí a vyrábí dřevoobráběcí a překližkové stroje a zavádí odpovídající postupy výroby a řízení kvality.
U lisů za tepla se kvalita výroby zaměřuje na:
Obrábění rámové konstrukce
Obrábění a instalace horké desky
Montáž hydraulického systému
Olejový válec a těsnící systém
Připojení potrubí
Elektrické ovládání
Regulace teploty
Bezpečnostní ochrana
Kompletní uvedení stroje do provozu
Po výrobě zařízení prochází montáží a uvedením do provozu, aby se před dodáním ověřila normální koordinace hydraulických, topných, elektrických a mechanických pohybů.
Horké lisy pracují nepřetržitě pod vysokou teplotou a tlakem, takže údržbu nelze zanedbávat.
Nejprve pravidelně kontrolujte hydraulický systém.
Zkontrolujte stav hydraulického oleje, potrubní spoje, olejové válce a těsnicí díly; rychle řešit abnormality.
Za druhé, zkontrolujte horké desky.
Povrchy horké desky musí zůstat čisté, aby se zabránilo zbytkům lepidla a nečistotám, které poškozují kvalitu povrchu panelu.
Za třetí, zkontrolujte topný systém.
V případě abnormální regulace teploty včas zkontrolujte příslušné topné a regulační komponenty.
Mezitím zkontrolujte elektrický systém.
Včetně ovládacích skříní, tlačítek, senzorů, kabeláže a bezpečnostních ochranných zařízení.
U automatických lisovacích linek za tepla také zkontrolujte dopravníkové mechanismy, automatická nakládací a vykládací zařízení, abyste zajistili hladkou koordinaci všech pohybů.
Správná údržba nejen prodlužuje životnost zařízení, ale co je důležitější, zaručuje stabilní stav stroje během výroby.
Pro podniky, které plánují postavit nebo modernizovat linky na výrobu překližky, by výběr horkého lisu neměl spoléhat pouze na parametry samostatného stroje; je třeba zvážit celý výrobní projekt.
Definujte cílové produkty
Různé typy překližky mají odlišné struktury a procesy lepení.
Nejprve si ujasněte, zda vyrábět standardní překližky, stavební bednění, panely s fólií nebo jiné panely.
Vyjasněte podmínky dýhy
Zdroj dýhy, druh dřeva, tloušťka, obsah vlhkosti a způsob zpracování, to vše ovlivňuje technologii lisování za tepla.
Určete úroveň automatizace
Ruční produkční prostředí mohou přijmout konfigurace ručního načítání.
Podniky, které chtějí snížit zapojení pracovníků, si mohou vybrat poloautomatická nebo plně automatická řešení.
Zvažte sladění s upstream a downstream procesy
Horký lis musí být v souladu s lepením, montáží panelů, předlisováním, ořezáváním a brusným zařízením.
Zvážení uspořádání dílny
Jako základní vybavení výrobních linek vyžadují horké lisy racionální plánování na základě výšky dílny, polohy stroje, logistického směru a prostoru pro údržbu.
Potvrďte zdroj energie a režim vytápění
Energetické podmínky se v různých regionech a továrnách liší; vyberte vhodný topný systém odpovídající místním skutečným podmínkám.
Zaměřte se na poprodejní a technický servis
Instalace lisu za tepla, uvedení do provozu a procesní školení vyžadují profesionální techniky.
Při nákupu proto věnujte pozornost nejen samotnému stroji, ale také kapacitě technické podpory výrobce.
S vyvíjejícími se výrobními režimy v průmyslu překližky již nákup jednoho zařízení nemůže uspokojit všechny požadavky klientů.
Stále více výrobců chce kompletní pracovní postup od vstupu protokolu po hotový výstup panelu.
Portfolio produktů Alva Machinery Group zahrnuje řezání kulatiny, zaoblení, rotační řezání, sušení dýhy, lepení, montáž panelů, předlisování, lisování za tepla, ořezávání, broušení a stohování.
Toto uspořádání produktu umožňuje společnosti Alva podílet se na plánování výrobní linky podle podmínek na pracovišti klienta.
Například pro nově postavené továrny na překližky lze navrhnout kompletní výrobní pracovní postupy počínaje zpracováním kulatiny. Pro podniky, které již vlastní rotační řezačky a sušičky, lze implementovat modernizace zařízení pro lepení, montáž panelů, předlisování a lisování za tepla. Pro továrny se základními výrobními linkami, které čelí vysokým mzdovým nákladům, lze dále přidat automatické nakládací, vykládací a stohovací zařízení.
Alva se staví nejen jako dodavatel jednotlivých lisů za tepla, ale přizpůsobuje zařízení výrobním procesům na základě skutečných výrobních podmínek klientů.
Kvalita překližky se tvoří v celém výrobním řetězci a lisování za tepla je jednou kritickou fází.
Kvalita dýhy proti proudu určuje základnu rohoží;
Stav schnutí ovlivňuje lepení a lepení;
Kvalita lepení ovlivňuje přilnavost mezivrstvy;
Složení panelu určuje strukturu panelu;
Předlisování zaručuje stabilitu rohože;
Lisování za tepla dokončuje konečné spojení;
Následným ořezáváním a broušením se dosáhne rozměrové a povrchové úpravy.
Přestože je horký lis základním zařízením, nelze jej hodnotit nezávisle na celé výrobní lince.
Alva neustále zlepšuje své portfolio zařízení od zpracování kulatiny až po tvarování překližky v sektoru dřevoobráběcích strojů. Prostřednictvím procesního propojení mezi různými stroji poskytuje řešení dřevoobráběcích strojů šité na míru různým výrobním požadavkům. Produktový systém skupiny pokrývá většinu hlavních postupů při výrobě překližky.
Pro výrobce překližky není horký lis pouze stroj na ohřev a lisování; slouží jako důležitý výrobní článek spojující předřazené zpracování dýhy a následnou úpravu panelů.
Správně zvolený horký lis vyžaduje dokonalou koordinaci mezi mechanickou strukturou, hydraulickým systémem, horkými deskami, topným systémem, elektrickým ovládáním a automatizovanými spoji. Mezitím musí odpovídat lepidlu, dýhovému materiálu, struktuře panelu a výrobnímu rytmu přijatému podnikem.
Shandong Alva Machinery Group neustále zlepšuje své portfolio zařízení, včetně rotačního řezání, sušení, lepení, předlisování, lisování za tepla, ořezávání, broušení a automatizovaných dopravních systémů, aby vyhovělo požadavkům na překližku a dřevoobráběcí stroje. Přizpůsobená schémata konfigurace zařízení jsou poskytována podle výrobních procesů a podmínek dílny.
Jako důležitá součást linek na výrobu překližky pokračují lisy za tepla v provádění základních postupů ohřevu rohože, tlakování a tvarování lepidla.
Pro podniky, které plánují nové linky na výrobu překližky, modernizují stávající lisy za tepla nebo zvyšují automatizaci výroby, může Alva provést komplexní plánování lisů za tepla a podpůrného zařízení na základě surovin, typů produktů, výrobních procesů, uspořádání dílen a požadavků na automatizaci.
Shandong Alva Machinery Group, založená na výrobě dřevoobráběcích strojů, vedená výrobní technologií a se zaměřením na stabilní provoz zařízení a praktické výrobní požadavky klientů, dodává horké lisy a související dřevoobráběcí stroje pro překližky a dřevozpracující podniky doma i v zahraničí.
Od výroby dýhy až po montáž rohoží; od předtvarování po lepení lisováním za tepla; od samostatných strojů až po podporu kompletních linek, Alva Machinery neustále zlepšuje své produkty a služby v rámci průmyslového řetězce zpracování dřeva, dodává výrobu zařízení a technickou podporu výrobcům překližky.


