
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-09-24 Alkuperä: Sivusto


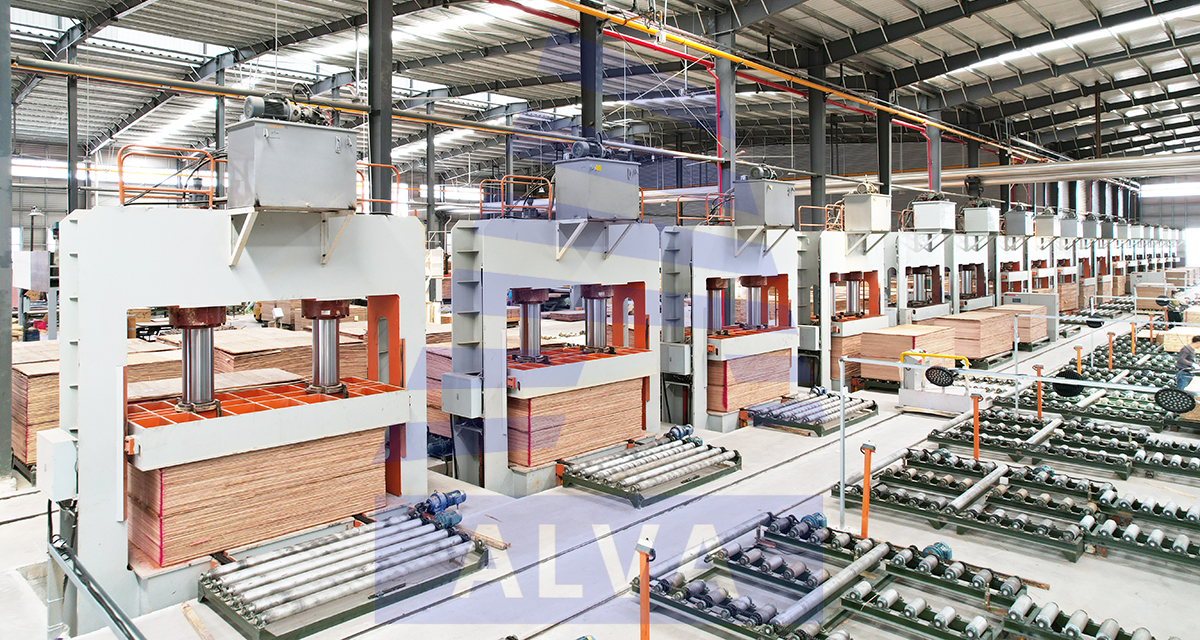
Kuumapuristus on yksi kriittisistä prosesseista, jotka määrittävät paneelien muovauslaadun vanerin, kalvopäällysteisten levyjen, rakennusmuottien, huonekalualustojen ja muiden puupohjaisten levyjen valmistuksessa. Edellisillä toimenpiteillä, kuten kiertoleikkauksella, kuivaamalla, liimaamalla, paneelien kokoamalla ja esipuristamalla käsitellyt viilut on laminoitava kuumapuristuslaitteistolla, jotta viilukerrokset voivat muodostaa vakaan rakenteen omaavia paneeleja. Siksi kuumapuristin ei ainoastaan suorita lämmitys- ja paineistustehtäviä, vaan muodostaa myös täydellisen tuotantotyön kulun yhdessä alkupään viilunkäsittelyn, liimauksen, paneelien kokoonpanon ja loppupään trimmauksen, hionnan ja muiden prosessien kanssa.
Shandong Alva Machinery Group on pitkään keskittynyt puuntyöstökoneiden ja vanerin tuotantolaitteiden tuotekehitykseen, valmistukseen ja tukipalveluihin. Sen tuotevalikoima kattaa useita tuotantovaiheita, mukaan lukien tukkisahaus, pyöristys, kiertoleikkaus, viilun kuivaus, liimaus, paneelien kokoaminen, esipuristus, kuumapuristus, trimmaus, hionta ja automaattinen pinoaminen. Kuumapuristimet ovat myös yksi Alvan puuntyöstökonevalikoiman ydintuotteista, koska ne ovat vanerin tuotantolinjojen tärkeitä laitteita. Alva toimittaa eri tuotantotapojen ja automaatiovaatimusten mukaan kuumapuristimet manuaalisella paneelilatauksella, puoliautomaattiset kuumapuristimet, täysautomaattiset kuumapuristimet ja teollisuuden hydrauliset vanerin kuumapuristimet tarjoten laitevaihtoehtoja erityyppisille vanerinvalmistajille.

Tässä artikkelissa esitellään systemaattisesti Shandong Alva Machineryn kuumapuristinta kuumapuristustekniikan, laiterakenteen, toimintaperiaatteen, hydraulijärjestelmän, lämmitysjärjestelmän, ohjausjärjestelmän, paneelien laadun, tuotantolinjan sovituksen, laitevalinnan ja päivittäisen huollon näkökulmista.
Vanerin tuotanto ei ole vain useiden viilukerrosten pinoamista. Sen sijaan vaaditaan oikeita paneelien kokoamismenetelmiä ja liimausprosesseja vakaan paneelirakenteen muodostamiseksi eri syysuuntiin järjestetyillä viiluilla.
Pyöriväsorveilla valmistetut viilut tarvitsevat ensin kuivauksen, jotta ne saavuttavat vaaditun kunnon myöhempiä liimaus- ja liimausprosesseja varten. Kuivumisen jälkeen viilut lajitellaan, korjataan tai liimataan ennen liimausprosessia. Liimatut viilut kootaan paneeleiksi määrättyjen kerrosten ja syysuunnan mukaan. Paneelin kokoamisen jälkeen tarvitaan yleensä esipuristus maton alustavaksi kiinnittämiseksi ja sen yleisen muodon säilyttämiseksi, mitä seuraa kuumapuristusprosessi.
Kuumapuristin suorittaa tässä vaiheessa kaksi ydintehtävää:
Lämmitys
Lämpö siirtyy matolle kuumalevyjen kautta, jotta liima täyttää kovettumisolosuhteet.
Paineistus
Hydraulijärjestelmä tuottaa vakaan paineen kuumalevyihin varmistaakseen täyden kosketuksen monikerroksisten viilujen välillä, vähentääkseen kerrosten välisiä rakoja ja antaakseen liiman muodostaa jatkuvan sidosrakenteen paneelin sisällä.
Kuumapuristus ei siis ole vain 'paneelipuristus' toimenpide, vaan teknologinen prosessi, johon vaikuttavat yhdessä lämpötila, paine, aika ja maton kunto. Alva kuumapuristimet on suunniteltu näiden keskeisten tekijöiden mukaan sopimaan vanerin tuotantoprosesseihin.
Alvan virallinen tuotedokumentaatio määrittelee kuumapuristimen vanerinvalmistuksen päälaitteeksi, jota käytetään liimattujen ja koottujen mattojen kuumapuristamiseen viilukerrosten liimaamiseen ja valmiiden paneelien muodostamiseen.

Alva kuumapuristimet käyttävät pääasiassa hydraulikäyttöä maton laminoinnin loppuunsaattamiseksi.
Valmistuksen aikana kootut matot syötetään kuumapuristimeen määrätyllä tavalla. Käyttäjät tai automaattiset lastausjärjestelmät toimittavat matot kuumalevykerrosten väliin. Laitteen sulkemisen jälkeen hydraulijärjestelmä alkaa toimia.
Hydraulijärjestelmä käyttää työosia luomaan painetta ja kohdistaa voiman kuumalevyistä matolle. Samaan aikaan lämmitysjärjestelmä toimittaa lämpöenergiaa keittolevyille, ja lämpö siirtyy asteittain mattoon levyjen kautta.
Kun lämpötila ja paine täyttävät prosessin vaatimukset, liima kovettuu asteittain muodostaen vakaan sidoksen viilujen välille. Kun esiasetettu prosessiaika on saavutettu, puristusjakso päättyy. Kuumalevyt avautuvat ja valmiit paneelit poistuvat kuumapuristusvyöhykkeestä manuaalisten tai automaattisten paneelien purkumekanismien kautta.
Koko prosessi noudattaa tätä järjestystä:
Matonsyöttö → Kuumalevyn sulkeminen → Hydraulinen paineistus → Lämmönsiirto → Liimakovettuminen → Paineenpito → Kuumalevyn avaaminen → Paneelin purkaminen
Erilaiset liimat, puulajit, viiluolosuhteet ja paneelirakenteet asettavat erilaisia vaatimuksia kuumapuristusparametreille. Siksi tasaisia lämpötila-, paine- ja aikaasetuksia ei voida yksinkertaisesti soveltaa varsinaisessa tuotannossa. Prosessiparametrit tulee muotoilla liimatyypin, paneelirakenteen, viilun kosteuspitoisuuden ja tuotespesifikaatioiden mukaan.
Tämä on tärkein syy, miksi kuumapuristimen ohjausjärjestelmä tarvitsee säädettäviä toimintoja.
Täydellinen vanerin kuumapuristin koostuu yleensä rungosta, keittolevyistä, hydraulijärjestelmästä, lämmitysjärjestelmästä, ohjausjärjestelmästä, maton sisään/ulos laitteesta ja asiaankuuluvista suojarakenteista.
Laitteet, joissa on erilaisia automaatiokokoonpanoja, eroavat toisistaan paneelien käsittelymekanismeissa ja ohjaustavoissa, kun taas ytimen kuumapuristusrakenne pysyy yhtenäisenä.
Kuumapuristimien on kestettävä raskaita puristuskuormia pitkäaikaista käyttöä varten, joten runko toimii perustana laitteiden vakaalle suorituskyvylle.
Alva teollisuushydrauliset kuumapuristimet käyttävät raskaita runkorakenteita. Koneistuksen ja kokoonpanon jälkeen nämä komponentit muodostavat koko koneen. Viralliset tuotemateriaalit esittelevät rakenteellisia malleja, mukaan lukien poikkipalkit, pääteräslevyt ja integroidut runkorungot, joiden tavoitteena on säilyttää rakenteellinen vakaus pitkien käyttötuntien aikana.
Rungon jäykkyys vaikuttaa suoraan paineen välittymiseen kuumapuristuksen aikana.
Rungon ilmeinen muodonmuutos pitkäaikaisen käytön aikana voi aiheuttaa epätasaisen voiman jakautumisen eri alueilla, mikä heikentää paneelin paksuutta ja liimauksen laatua. Näin ollen kuumapuristussuunnittelussa on otettava huomioon paitsi nimellispaine, myös yleinen rakenteellinen stabiilius paineen alaisena.

Kuumalevyt ovat kuumapuristimen avainkomponentteja, jotka koskettavat suoraan mattoa, ja lämmönsiirrosta vastaavat ydinosat.
Tuotannon aikana lämpöväliaineiden tai lämmitysjärjestelmien tuottama lämpö on siirrettävä paneeleille kuumalevyjen kautta. Siksi kuumalevyjen tasaisuus, rakenteellinen kunto ja lämpötilajakauma vaikuttavat kaikki lopullisen paneelin laatuun.
Alva kuumapuristuslaitteistossa on vanerin kuumapuristusprosesseihin soveltuvat kuumalevyrakenteet, jotka on suunniteltu kestämään painetta ja lämpöä pitkissä käyttöolosuhteissa. Viralliset tuoteesittelyt korostavat, että kuumalevyillä tulee olla erinomainen paineenkesto ja vakaa lämmitysteho, jotta ne täyttävät jatkuvan käytön vaatimukset vanerin valmistuksessa.
Käytännön tuotannossa kuumalevyjen pinnan kunto ja tasaisuus vaativat säännöllistä tarkastusta. Levyjen välinen alue on pidettävä puhtaana, jotta liimajäämät tai roskat eivät vahingoita paneelien pintoja.
Vanerin kuumapuristuksen aikana vaaditaan vakaa painetta, joten hydraulijärjestelmä on kuumapuristimen olennainen osa.
Alva teollisuushydrauliset vanerin kuumapuristimet ovat hydraulikäyttöisiä. Hydrauliasema, hydraulipumput, öljysylinterit, putkistot ja ohjauselementit muodostavat, pitävät ja vapauttavat painetta yhdessä.
Hydraulijärjestelmän perustyöjärjestys voidaan tiivistää seuraavasti:
Hydraulipumppu tuottaa hydrauliöljyn virtauksen;
Hydrauliöljy virtaa hydraulipiiriin;
Ohjausjärjestelmä säätelee hydraulikomponentteja käyttökomentojen mukaisesti;
Öljysylinterit tuottavat voimaa kuumalevyn liikkeen ohjaamiseksi;
Kuumalevyt kohdistavat painetta mattoon;
Paineenpitovaihe alkaa, kun prosessivaatimukset on saavutettu;
Kun painaminen on valmis, järjestelmä vapauttaa paineen ja avaa kuumalevyt.
Paineenkestävyys on kriittinen tekijä vanerin valmistuksessa.
Epävakaa paineen muodostuminen voi johtaa epäjohdonmukaiseen liimaukseen paikallisilla paneelialueilla. Myös voimakkaat paineenvaihtelut paineen pitämisen aikana vaarantavat lopullisen sidosvaikutuksen. Tästä syystä kuumapuristimen hydraulijärjestelmän on säilytettävä hyvä tiivistys, vakaa toiminta ja kohtuullinen huoltojakso.
Alva integroi hydrauliset ohjausjärjestelmät kuumapuristussuunnitteluun. Sen tuotedokumentaatiossa esitellään integroidut öljysylinterirakenteet koneen vakaan toiminnan ja paineenkeston takaamiseksi.
Yksi tärkeä ominaisuus, joka erottaa kuumat puristimet kylmäpuristimista, on kyky toimittaa lämpöä paineen alaisena.
Lämpö siirtyy kuumalevyiltä matolle, mikä mahdollistaa liiman kovettumisen oikeissa prosessiolosuhteissa.
Siksi kuumapuristuslaitteiden lämmitysjärjestelmää ei ole suunniteltu pelkästään korkeaan lämpötilaan, vaan se tuottaa vakaata ja hallittavaa lämmönsyöttöä tuotantotekniikan mukaisesti.
Varsinaisessa vanerintuotannossa kuumapuristusprosessiin vaikuttavat useat tekijät:
Puulajit
Viilun paksuus
Viilun kosteuspitoisuus
Liimatyyppi
Liiman levitysnopeus
Paneelin kokoonpanorakenne
Paneelin paksuus
Tuotesovellus
Kuumapuristusprosessin vaatimukset
Valmistajien tulee suunnitella räätälöidyt kuumapuristusprosessit omille tuotteilleen sen sijaan, että kopioisivat parametreja muista tehtaista.
Alva kuumapuristimet yhdistävät kuumalevyt ja lämpötilan säätöjärjestelmät, jolloin käyttäjät voivat säätää koneen tilaa vastaamaan erilaisia paneelituotannon vaatimuksia.

Nykyaikainen vanerintuotanto nostaa laitteiden ohjauksen vaatimuksia.
Kuumapuristusjakso sisältää useita liikkeitä: kuumalevyn avaaminen, sulkeminen, paineistus, paineenpito, paineenpoisto ja levyn avaaminen. Täysi manuaalinen käyttö lisää kuljettajan työtaakkaa ja vaikeuttaa tasaisen tuotannon laadun ylläpitämistä.
Alva kuumapuristimet ottavat käyttöön vastaavat ohjaustilat eri laitekokoonpanojen perusteella.
Kuumapuristimet, joissa on manuaalinen paneelilataus, sopivat tuotantotapoihin, joissa vaaditaan suurta käsityötä ja joissa koneen rakenne on suhteellisen yksinkertainen. Operaattorit huolehtivat maton lastaamisesta/purkamisesta ja koordinoivat tuotantoprosesseja.
Puoliautomaattiset kuumapuristimet yhdistävät manuaalisen käytön ja automaattisen ohjauksen. Kone suorittaa jotkin toimenpiteet automaattisesti toistuvan manuaalisen työn vähentämiseksi.
Täysautomaattiset kuumapuristimet on lisäksi yhdistetty automaattisiin lastaus-, kuumapuristus- ja purkujärjestelmiin, mikä mahdollistaa yhteyden kuumapuristuksen ja ylävirran ja loppupään laitteiden välillä.
Alvan nykyinen kuumapuristustuoteportfolio kattaa manuaalisen lastauksen, puoliautomaattiset ja täysautomaattiset mallit eri valmistajien konfigurointitarpeiden tyydyttämiseksi.
Laajamittaisten vanerin tuotantolinjojen kuumapuristimia ei tulisi pitää erillisinä laitteina; ne on suunniteltu osaksi koko tuotantolinjaa.
Vanerin tuotannon tehokkuus ei riipu pelkästään itse kuumapuristimesta, vaan myös läheisesti maton valmistuksen nopeudesta.
Perinteisissä tuotantotavoissa työntekijät kantavat käsin kootut matot kuumapuristimeen laminointia varten. Tämä asettaa korkeat vaatimukset työvoimamäärälle, operaattorin pätevyydelle ja paikan päällä tapahtuvalle logistiikan järjestelylle.
Vanerinvalmistuksen automaation lisääntyessä esipuristuskoneet ja automaattiset levykuormaajat ovat tärkeitä kuumapuristustuotantolinjojen komponentteja.
Alva automaattinen matonsyöttö- ja esipuristuslaitteet voivat yhdistää viilun liitos-, paneelikokoonpano- ja kuumapuristusprosessit, maton kuljetuksen, paikantamisen ja esimuovauksen, jotta matot toimitetaan vakaammassa kunnossa kuumapuristusasemalle.
Esipuristus ei korvaa kuumapuristusta; se luo vakaammat mattoolosuhteet myöhempää kuumapuristusta varten.
Esipuristuksen jälkeen monikerroksiset viilut muodostavat suhteellisen vakaan mattorakenteen, mikä vähentää kerrosten siirtymistä kuumapuristimeen tullessa ja helpottaa myöhempiä kuumapuristustoimenpiteitä.
Siksi kokonaista vanerin tuotantolinjaa suunniteltaessa koko prosessia voidaan pitää seuraavasti:
Viilun kiertoleikkaus → Viilun kuivaus → Viilun lajittelu → Liimaus → Levyjen kokoaminen → Esipuristus → Kuumapuristus → Trimmaus → Hionta → Valmiin tuotteen käsittely
Alvan tuotevalikoima kattaa monet näistä vaiheista, mikä mahdollistaa räätälöidyt laitteet asiakkaan todellisten tuotantotarpeiden mukaan.
Kuumapuristimia käytetään pääasiassa puupohjaisten levyjen kuumamuovaukseen.
Vanerintuotannossa kiertoleikkauksella, kuivauksella ja liimauksella käsitellyt viilut kootaan tietynrakenteisiksi matoiksi. Kuumapuristus liimaa viilukerrokset integroiduiksi paneeleiksi.
Valmiista tuotteista riippuen kuumapuristuslaitteisto palvelee tavallista vaneria ja muita levyjä erilaisilla liimarakenteilla ja tuotantovaatimuksilla.
Alvan virallisissa materiaaleissa kerrotaan, että sen teolliset hydrauliset vanerin kuumapuristimet pystyvät valmistamaan erityyppisiä vanerityyppejä, mukaan lukien standardivaneria ja eri prosessispesifikaatioita sisältäviä paneeleja.
On huomattava, että eri paneelit vaativat erilaisia laitekokoonpanoja ja prosessiparametreja. Siksi valmistajien on ennen kuumapuristimen ostamista annettava tiedot, kuten tuotetyyppi, paneelirakenne, tuotantoprosessi, viilun kunto ja tuotantolinjan asettelu. Laitevalmistaja suunnittelee ratkaisut erityisvaatimusten perusteella.
Kuuma puristin on vain väline; lopputuotteen laatu syntyy koneiden, raaka-aineiden ja prosessien yhteisvaikutuksesta.
Kaikkia paneelivirheitä ei pidä katsoa kuumapuristimen syyksi.
Viilun kunto
Viilun kosteuspitoisuus vaikuttaa liimausprosessiin.
Sopimaton viilun tila myöhempään liimaukseen ja kuumapuristukseen voi johtaa liimausvirheisiin. Siksi viilut on kuivattava ja lajiteltava kunnolla ennen kuumapuristusta.
Viilun kuivaus käsitellään keskeisenä esikuumapuristustoimenpiteenä Alva vanerilinjoilla. Kuivurit säätävät viilun olosuhteet luomaan suotuisat olosuhteet myöhempää liimaamista ja puristamista varten.Liimaustila
Tasainen liiman levitys määrää kerrosten välisen sidoksen.
Riittämätön liima voi aiheuttaa osittaisen huonon kiinnityksen, kun taas liiallinen liima lisää tuotantokustannuksia ja huonontaa paneelien ominaisuuksia.
Liimauslaitteiden on vastattava kuumapuristusprosessia.Paneelin kokoonpanomenetelmä
Vaneri on koottava määrätyllä syysuunnalla ja kerrosten määrällä.
Virhe asennuksen aikana aiheuttaa rakenteellisia poikkeamia paneeleissa kuumapuristuksen jälkeen. Siksi esipuristus- ja asemointilaitteet ovat käytännössä tuotannon kannalta tärkeitä.
Lämpötilan säätö
Kuumapuristuksen aikana on taattava vakaa lämmönsiirto.
Riittämätön lämpötila estää liiman kovettumisen; epävakaa lämpötilan säätö johtaa epäjohdonmukaiseen liimaukseen eri alueilla.
Paineensäätö
Paineen on vastattava paneelin rakennetta ja liimausprosessin vaatimuksia.
Liian korkea tai matala paine heikentää tuotantotuloksia, joten paineasetuksia ei voida erottaa todellisista tuotteen ominaisuuksista.
Kuumapuristusaika
Erilaiset liimatyypit ja paneelirakenteet vaativat erilaisia kuumapuristusprosesseja.
Varsinaisessa tuotannossa kohtuullinen kuumapuristusaika määritetään liiman valmistajien ohjeiden ja tehtaan sisäisten koepuristustulosten mukaan.
Sopeutuakseen erilaisiin tuotannon organisointitapoihin eri yrityksissä, Alva kuumapuristimet toimitetaan sarjassa, jossa on vaihtelevat automaatiotasot yhden kokoonpanon sijaan.
Käyttäjät suorittavat käsin ladattavien kuumapuristimien maton lastauksen ja purkamisen.
Tämä konfiguraatio sopii tuotantoympäristöihin, joissa automaation tarve on alhainen ja manuaalinen käyttö.
Koneessa on yksinkertainen rakenne, ja valmistajat voivat konfiguroida sen työmaatilan ja tuotantotilojen mukaan.
Puoliautomaattiset kuumapuristimet yhdistävät manuaalisen käytön ja automaattisen koneenohjauksen.
Kone suorittaa osan kuumapuristusliikkeistä automaattisesti, kun taas käyttäjät ovat pääosin vastuussa maton valmistelusta, ruokinnasta ja valmiiden tuotteiden käsittelystä.
Tämä malli vähentää toistuvaa manuaalista työtä säilyttäen samalla suuren joustavuuden paikan päällä tapahtuvaa käyttöä varten.
Täysautomaattiset kuumapuristimet on suunnattu pitkälle automatisoiduille vanerin tuotantolinjoille.
Kone voi toimia yhteistyössä automaattisten lastaus-, esipuristus-, kuljetus- ja purkujärjestelmien kanssa integroimalla kuumapuristuksen jatkuvaan tuotannon työnkulkuun.
Alvan viralliseen kuumapuristimeen kuuluu selkeästi täysautomaattiset, puoliautomaattiset ja manuaalisesti ladattavat kuumapuristimet.
Kuumapuristimen tuottavuuden on vastattava ylä- ja loppupään laitteita.
Jos ylävirran liimaus- ja paneelien kokoamisnopeus on riittämätön, kuumapuristimen suurta prosessointikapasiteettia ei voida täysin hyödyntää.
Päinvastoin, jos kuumapuristimen käsittelynopeus on hitaampi kuin maton muodostumisnopeus ylävirtaan, tapahtuu tuotannon odottamista.
Siksi vanerin tuotantolinjan suunnittelussa on otettava huomioon kaikkien laitteiden välinen kokonaissovitus.
Alva vanerinvalmistuskalusto kattaa hirsien käsittelyn, kiertoleikkauksen, viilun kuivauksen, liitoksen, liimauksen, levykokoonpanon, esipuristuksen, kuumapuristuksen, trimmaus- ja hiomakoneet. Tuotantolinjan suunnittelu voidaan räätälöidä asiakkaan tuotantotarpeiden mukaan.
Tyypillinen prosessikulku:
Tukki → Sahaus → Pyöristys → Kiertoleikkaus → Viilun kuivaus → Viilun lajittelu → Liimaus → Levyjen kokoaminen → Esipuristus → Kuumapuristus → Leikkaus → Hionta → Valmis tuote
Kuumapuristin on ytimen muodostusvaiheessa.
Todellisissa projekteissa Alva keskittyy itsenäisten koneiden lisäksi myös eri laitteiden välisiin prosessiyhteyksiin.
Kuumapuristimet ovat teollisia laitteita jatkuvaan pitkäkestoiseen käyttöön. Rakenteen työstö, hitsaus, kokoonpano, hydrauliset asennukset ja sähköohjaus valmistuksen aikana vaikuttavat kaikki loppupalvelun suorituskykyyn.
Shandong Alva Machinery Group omistaa puuntyöstökoneiden valmistusjärjestelmän. Tuotetuotanto sisältää raaka-aineiden käsittelyn, laitekokoonpanon, pintakäsittelyn, sähkön käyttöönoton ja valmiiden tuotteiden toimituksen. Konsernin virallisten asiakirjojen mukaan yhtiö kehittää ja valmistaa jatkuvasti puuntyöstö- ja vanerinvalmistuskoneita sekä toteuttaa vastaavat tuotanto- ja laadunhallintamenettelyt.
Kuumapuristimien valmistuksen laatu keskittyy:
Runkorakenteen työstö
Kuumalevyn työstö ja asennus
Hydraulijärjestelmän kokoonpano
Öljysylinteri ja tiivistejärjestelmä
Putkijohdon liitännät
Sähköinen ohjaus
Lämpötilan säätö
Turvallisuussuoja
Koneen täydellinen käyttöönotto
Valmistuksen jälkeen laitteet kootaan ja otetaan käyttöön hydraulisten, lämmityksen, sähköisten ja mekaanisten liikkeiden normaalin koordinoinnin varmistamiseksi ennen toimitusta.
Kuumapuristimet toimivat jatkuvasti korkeassa lämpötilassa ja paineessa, joten huoltoa ei voi laiminlyödä.
Tarkasta ensin hydraulijärjestelmä säännöllisesti.
Tarkista hydrauliöljyn kunto, putkiliitännät, öljysylinterit ja tiivisteosat; käsitellä poikkeavuuksia nopeasti.
Toiseksi, tarkasta kuumalevyt.
Kuumalevypintojen on pysyttävä puhtaina, jotta vältetään liiman ja roskien jäännös, jotka vahingoittavat paneelin pinnan laatua.
Kolmanneksi tarkasta lämmitysjärjestelmä.
Jos lämpötilan säätö on epänormaali, tarkista asianmukaiset lämmitys- ja ohjauskomponentit ajoissa.
Tarkasta sillä välin sähköjärjestelmä.
Sisältää ohjauskaapit, painikkeet, anturit, johdot ja turvalaitteet.
Tarkista myös automaattisten kuumapuristuslinjojen kuljetusmekanismit, automaattiset lastaus- ja purkulaitteet varmistaaksesi kaikkien liikkeiden sujuvan koordinoinnin.
Asianmukainen huolto ei vain pidennä laitteiden käyttöikää, vaan mikä tärkeintä, takaa vakaan koneen tilan tuotannon aikana.
Yrityksille, jotka suunnittelevat vanerin tuotantolinjojen rakentamista tai uudistamista, kuumapuristimen valinnan ei tulisi perustua pelkästään erillisiin koneparametreihin; koko tuotantoprojekti on otettava huomioon.
Määrittele kohdetuotteet
Eri vanerityypeillä on omat rakenteet ja liimausprosessit.
Selvitä ensin, valmistetaanko standardivaneria, rakennusmuottia, kalvopäällysteisiä paneeleja vai muita paneeleja.
Selvitä viilun olosuhteet
Viilun lähde, puulajit, paksuus, kosteuspitoisuus ja työstömenetelmät vaikuttavat kaikki kuumapuristustekniikkaan.
Määritä automaation taso
Manuaalisissa tuotantoympäristöissä voidaan käyttää manuaalisia latauskonfiguraatioita.
Yritykset, jotka pyrkivät vähentämään työvoimaosuutta, voivat valita puoliautomaattiset tai täysautomaattiset ratkaisut.
Harkitse sovittamista alku- ja loppupään prosesseihin
Kuumapuristimen on sovitettava yhteen liimaus-, paneelikokoonpano-, esipuristus-, trimmaus- ja hiontalaitteiden kanssa.
Työpajan ulkoasun huomioiminen
Tuotantolinjojen ydinlaitteistona kuumapuristimet vaativat rationaalista suunnittelua konepajan korkeuden, koneen sijainnin, logistiikan suunnan ja huoltotilan perusteella.
Vahvista energialähde ja lämmitystila
Energiaolosuhteet vaihtelevat eri alueilla ja tehtailla; Valitse sopiva lämmitysjärjestelmä, joka vastaa paikallisia todellisia olosuhteita.
Keskity myynnin jälkeiseen palveluun ja tekniseen palveluun
Kuumapuristimen asennus, käyttöönotto ja prosessikoulutus edellyttävät ammattitaitoisia teknikkoja.
Siksi hankinnan aikana kiinnitä huomiota paitsi itse koneeseen myös valmistajan tekniseen tukikapasiteettiin.
Vaneriteollisuuden kehittyvien tuotantotapojen myötä yksittäisten laitteiden hankinta ei enää pysty tyydyttämään kaikkia asiakkaiden tarpeita.
Yhä useammat valmistajat haluavat täydellisen työnkulun lokin syötöstä valmiiseen paneelitulostukseen.
Alva Machinery Groupin tuotevalikoima kattaa tukin sahauksen, pyöristyksen, kiertoleikkauksen, viilun kuivauksen, liimauksen, paneelien kokoamisen, esipuristuksen, kuumapuristuksen, trimmauksen, hionnan ja pinoamisen.
Tämä tuotesuunnittelu mahdollistaa Alvan osallistumisen tuotantolinjasuunnitteluun asiakkaan työmaaolosuhteiden mukaan.
Esimerkiksi hiljattain rakennetuille vaneritehtaille voidaan suunnitella täydelliset tuotannon työnkulut tukkien käsittelystä alkaen. Pyöriviä leikkureita ja kuivaimia jo omistaville yrityksille voidaan toteuttaa laitepäivitykset liimaukseen, paneelien kokoamiseen, esipuristukseen ja kuumapuristukseen. Tehtaille, joiden perustuotantolinjat kohtaavat korkeat työvoimakustannukset, voidaan lisätä automaattisia lastaus-, purku- ja pinoamislaitteita.
Alva ei asetu pelkästään yksittäisten kuumapuristimien toimittajaksi, vaan sovittaa laitteet tuotantoprosesseihin asiakkaiden todellisten tuotantoolosuhteiden mukaan.
Kuivumistila vaikuttaa liimaukseen ja liimaukseen;
Liimauksen laatu vaikuttaa kerrosten väliseen tarttumiseen;
Paneelin kokoaminen määrittää paneelin rakenteen;
Esipuristus takaa maton vakauden;
Kuumapuristus viimeistelee lopullisen liimauksen;
Viilun tuotannosta maton kokoamiseen; esimuovauksesta kuumapuristusliitokseen; from standalone machines to complete line supporting, Alva Machinery keeps improving its product and service around the wood processing industrial chain, delivering equipment manufacturing and technical support for plywood manufacturers.


