
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-24 الأصل: موقع


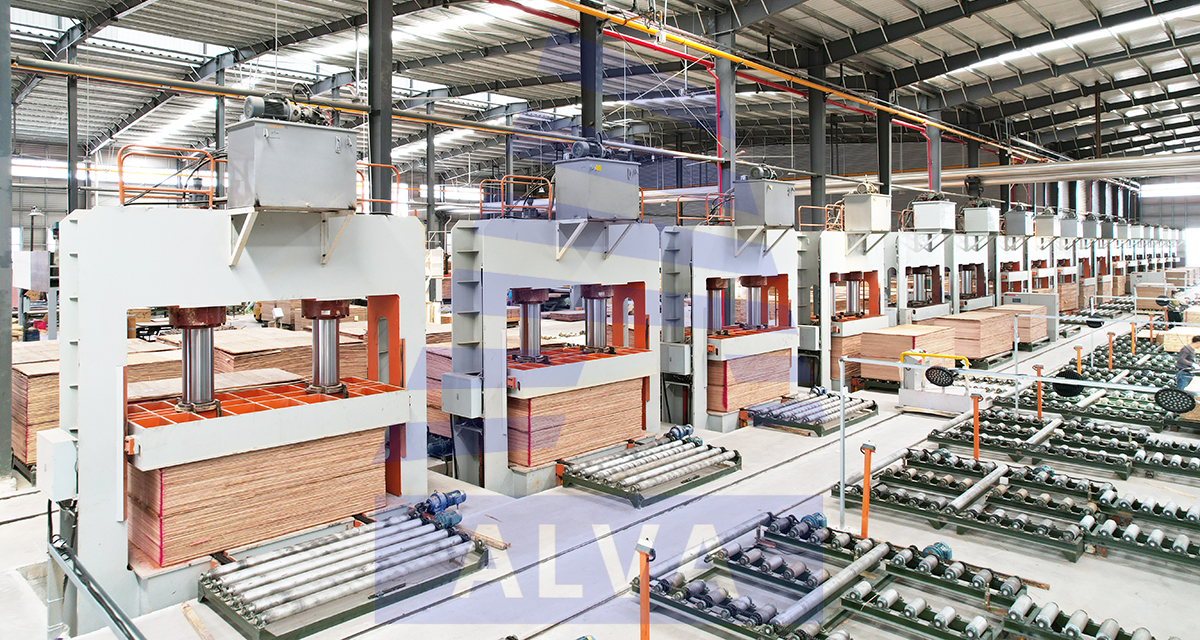
يعد الضغط الساخن إحدى العمليات الحاسمة التي تحدد جودة تشكيل الألواح في إنتاج الخشب الرقائقي والألواح المغطاة بالفيلم وقوالب البناء وركائز الأثاث والألواح الخشبية الأخرى. القشرة التي تتم معالجتها من خلال إجراءات سابقة مثل القطع الدوار، والتجفيف، واللصق، وتجميع الألواح والضغط المسبق تحتاج إلى الخضوع للتصفيح عبر معدات الضغط الساخن، بحيث يمكن لطبقات القشرة تشكيل ألواح ذات هيكل مستقر. ولذلك، فإن آلة الضغط الساخنة لا تقوم بمهام التسخين والضغط فحسب، بل تشكل أيضًا سير عمل إنتاج كامل مع معالجة القشرة الأولية، واللصق، وتجميع الألواح والتشذيب النهائي، والصنفرة وغيرها من العمليات.
ركزت مجموعة Shandong Alva Machinery منذ فترة طويلة على البحث والتطوير والتصنيع وخدمات الدعم لآلات النجارة ومعدات إنتاج الخشب الرقائقي. تغطي مجموعة منتجاتها مراحل إنتاج متعددة بما في ذلك نشر جذوع الأشجار، والتقريب، والقطع الدوار، وتجفيف القشرة، واللصق، وتجميع الألواح، والضغط المسبق، والضغط الساخن، والتشذيب، والصنفرة، والتكديس التلقائي. وباعتبارها معدات حيوية لخطوط إنتاج الخشب الرقائقي، تشكل المكابس الساخنة أيضًا أحد المنتجات الأساسية ضمن مجموعة آلات النجارة الخاصة بشركة Alva. وفقًا لأنماط الإنتاج المختلفة ومتطلبات الأتمتة، توفر Alva مكابس ساخنة مع تحميل يدوي للألواح، ومكابس ساخنة نصف أوتوماتيكية، ومكابس ساخنة أوتوماتيكية بالكامل، ومكابس ساخنة للخشب الرقائقي الهيدروليكي الصناعي، مما يوفر خيارات المعدات لمصنعي الخشب الرقائقي بمختلف أنواعه.

تقدم هذه المقالة بشكل منهجي آلة الضغط الساخنة الخاصة بشركة Shandong Alva Machinery من منظور تكنولوجيا الضغط الساخن، وهيكل المعدات، ومبدأ العمل، والنظام الهيدروليكي، ونظام التسخين، ونظام التحكم، وجودة اللوحة، ومطابقة خط الإنتاج، واختيار المعدات والصيانة اليومية.
لا يقتصر إنتاج الخشب الرقائقي على تكديس طبقات قشرة متعددة فحسب. بدلاً من ذلك، هناك حاجة إلى طرق تجميع الألواح المناسبة وعمليات اللصق لتشكيل هيكل لوحي ثابت مع قشور مرتبة في اتجاهات مختلفة للحبيبات.
تحتاج القشرة التي تنتجها المخارط الدوارة أولاً إلى التجفيف للوصول إلى الحالة المطلوبة لعمليات اللصق والربط اللاحقة. بعد التجفيف، تمر القشرة بعملية الفرز أو الإصلاح أو الربط قبل الدخول في عملية اللصق. يتم تجميع القشرة الملصقة في ألواح وفقًا للطبقات المحددة واتجاهات الحبوب. بعد تجميع اللوحة، يكون الضغط المسبق مطلوبًا عمومًا لربط الحصيرة بشكل مبدئي والحفاظ على شكلها العام، تليها عملية الضغط الساخن.
تقوم الصحافة الساخنة بمهمتين أساسيتين في هذه المرحلة:
التدفئة
يتم نقل الحرارة إلى الحصيرة من خلال ألواح ساخنة لتمكين المادة اللاصقة من تلبية ظروف المعالجة.
الضغط
يوفر النظام الهيدروليكي ضغطًا مستقرًا للألواح الساخنة لضمان الاتصال الكامل بين القشرة متعددة الطبقات، وتقليل فجوات الطبقات البينية، والسماح للمادة اللاصقة بتكوين هيكل ربط مستمر داخل اللوحة.
ومن ثم، فإن الضغط الساخن ليس مجرد عملية 'ضغط اللوحة'، ولكنه عملية تكنولوجية تتأثر بشكل مشترك بدرجة الحرارة والضغط والوقت وحالة الحصيرة. تم تصميم مكابس ألفا الساخنة حول هذه العوامل الأساسية لتتناسب مع عمليات إنتاج الخشب الرقائقي.
تحدد وثائق المنتج الرسمية لشركة Alva المكبس الساخن باعتباره المعدات الأساسية في تصنيع الخشب الرقائقي، ويستخدم في الحصائر المجمعة والملتصقة بالضغط الساخن لربط طبقات القشرة وتشكيل الألواح النهائية.

تعتمد مكابس Alva الساخنة بشكل أساسي محركًا هيدروليكيًا لإكمال تصفيح الحصيرة.
أثناء الإنتاج، يتم تغذية الحصائر المجمعة إلى المكبس الساخن بالطريقة المحددة. يقوم المشغلون أو أنظمة التحميل الأوتوماتيكية بتوصيل الحصائر بين طبقات الألواح الساخنة. بعد إغلاق المعدات، يبدأ النظام الهيدروليكي في العمل.
يقوم النظام الهيدروليكي بتشغيل مكونات العمل لتوليد الضغط، وتطبيق القوة من الألواح الساخنة على الحصيرة. في نفس الوقت، نظام التسخين يزود الطاقة الحرارية للألواح الساخنة، ويتم نقل الحرارة تدريجياً إلى الحصيرة من خلال الألواح.
نظرًا لأن درجة الحرارة والضغط تلبي متطلبات العملية، فإن المادة اللاصقة تعالج تدريجيًا، وتشكل رابطة ثابتة بين القشرة. بمجرد الوصول إلى وقت العملية المحدد مسبقًا، تكتمل دورة الضغط. يتم فتح الألواح الساخنة، وتخرج الألواح النهائية من منطقة الضغط الساخن عبر آليات تفريغ اللوحة اليدوية أو الأوتوماتيكية.
العملية برمتها تتبع هذا التسلسل:
تغذية الحصيرة ← إغلاق الصفيحة الساخنة ← الضغط الهيدروليكي ← نقل الحرارة ← معالجة المادة اللاصقة ← تثبيت الضغط ← فتح الصفيحة الساخنة ← تفريغ اللوحة
تفرض المواد اللاصقة المختلفة وأنواع الخشب وظروف القشرة وهياكل الألواح متطلبات مختلفة لمعلمات الضغط الساخن. لذلك، لا يمكن تطبيق إعدادات موحدة لدرجة الحرارة والضغط والوقت ببساطة في الإنتاج الفعلي. يجب صياغة معلمات العملية وفقًا لنوع المادة اللاصقة وهيكل اللوحة ومحتوى رطوبة القشرة ومواصفات المنتج.
هذا هو السبب الرئيسي الذي يجعل نظام التحكم بالضغط الساخن يحتاج إلى وظائف قابلة للتعديل.
يتكون المكبس الساخن الكامل للخشب الرقائقي بشكل عام من إطار، وألواح ساخنة، ونظام هيدروليكي، ونظام تسخين، ونظام تحكم، وجهاز إدخال/إخراج حصيرة وهياكل حماية السلامة ذات الصلة.
تختلف المعدات ذات تكوينات التشغيل الآلي المختلفة في آليات التعامل مع اللوحة وأوضاع التحكم، بينما يظل هيكل الضغط الساخن الأساسي ثابتًا.
يجب أن تتحمل المكابس الساخنة أحمال الضغط الثقيلة للتشغيل على المدى الطويل، وبالتالي فإن الإطار يعمل كأساس لأداء مستقر للمعدات.
تعتمد مكابس الخشب الرقائقي الهيدروليكية الصناعية Alva هياكل إطارية شديدة التحمل. بعد التصنيع والتجميع، تشكل هذه المكونات الآلة الكاملة. تقدم مواد المنتج الرسمية تصميمات هيكلية تشمل العوارض المتقاطعة والألواح الفولاذية الرئيسية وإطارات الجسم المتكاملة، بهدف الحفاظ على الاستقرار الهيكلي في ظل ساعات التشغيل الطويلة.
تؤثر صلابة الإطار بشكل مباشر على نقل الضغط أثناء الضغط الساخن.
قد يؤدي تشوه الإطار الواضح أثناء التشغيل على المدى الطويل إلى توزيع غير متساوٍ للقوة عبر المناطق، مما يضعف سمك اللوحة وجودة الترابط. وبناءً على ذلك، يجب أن يأخذ تصميم الضغط الساخن في الاعتبار ليس فقط الضغط المقدر، ولكن أيضًا الاستقرار الهيكلي الشامل تحت الضغط.

تعتبر الألواح الساخنة مكونات رئيسية للمكبس الساخن الذي يتصل مباشرة بالحصيرة، والأجزاء الأساسية المسؤولة عن نقل الحرارة.
أثناء الإنتاج، يجب نقل الحرارة الناتجة عن وسائط التسخين أو أنظمة التسخين إلى الألواح من خلال الألواح الساخنة. ولذلك، فإن التسطيح والحالة الهيكلية وتوزيع درجة الحرارة للألواح الساخنة كلها تؤثر على جودة اللوحة النهائية.
تتميز معدات الضغط الساخن Alva بهياكل من الألواح الساخنة مناسبة لعمليات الضغط الساخن على الخشب الرقائقي، ومصممة هندسيًا لتحمل الضغط والحرارة في ظل ظروف العمل الطويلة. تؤكد المقدمات الرسمية للمنتج على أن الألواح الساخنة يجب أن تتمتع بمقاومة ممتازة للضغط وأداء تسخين مستقر لتلبية متطلبات التشغيل المستمر في إنتاج الخشب الرقائقي.
في الإنتاج العملي، تحتاج حالة السطح واستواء الألواح الساخنة إلى فحص منتظم. يجب الحفاظ على المنطقة الواقعة بين الألواح نظيفة لمنع بقايا الغراء أو الحطام من إتلاف أسطح اللوحة.
الضغط المستقر مطلوب أثناء الضغط الساخن للخشب الرقائقي، مما يجعل النظام الهيدروليكي مكونًا أساسيًا للضغط الساخن.
يتم تشغيل المكابس الساخنة للخشب الرقائقي الهيدروليكي الصناعي من Alva هيدروليكيًا. تعمل المحطة الهيدروليكية والمضخات الهيدروليكية وأسطوانات الزيت وخطوط الأنابيب وعناصر التحكم معًا لبناء الضغط والحفاظ عليه وإطلاقه.
يمكن تلخيص تسلسل العمل الأساسي للنظام الهيدروليكي على النحو التالي:
توفر المضخة الهيدروليكية تدفق الزيت الهيدروليكي؛
يتدفق الزيت الهيدروليكي إلى الدائرة الهيدروليكية.
ينظم نظام التحكم المكونات الهيدروليكية وفقًا لأوامر التشغيل؛
تولد أسطوانات الزيت الطاقة اللازمة لدفع حركة الصوانى الساخنة؛
تطبق الألواح الساخنة الضغط على السجادة؛
تبدأ مرحلة الاحتفاظ بالضغط بمجرد تحقيق متطلبات العملية؛
بعد الانتهاء من الضغط، يقوم النظام بتخفيف الضغط وفتح الأسطوانات الساخنة.
يعد استقرار الضغط أمرًا بالغ الأهمية لتصنيع الخشب الرقائقي.
قد يؤدي تراكم الضغط غير المستقر إلى ترابط غير متناسق في مناطق اللوحة المحلية. إن تقلب الضغط الشديد أثناء الضغط سيؤثر أيضًا على تأثير الترابط النهائي. وبالتالي، فإن النظام الهيدروليكي للمكبس الساخن يجب أن يحافظ على الختم الجيد، التشغيل المستقر ودورة الصيانة المعقولة.
تقوم شركة Alva بدمج أنظمة التحكم الهيدروليكية في تصميم الضغط الساخن. تقدم وثائق المنتج هياكل أسطوانة زيت متكاملة لضمان التشغيل المستقر للآلة وأداء الاحتفاظ بالضغط.
إحدى الميزات الرئيسية التي تميز المكابس الساخنة عن المكابس الباردة هي القدرة على توفير الحرارة أثناء الضغط.
تنتقل الحرارة من الألواح الساخنة إلى الحصيرة، مما يتيح معالجة المادة اللاصقة في ظل ظروف المعالجة المناسبة.
ولذلك، فإن نظام التسخين لمعدات الضغط الساخن لم يتم تصميمه فقط لدرجات الحرارة المرتفعة، ولكن لتوفير إمدادات حرارة مستقرة ويمكن التحكم فيها وفقًا لتكنولوجيا الإنتاج.
في الإنتاج الفعلي للخشب الرقائقي، تتأثر عملية الضغط الساخن بعوامل متعددة:
أنواع الخشب
سمك القشرة
محتوى الرطوبة القشرة
نوع لاصق
معدل انتشار الغراء
هيكل تجميع اللوحة
سمك اللوحة
تطبيق المنتج
متطلبات عملية الضغط الساخنة
يجب على الشركات المصنعة صياغة عمليات الضغط الساخن المخصصة لمنتجاتها الخاصة بدلاً من نسخ المعلمات من المصانع الأخرى.
تجمع مكابس ألفا الساخنة بين الألواح الساخنة وأنظمة التحكم في درجة الحرارة، مما يسمح للمشغلين بضبط حالة الماكينة لتلبية متطلبات إنتاج الألواح المختلفة.

يرفع إنتاج الخشب الرقائقي الحديث معايير أعلى للتحكم في المعدات.
تتضمن دورة الضغط الساخن حركات متعددة: فتح الصفيحة الساخنة، والإغلاق، والضغط، وإمساك الضغط، وتخفيف الضغط، وفتح الصفيحة. يزيد التشغيل اليدوي الكامل من أعباء عمل المشغل ويجعل من الصعب الحفاظ على جودة إنتاج متسقة.
تعتمد مكابس Alva الساخنة أوضاع التحكم المقابلة بناءً على تكوينات المعدات المختلفة.
تعتبر المكابس الساخنة مع التحميل اليدوي للوحة مناسبة لأنماط الإنتاج التي تتطلب مشاركة يدوية عالية، مع هياكل آلية واضحة نسبيًا. يقوم المشغلون بتحميل/تفريغ السجادة وتنسيق إجراءات الإنتاج.
تجمع المكابس الساخنة شبه الأوتوماتيكية بين التشغيل اليدوي والتحكم الآلي. يتم إكمال بعض الإجراءات تلقائيًا بواسطة الماكينة لتقليل العمل اليدوي المتكرر.
يتم أيضًا ربط المكابس الساخنة الأوتوماتيكية بالكامل بأنظمة التحميل والضغط الساخن والتفريغ الأوتوماتيكية، مما يتيح الربط بين معدات الضغط الساخن ومعدات المنبع والمصب.
تغطي مجموعة منتجات الضغط الساخن الحالية لشركة Alva التحميل اليدوي، والنماذج شبه الأوتوماتيكية والتلقائية بالكامل لتلبية متطلبات التكوين من مختلف الشركات المصنعة.
بالنسبة لخطوط إنتاج الخشب الرقائقي واسعة النطاق، لا ينبغي اعتبار المكابس الساخنة كمعدات مستقلة؛ لقد تم تصميمها كجزء من خط الإنتاج بأكمله.
لا تعتمد كفاءة إنتاج الخشب الرقائقي على المكبس الساخن نفسه فحسب، بل تعتمد أيضًا بشكل وثيق على سرعة إعداد الحصيرة الأولية.
في أوضاع الإنتاج التقليدية، يقوم العمال يدويًا بحمل الحصائر المجمعة إلى آلة الضغط الساخنة من أجل التصفيح. وهذا يضع متطلبات عالية على كمية العمالة وكفاءة المشغل والترتيبات اللوجستية في الموقع.
مع زيادة الأتمتة في تصنيع الخشب الرقائقي، أصبحت آلات الضغط المسبق ورافعات الألواح الأوتوماتيكية مكونات مهمة لخطوط إنتاج الضغط الساخن.
يمكن لمعدات التغذية والضغط المسبق الأوتوماتيكية من Alva توصيل ربط القشرة، وتجميع الألواح وعمليات الضغط الساخن، والقيام بنقل الحصيرة وتحديد موضعها والتشكيل المسبق لتوصيل الحصائر في حالة أكثر استقرارًا إلى محطة الضغط الساخن.
الضغط المسبق لا يحل محل الضغط الساخن؛ إنه يخلق ظروف حصيرة أكثر استقرارًا للضغط الساخن اللاحق.
بعد الضغط المسبق، تشكل القشرة متعددة الطبقات بنية حصيرة مستقرة نسبيًا، مما يقلل من تحول الطبقة عند دخول المكبس الساخن وتسهيل عمليات الضغط الساخن اللاحقة.
ولذلك، عند التخطيط لخط إنتاج الخشب الرقائقي الكامل، يمكن اعتبار العملية برمتها على النحو التالي:
القطع الدوار للقشرة ← تجفيف القشرة ← فرز القشرة ← اللصق ← تجميع اللوحة ← الضغط المسبق ← الضغط الساخن ← التشذيب ← الصنفرة ← معالجة المنتج النهائي
تغطي مجموعة منتجات Alva العديد من هذه المراحل، مما يتيح مطابقة المعدات المخصصة وفقًا لمتطلبات الإنتاج الفعلية للعملاء.
تستخدم المكابس الساخنة بشكل رئيسي في التشكيل الساخن للألواح الخشبية.
في إنتاج الخشب الرقائقي، يتم تجميع القشرة المعالجة عن طريق القطع الدوار والتجفيف واللصق في حصائر ذات هياكل محددة. يقوم الضغط الساخن بربط طبقات القشرة في ألواح متكاملة.
اعتمادًا على المنتجات النهائية، فإن معدات الضغط الساخن تخدم الخشب الرقائقي العادي والألواح الأخرى بهياكل ربط ومتطلبات إنتاج مختلفة.
تشير المواد الرسمية لشركة Alva إلى أن مكابس الخشب الرقائقي الهيدروليكية الصناعية الساخنة يمكنها تصنيع أنواع مختلفة من الخشب الرقائقي، بما في ذلك الخشب الرقائقي القياسي والألواح ذات مواصفات المعالجة المختلفة.
تجدر الإشارة إلى أن اللوحات المختلفة تتطلب تكوينات مختلفة للمعدات ومعلمات العملية. ولذلك، قبل شراء آلة الضغط الساخنة، يجب على الشركات المصنعة تقديم معلومات مثل نوع المنتج، وهيكل اللوحة، وعملية الإنتاج، وحالة القشرة وتخطيط خط الإنتاج. ستقوم الشركة المصنعة للمعدات بتصميم الحلول بناءً على متطلبات محددة.
الصحافة الساخنة هي مجرد معدات. تنتج جودة المنتج النهائي من التأثير المشترك للآلات والمواد الخام والعمليات.
لا ينبغي أن تعزى جميع عيوب اللوحة إلى الضغط الساخن.
حالة القشرة
يؤثر محتوى رطوبة القشرة على عملية الترابط.
قد تؤدي حالة القشرة غير المناسبة للالتصاق اللاحق والضغط الساخن إلى عيوب الترابط. ومن ثم، يجب تجفيف القشرة وفرزها بشكل صحيح قبل الدخول في الضغط الساخن.
يتم التعامل مع تجفيف القشرة كإجراء رئيسي للضغط الساخن مسبقًا في خطوط خشب ألفا الرقائقي. تقوم المجففات بضبط ظروف القشرة لخلق ظروف مواتية للالتصاق والضغط اللاحق.حالة الإلتصاق
يحدد تطبيق الغراء الموحد الترابط بين الطبقات.
قد يؤدي عدم كفاية الغراء إلى ضعف الترابط الجزئي، في حين أن الغراء الزائد يزيد من تكاليف الإنتاج ويضعف خصائص اللوحة.
يجب أن تتوافق معدات الإلتصاق مع عملية الضغط الساخنة.طريقة تجميع اللوحة
يجب تجميع الخشب الرقائقي باتجاهات حبيبات محددة وعدد الطبقات.
سيؤدي عدم المحاذاة أثناء التجميع إلى حدوث انحراف هيكلي في الألواح بعد الضغط الساخن. لذلك، تعتبر معدات الضغط المسبق وتحديد المواقع ذات أهمية عملية للإنتاج.
التحكم في درجة الحرارة
يجب ضمان نقل الحرارة المستقر أثناء الضغط الساخن.
درجة الحرارة غير الكافية تعيق معالجة المادة اللاصقة. يؤدي التحكم غير المستقر في درجة الحرارة إلى ترابط غير متناسق عبر مناطق مختلفة.
التحكم في الضغط
يجب أن يتطابق الضغط مع هيكل اللوحة ومتطلبات عملية اللصق.
سيؤدي الضغط المرتفع أو المنخفض بشكل مفرط إلى الإضرار بنتائج الإنتاج، لذلك لا يمكن فصل إعدادات الضغط عن خصائص المنتج الفعلية.
وقت الضغط الساخن
تتطلب أنواع المواد اللاصقة وهياكل الألواح المختلفة عمليات ضغط ساخنة مختلفة.
في الإنتاج الفعلي، يجب تحديد وقت الضغط الساخن المعقول وفقًا لمواصفات الشركات المصنعة للمواد اللاصقة ونتائج الضغط التجريبي داخل المصنع.
للتكيف مع أوضاع تنظيم الإنتاج المتنوعة للمؤسسات المختلفة، يتم توفير مكابس Alva الساخنة في سلسلة بمستويات أتمتة مختلفة بدلاً من تكوين واحد.
يقوم المشغلون بإكمال تحميل وتفريغ السجادة للمكابس الساخنة المحملة يدويًا.
يناسب هذا التكوين بيئات الإنتاج ذات الطلب المنخفض على الأتمتة والتشغيل اليدوي.
تتميز الآلة بهيكل مباشر، ويمكن للمصنعين تكوينها وفقًا لمساحة الموقع وأوضاع الإنتاج.
تجمع المكابس الساخنة شبه الأوتوماتيكية بين التشغيل اليدوي والتحكم الآلي في الماكينة.
تقوم الماكينة بإكمال جزء من حركات الضغط الساخن تلقائيًا، بينما يكون المشغلون مسؤولين بشكل أساسي عن إعداد الحصيرة والتغذية ومعالجة المنتج النهائي.
يقلل هذا النموذج من العمل اليدوي المتكرر مع الاحتفاظ بمرونة عالية للتشغيل في الموقع.
تستهدف المكابس الساخنة الأوتوماتيكية بالكامل خطوط إنتاج الخشب الرقائقي الآلية للغاية.
يمكن للآلة أن تتعاون مع أنظمة التحميل والضغط المسبق والنقل والتفريغ الأوتوماتيكية، ودمج الضغط الساخن في سير عمل الإنتاج المستمر.
تشتمل مجموعة أدوات الضغط الساخنة الرسمية لشركة Alva بشكل واضح على مكابس ساخنة أوتوماتيكية بالكامل وشبه آلية ويتم تحميلها يدويًا.
يجب أن تتطابق إنتاجية المكبس الساخن مع المعدات الأولية والنهائية.
إذا كانت سرعة اللصق وتجميع الألواح الأولية غير كافية، فلا يمكن الاستفادة الكاملة من قدرة المعالجة العالية للمكبس الساخن.
على العكس من ذلك، إذا كانت سرعة المعالجة بالضغط الساخن أبطأ من سرعة تشكيل الحصيرة عند المنبع، فسوف يحدث انتظار الإنتاج.
لذلك، يجب أن يأخذ تصميم خط إنتاج الخشب الرقائقي في الاعتبار المطابقة الشاملة بين جميع المعدات.
تغطي مجموعة معدات تصنيع الخشب الرقائقي من Alva معالجة جذوع الأشجار، والقطع الدوار، وتجفيف القشرة، والربط، واللصق، وتجميع الألواح، والضغط المسبق، والضغط الساخن، وآلات التشذيب والصنفرة. يمكن تخصيص تخطيط خط الإنتاج وفقًا لمتطلبات الإنتاج الخاصة بالعميل.
تدفق العملية النموذجية:
السجل ← النشر ← التقريب ← القطع الدوار ← تجفيف القشرة ← فرز القشرة ← اللصق ← تجميع اللوحة ← الضغط المسبق ← الضغط الساخن ← التشذيب ← الصنفرة ← المنتج النهائي
تقع الصحافة الساخنة في مرحلة التشكيل الأساسية.
في المشاريع الحقيقية، لا تركز شركة Alva على الأجهزة المستقلة فحسب، بل أيضًا على توصيل العمليات بين المعدات المختلفة.
المكابس الساخنة هي معدات صناعية للتشغيل المستمر لفترة طويلة. تؤثر الآلات الهيكلية واللحام والتجميع والتركيب الهيدروليكي والتحكم الكهربائي أثناء التصنيع على أداء الخدمة النهائية.
تمتلك Shandong Alva Machinery Group نظام تصنيع آلات النجارة. يشمل إنتاج المنتج معالجة المواد الخام، وتجميع المعدات، ومعالجة الأسطح، والتشغيل الكهربائي، وتسليم المنتج النهائي. وفقًا للوثائق الرسمية للمجموعة، تقوم الشركة باستمرار بتطوير وتصنيع آلات إنتاج الأعمال الخشبية والخشب الرقائقي، وتنفيذ إجراءات الإنتاج وإدارة الجودة المقابلة.
بالنسبة للمكابس الساخنة، تركز جودة التصنيع على:
تصنيع هيكل الإطار
تصنيع وتركيب الألواح الساخنة
تجميع النظام الهيدروليكي
اسطوانة الزيت ونظام الختم
اتصالات خطوط الأنابيب
التحكم الكهربائي
التحكم في درجة الحرارة
حماية السلامة
التكليف الكامل للآلة
بعد التصنيع، تخضع المعدات للتجميع والتشغيل للتحقق من التنسيق الطبيعي للحركات الهيدروليكية والتدفئة والكهربائية والميكانيكية قبل التسليم.
تعمل المكابس الساخنة بشكل مستمر تحت درجة حرارة وضغط مرتفعين، لذلك لا يمكن إهمال الصيانة.
أولاً، قم بفحص النظام الهيدروليكي بانتظام.
التحقق من حالة الزيت الهيدروليكي، ووصلات خطوط الأنابيب، وأسطوانات الزيت وأجزاء الختم؛ التعامل مع التشوهات على الفور.
ثانيا، فحص الألواح الساخنة.
يجب أن تظل أسطح الألواح الساخنة نظيفة لتجنب بقايا الغراء والحطام التي تلحق الضرر بجودة سطح اللوحة.
ثالثا، فحص نظام التدفئة.
في حالة التحكم غير الطبيعي في درجة الحرارة، قم بفحص مكونات التسخين والتحكم ذات الصلة في الوقت المناسب.
وفي الوقت نفسه، فحص النظام الكهربائي.
بما في ذلك خزائن التحكم والأزرار وأجهزة الاستشعار والأسلاك وأجهزة حماية السلامة.
بالنسبة لخطوط الضغط الساخن الآلية، قم أيضًا بفحص آليات النقل وأجهزة التحميل والتفريغ الأوتوماتيكية لضمان التنسيق السلس لجميع الحركات.
لا تؤدي الصيانة المناسبة إلى إطالة عمر خدمة المعدات فحسب، بل الأهم من ذلك أنها تضمن حالة الآلة المستقرة أثناء الإنتاج.
بالنسبة للمؤسسات التي تخطط لبناء أو ترقية خطوط إنتاج الخشب الرقائقي، يجب ألا يعتمد اختيار الضغط الساخن فقط على معلمات الآلة المستقلة؛ ويجب النظر في مشروع الإنتاج بأكمله.
تحديد المنتجات المستهدفة
أنواع الخشب الرقائقي المختلفة لها هياكل وعمليات ربط مميزة.
قم أولاً بتوضيح ما إذا كان سيتم إنتاج الخشب الرقائقي القياسي أو قوالب صب الخرسانة أو الألواح المغطاة بالفيلم أو الألواح الأخرى.
توضيح شروط القشرة
مصدر القشرة، وأنواع الخشب، والسمك، ومحتوى الرطوبة وطرق المعالجة كلها تؤثر على تكنولوجيا الضغط الساخن.
تحديد مستوى الأتمتة
يمكن لبيئات الإنتاج اليدوية أن تعتمد تكوينات التحميل اليدوية.
ويمكن للشركات التي تهدف إلى خفض المشاركة في العمالة أن تختار الحلول شبه الآلية أو التلقائية بالكامل.
ضع في اعتبارك المطابقة مع العمليات الأولية والمصب
يجب أن تنسق عملية الضغط الساخن مع معدات اللصق وتجميع الألواح والضغط المسبق والتشذيب والصنفرة.
النظر في تخطيط ورشة العمل
باعتبارها المعدات الأساسية لخطوط الإنتاج، تتطلب المكابس الساخنة تخطيطًا عقلانيًا استنادًا إلى ارتفاع ورشة العمل، وموضع الماكينة، والتوجيه اللوجستي ومساحة الصيانة.
تأكيد مصدر الطاقة ووضع التدفئة
تختلف ظروف الطاقة باختلاف المناطق والمصانع؛ حدد نظام التدفئة المناسب الذي يتوافق مع الظروف الفعلية المحلية.
التركيز على ما بعد البيع والخدمات التقنية
يتطلب تركيب الضغط الساخن والتشغيل والتدريب على العمليات فنيين محترفين.
لذلك، أثناء الشراء، انتبه ليس فقط إلى الماكينة نفسها، ولكن أيضًا إلى قدرة الدعم الفني للشركة المصنعة.
مع تطور أنماط الإنتاج في صناعة الخشب الرقائقي، لم يعد شراء معدات فردية يلبي جميع متطلبات العملاء.
يريد المزيد والمزيد من الشركات المصنعة سير عمل كاملًا بدءًا من إدخال السجل وحتى إخراج اللوحة النهائية.
تغطي مجموعة منتجات Alva Machinery Group نشر جذوع الأشجار، والتقريب، والقطع الدوار، وتجفيف القشرة، واللصق، وتجميع الألواح، والضغط المسبق، والضغط الساخن، والتشذيب، والصنفرة، والتكديس.
يمكّن تخطيط المنتج هذا شركة Alva من المشاركة في تخطيط خط الإنتاج وفقًا لظروف موقع العميل.
على سبيل المثال، بالنسبة لمصانع الخشب الرقائقي المبنية حديثًا، يمكن تصميم سير عمل الإنتاج الكامل بدءًا من معالجة السجل. بالنسبة للمؤسسات التي تمتلك بالفعل قواطع ومجففات دوارة، يمكن إجراء تحديثات للمعدات الخاصة باللصق وتجميع الألواح والضغط المسبق والضغط الساخن. بالنسبة للمصانع التي لديها خطوط إنتاج أساسية تواجه تكاليف عمالة عالية، يمكن إضافة معدات التحميل والتفريغ والتكديس الأوتوماتيكية.
لا تضع شركة Alva نفسها كمورد للمكابس الساخنة المفردة فحسب، بل لمطابقة المعدات مع عمليات الإنتاج بناءً على ظروف الإنتاج الفعلية للعملاء.
يتم تشكيل جودة الخشب الرقائقي عبر سلسلة الإنتاج بأكملها، ويعد الضغط الساخن إحدى المراحل الحرجة.
تحدد جودة القشرة الأولية قاعدة الحصائر؛
تؤثر حالة التجفيف على الإلتصاق والترابط؛
تؤثر جودة الإلتصاق على التصاق الطبقات البينية؛
تجميع اللوحة يحدد هيكل اللوحة؛
يضمن الضغط المسبق ثبات السجادة؛
الضغط الساخن يكمل الترابط النهائي.
يؤدي التشذيب والصنفرة اللاحقة إلى تحقيق تشطيب الأبعاد والسطح.
ولذلك، على الرغم من أن آلة الضغط الساخنة هي من المعدات الأساسية، إلا أنه لا يمكن تقييمها بشكل مستقل عن خط الإنتاج بأكمله.
تعمل شركة Alva باستمرار على تحسين مجموعة معداتها التي تشمل معالجة الأخشاب وتشكيل الخشب الرقائقي في قطاع آلات الأعمال الخشبية. من خلال ربط العمليات بين الآلات المختلفة، فإنها توفر حلول آلات النجارة المصممة خصيصًا لمتطلبات الإنتاج المتنوعة. يغطي نظام منتجات المجموعة معظم الإجراءات الرئيسية في تصنيع الخشب الرقائقي.
بالنسبة لمصنعي الخشب الرقائقي، فإن المكبس الساخن ليس مجرد آلة للتسخين والضغط؛ إنه بمثابة رابط إنتاج حيوي يربط بين معالجة القشرة الأولية ومعالجة الألواح النهائية.
تتطلب المكبس الساخن المحدد بشكل صحيح تنسيقًا مثاليًا بين الهيكل الميكانيكي والنظام الهيدروليكي والألواح الساخنة ونظام التسخين والتحكم الكهربائي والوصلات الآلية. وفي الوقت نفسه، يجب أن تتطابق مع المادة اللاصقة، مادة القشرة، هيكل اللوحة وإيقاع الإنتاج المعتمد من قبل المؤسسة.
تعمل مجموعة Shandong Alva Machinery Group باستمرار على تحسين مجموعة معداتها بما في ذلك القطع الدوار، والتجفيف، واللصق، والضغط المسبق، والضغط الساخن، والتشذيب، والصنفرة، وأنظمة النقل الآلية لتلبية متطلبات الخشب الرقائقي وآلات الأعمال الخشبية. يتم توفير مخططات تكوين المعدات المخصصة وفقًا لعمليات الإنتاج وظروف ورشة العمل.
باعتبارها عنصرًا هامًا في خطوط إنتاج الخشب الرقائقي، تستمر المكابس الساخنة في تنفيذ الإجراءات الأساسية لتسخين الحصيرة والضغط وتشكيل المادة اللاصقة.
بالنسبة للمؤسسات التي تخطط لخطوط إنتاج جديدة للخشب الرقائقي، أو تحديث المكابس الساخنة الحالية أو زيادة أتمتة الإنتاج، يمكن لشركة Alva تنفيذ تخطيط شامل للمكابس الساخنة والمعدات الداعمة استنادًا إلى المواد الخام وأنواع المنتجات وعمليات الإنتاج وتخطيط ورشة العمل ومتطلبات الأتمتة.
على أساس تصنيع آلات النجارة، بتوجيه من تكنولوجيا الإنتاج، والتركيز على التشغيل المستقر للمعدات ومتطلبات الإنتاج العملية للعملاء، توفر Shandong Alva Machinery Group المكابس الساخنة وآلات النجارة ذات الصلة للخشب الرقائقي وشركات معالجة الأخشاب في الداخل والخارج.
من إنتاج القشرة إلى تجميع الحصيرة؛ من التشكيل المسبق إلى الترابط بالضغط الساخن؛ بدءًا من الآلات المستقلة وحتى دعم الخط الكامل، تواصل شركة Alva Machinery تحسين منتجاتها وخدماتها في جميع أنحاء السلسلة الصناعية لمعالجة الأخشاب، حيث تقدم تصنيع المعدات والدعم الفني لمصنعي الخشب الرقائقي.


