
Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 24.09.2026 Pôvod: stránky


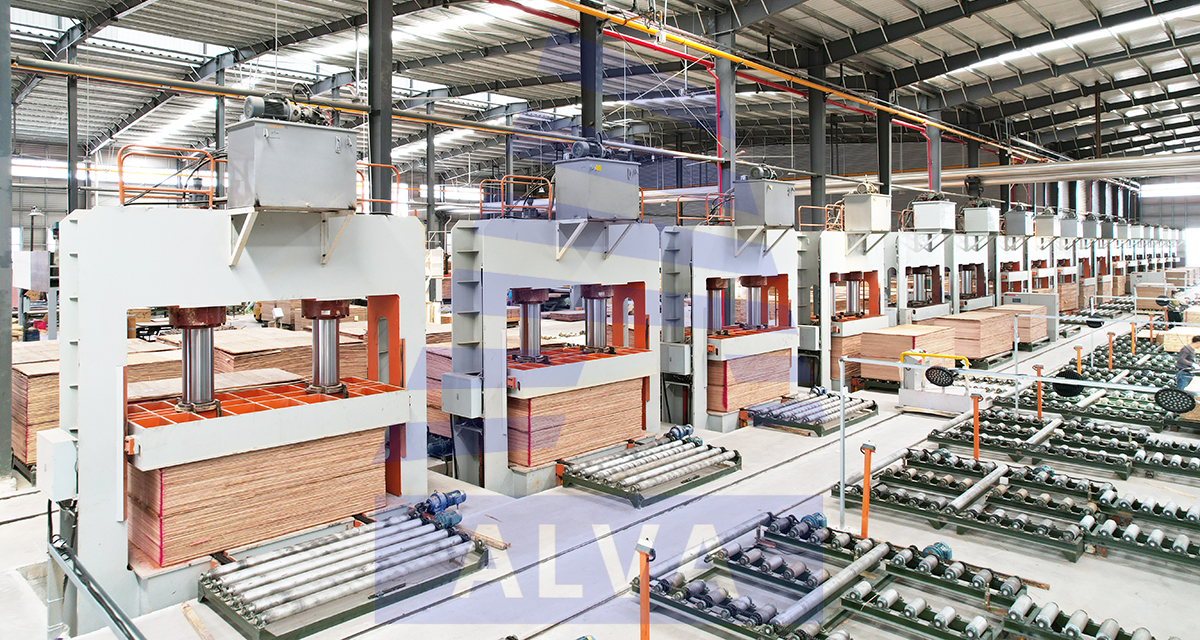
Lisovanie za tepla je jedným z kritických procesov, ktoré určujú kvalitu tvarovania panelov pri výrobe preglejky, panelov s fóliou, stavebného debnenia, nábytkových substrátov a iných panelov na báze dreva. Dyhy spracované predchádzajúcimi postupmi, ako je rotačné rezanie, sušenie, lepenie, montáž panelov a predlisovanie, sa musia podrobiť laminácii pomocou zariadenia na lisovanie za tepla, aby vrstvy dyhy mohli vytvárať panely so stabilnou štruktúrou. Preto lis za horúca vykonáva nielen úlohy ohrevu a tlakovania, ale tvorí aj kompletný výrobný pracovný postup spolu s predradeným spracovaním dyhy, lepením, montážou panelov a následným orezávaním, brúsením a ďalšími procesmi.
Shandong Alva Machinery Group sa dlhodobo zameriava na výskum a vývoj, výrobu a podporné služby drevoobrábacích strojov a zariadení na výrobu preglejky. Sortiment produktov zahŕňa viaceré výrobné fázy vrátane pílenia guľatiny, zaoblenia, rotačného rezania, sušenia dýhy, lepenia, montáže panelov, predlisovania, lisovania za tepla, orezávania, brúsenia a automatického stohovania. Ako dôležité vybavenie pre linky na výrobu preglejky predstavujú lisy za tepla aj jeden z kľúčových produktov v portfóliu drevoobrábacích strojov Alva. Podľa rôznych výrobných režimov a požiadaviek automatizácie Alva dodáva horúce lisy s ručným vkladaním panelov, poloautomatické lisy za tepla, plne automatické lisy za tepla a priemyselné hydraulické lisy na preglejku za tepla, pričom ponúka možnosti vybavenia pre výrobcov preglejky rôznych typov.

Tento článok systematicky predstavuje horúci lis Shandong Alva Machinery z hľadiska technológie lisovania za tepla, štruktúry zariadenia, princípu fungovania, hydraulického systému, vykurovacieho systému, riadiaceho systému, kvality panelov, prispôsobenia výrobnej linky, výberu zariadenia a každodennej údržby.
Výroba preglejky nie je len skladanie viacerých vrstiev dyhy. Namiesto toho sú potrebné správne spôsoby montáže panelov a procesy lepenia, aby sa vytvorila stabilná štruktúra panelov s dyhami usporiadanými v rôznych smeroch vlákien.
Dyhy vyrábané na rotačných sústruhoch je potrebné najskôr vysušiť, aby dosiahli požadovaný stav pre následné procesy lepenia a spájania. Po vysušení prechádzajú dyhy triedením, opravou alebo spájaním pred vstupom do procesu lepenia. Lepené dyhy sa montujú do panelov podľa určených vrstiev a smerov zŕn. Po zložení panela je vo všeobecnosti potrebné predlisovanie na predbežné spojenie rohože a udržanie jej celkového tvaru, po ktorom nasleduje proces lisovania za tepla.
Horúci lis vykonáva v tejto fáze dve hlavné úlohy:
Kúrenie
Teplo sa prenáša na rohož cez horúce platne, aby lepidlo splnilo podmienky vytvrdzovania.
Natlakovanie
Hydraulický systém dodáva stabilný tlak na horúce platne, aby sa zabezpečil úplný kontakt medzi viacvrstvovými dyhami, znížili sa medzery medzi vrstvami a umožnilo sa lepidlu vytvoriť súvislú lepiacu štruktúru vo vnútri panelu.
Lisovanie za tepla teda nie je len operácia „lisovania panelov“, ale technologický proces, ktorý je spoločne ovplyvnený teplotou, tlakom, časom a stavom rohože. Horúce lisy Alva sú navrhnuté na základe týchto kľúčových faktorov, aby zodpovedali výrobným procesom preglejky.
Oficiálna produktová dokumentácia spoločnosti Alva definuje lis za horúca ako primárne zariadenie pri výrobe preglejky, ktoré sa používa na lisovanie lepených a zostavených rohoží za tepla na spojenie vrstiev dyhy a vytvorenie hotových panelov.

Horúce lisy Alva využívajú hlavne hydraulický pohon na dokončenie laminácie rohoží.
Pri výrobe sa zmontované rohože vkladajú do horúceho lisu určeným spôsobom. Operátori alebo automatické nakladacie systémy dodávajú rohože medzi vrstvy horúcich dosiek. Po zatvorení zariadenia sa spustí hydraulický systém.
Hydraulický systém poháňa pracovné komponenty tak, aby generovali tlak a vyvíjali silu z horúcich dosiek na podložku. Medzitým vykurovací systém dodáva tepelnú energiu do horúcich dosiek a teplo sa postupne prenáša do rohože cez dosky.
Keďže teplota a tlak spĺňajú požiadavky procesu, lepidlo vytvrdzuje postupne a vytvára stabilné spojenie medzi dyhami. Po dosiahnutí prednastaveného času procesu sa lisovací cyklus dokončí. Horúce platne sa otvárajú a hotové panely opúšťajú zónu lisovania za tepla pomocou mechanizmov manuálneho alebo automatického vykladania panelov.
Celý proces prebieha v tomto poradí:
Podávanie rohože → Zatvorenie horúcej dosky → Hydraulické natlakovanie → Prenos tepla → Vytvrdzovanie lepidla → Udržanie tlaku → Otvorenie horúcej dosky → Vybitie panelu
Rôzne lepidlá, druhy dreva, stav dyhy a štruktúry panelov kladú rôzne požiadavky na parametre lisovania za tepla. Preto nie je možné v skutočnej výrobe jednoducho použiť jednotné nastavenie teploty, tlaku a času. Parametre procesu musia byť formulované podľa typu lepidla, štruktúry panelu, obsahu vlhkosti dyhy a špecifikácií produktu.
To je hlavný dôvod, prečo riadiaci systém lisu za tepla potrebuje nastaviteľné funkcie.
Kompletný lis z preglejky sa vo všeobecnosti skladá z rámu, horúcich dosiek, hydraulického systému, vykurovacieho systému, riadiaceho systému, zariadenia na vkladanie/vystupovanie rohoží a príslušných bezpečnostných ochranných konštrukcií.
Zariadenia s rôznymi konfiguráciami automatizácie sa líšia v mechanizmoch manipulácie s panelmi a režimoch ovládania, pričom štruktúra jadra lisovania za tepla zostáva konzistentná.
Horúce lisy musia vydržať veľké lisovacie zaťaženie pre dlhodobú prevádzku, takže rám slúži ako základ pre stabilný výkon zariadenia.
Priemyselné hydraulické lisy na preglejku za tepla využívajú odolné rámové konštrukcie. Po opracovaní a montáži tvoria tieto komponenty kompletný stroj. Oficiálne materiály produktu predstavujú konštrukčné návrhy vrátane priečnych nosníkov, hlavných oceľových plátov a integrovaných rámov karosérie, ktorých cieľom je zachovať štrukturálnu stabilitu počas dlhých prevádzkových hodín.
Tuhosť rámu priamo ovplyvňuje prenos tlaku pri lisovaní za tepla.
Zjavná deformácia rámu počas dlhodobej prevádzky môže spôsobiť nerovnomerné rozloženie sily naprieč oblasťami, zhoršiť hrúbku panelu a kvalitu spojenia. V súlade s tým musí návrh lisu za tepla zohľadňovať nielen menovitý tlak, ale aj celkovú štrukturálnu stabilitu pod tlakom.

Horúce dosky sú kľúčovými komponentmi horúceho lisu, ktoré sa priamo dotýkajú podložky a hlavných častí zodpovedných za prenos tepla.
Počas výroby sa teplo generované vykurovacími médiami alebo vykurovacími systémami musí prenášať na panely cez horúce platne. Preto rovinnosť, štrukturálny stav a rozloženie teploty horúcich platní ovplyvňujú konečnú kvalitu panelu.
Zariadenia Alva na lisovanie za horúca sa vyznačujú štruktúrou horúcej dosky, ktorá je vhodná pre procesy lisovania preglejky za tepla, skonštruovaná tak, aby odolala tlaku a teplu pri dlhodobých pracovných podmienkach. Oficiálne predstavenia produktov zdôrazňujú, že horúce platne musia mať vynikajúcu odolnosť voči tlaku a stabilný vykurovací výkon, aby spĺňali požiadavky na nepretržitú prevádzku pri výrobe preglejky.
Pri praktickej výrobe si stav povrchu a rovinnosť horúcich platní vyžaduje pravidelnú kontrolu. Priestor medzi doskami musí byť udržiavaný v čistote, aby sa predišlo poškodeniu povrchov panelov zvyškovým lepidlom alebo úlomkami.
Počas lisovania preglejky za tepla je potrebný stabilný tlak, vďaka čomu je hydraulický systém nevyhnutnou súčasťou lisu za tepla.
Priemyselné hydraulické lisy na preglejky Alva sú poháňané hydraulicky. Hydraulická stanica, hydraulické čerpadlá, olejové valce, potrubia a ovládacie prvky spolupracujú pri vytváraní, udržiavaní a uvoľňovaní tlaku.
Základný pracovný postup hydraulického systému možno zhrnúť takto:
Hydraulické čerpadlo dodáva prietok hydraulického oleja;
Hydraulický olej prúdi do hydraulického okruhu;
Riadiaci systém reguluje hydraulické komponenty podľa prevádzkových príkazov;
Olejové valce generujú energiu na pohon pohybu horúcej dosky;
Horúce dosky vyvíjajú tlak na podložku;
Fáza udržiavania tlaku začína, keď sú splnené požiadavky procesu;
Po dokončení lisovania systém uvoľní tlak a otvorí horúce platne.
Stabilita tlaku je pri výrobe preglejky rozhodujúca.
Nestabilný nárast tlaku môže mať za následok nekonzistentné spojenie v miestnych panelových oblastiach. Silné kolísanie tlaku počas udržiavania tlaku tiež ohrozí konečný efekt lepenia. Preto musí hydraulický systém horúceho lisu udržiavať dobré tesnenie, stabilnú prevádzku a primeraný cyklus údržby.
Alva integruje hydraulické riadiace systémy v dizajne lisu za tepla. Jeho produktová dokumentácia predstavuje integrované konštrukcie olejových valcov, ktoré zaručujú stabilnú prevádzku stroja a výkon udržiavania tlaku.
Jednou z hlavných vlastností odlišujúcich lisy za tepla od lisov za studena je schopnosť dodávať teplo pri aplikácii tlaku.
Prenos tepla z horúcich dosiek do rohože, čo umožňuje vytvrdzovanie lepidla za správnych podmienok procesu.
Preto vykurovací systém zariadení na lisovanie za tepla nie je navrhnutý len pre vysokú teplotu, ale poskytuje stabilnú a regulovateľnú dodávku tepla podľa výrobnej technológie.
Pri skutočnej výrobe preglejky je proces lisovania za tepla ovplyvnený viacerými faktormi:
Druhy dreva
Hrúbka dyhy
Obsah vlhkosti dyhy
Typ lepidla
Rýchlosť roztierania lepidla
Konštrukcia zostavy panelov
Hrúbka panelu
Aplikácia produktu
Požiadavky na proces lisovania za tepla
Výrobcovia musia vytvoriť prispôsobené procesy lisovania za tepla pre svoje vlastné výrobky namiesto kopírovania parametrov z iných tovární.
Horúce lisy Alva kombinujú horúce platne a systémy riadenia teploty, čo umožňuje operátorom prispôsobiť stav stroja tak, aby vyhovoval rôznym požiadavkám na výrobu panelov.

Moderná výroba preglejky zvyšuje vyššie štandardy pre ovládanie zariadení.
Cyklus lisovania za tepla zahŕňa viacero pohybov: otvorenie horúcej dosky, zatvorenie, natlakovanie, udržiavanie tlaku, uvoľnenie tlaku a otvorenie dosky. Plne manuálna prevádzka zvyšuje pracovné zaťaženie operátora a sťažuje udržiavanie konzistentnej kvality výroby.
Horúce lisy Alva prijímajú zodpovedajúce režimy riadenia založené na rôznych konfiguráciách zariadení.
Lisy za tepla s ručným vkladaním panelov sú vhodné pre výrobné režimy vyžadujúce vysoké manuálne zapojenie, s relatívne jednoduchou štruktúrou strojov. Operátori vykonávajú nakladanie/vykladanie rohoží a koordinujú výrobné postupy.
Poloautomatické horúce lisy kombinujú manuálnu prevádzku a automatické ovládanie. Niektoré postupy vykonáva stroj automaticky, aby sa znížila opakovaná manuálna práca.
Plne automatické lisy za tepla sú ďalej prepojené s automatickými systémami nakladania, lisovania a vykladania za tepla, čo umožňuje prepojenie medzi lisovaním za tepla a zariadením proti prúdu a po prúde.
Aktuálne portfólio produktov spoločnosti Alva pre lisovanie za tepla zahŕňa ručné nakladanie, poloautomatické a plne automatické modely, aby uspokojili požiadavky na konfiguráciu od rôznych výrobcov.
V prípade veľkých liniek na výrobu preglejky by sa lisy za tepla nemali považovať za samostatné zariadenie; sú navrhnuté ako súčasť celej výrobnej linky.
Efektívnosť výroby preglejky závisí nielen od samotného horúceho lisu, ale aj od rýchlosti prípravy rohože.
V tradičných výrobných režimoch pracovníci ručne prenášajú zostavené rohože do horúceho lisu na lamináciu. To kladie vysoké nároky na množstvo práce, odbornosť operátora a logistické zabezpečenie na mieste.
S rastúcou automatizáciou výroby preglejky sa predlisovacie stroje a automatické nakladače panelov stávajú dôležitými súčasťami výrobných liniek na lisovanie za tepla.
Zariadenia Alva na automatické podávanie a predlisovanie rohoží môžu spájať spájanie dýhy, montáž panelov a lisovanie za tepla, vykonávať dopravu rohoží, polohovanie a predtvarovanie, aby sa rohože doručili do stanice lisovania za tepla v stabilnejšom stave.
Predlisovanie nenahrádza lisovanie za tepla; vytvára stabilnejšie podmienky rohože pre následné lisovanie za tepla.
Po predlisovaní tvoria viacvrstvové dyhy relatívne stabilnú štruktúru rohože, čím sa znižuje posun vrstvy pri vstupe do lisu za tepla a uľahčuje sa následné lisovanie za tepla.
Preto pri plánovaní kompletnej linky na výrobu preglejky možno celý proces považovať za:
Rotačné rezanie dýhy → Sušenie dýhy → Triedenie dýhy → Lepenie → Montáž panelov → Predlisovanie → Lisovanie za tepla → Orezávanie → Brúsenie → Manipulácia s hotovými výrobkami
Portfólio produktov spoločnosti Alva pokrýva mnohé z týchto fáz, čo umožňuje prispôsobenie zariadení na mieru podľa aktuálnych výrobných požiadaviek klientov.
Lisy za tepla sa používajú najmä na tvarovanie panelov na báze dreva za tepla.
Pri výrobe preglejky sa dyhy spracované rotačným rezaním, sušením a lepením montujú do rohoží so špecifickými štruktúrami. Lisovanie za tepla spája vrstvy dyhy do integrovaných panelov.
V závislosti od hotových výrobkov slúži zariadenie na lisovanie za tepla obyčajné preglejkové a iné panely s rôznymi štruktúrami lepenia a výrobnými požiadavkami.
Oficiálne materiály spoločnosti Alva uvádzajú, že jej priemyselné hydraulické lisy na preglejku za tepla môžu vyrábať rôzne typy preglejky vrátane štandardnej preglejky a panelov s rôznymi špecifikáciami procesu.
Je potrebné poznamenať, že rôzne panely vyžadujú rôzne konfigurácie zariadení a parametre procesu. Preto pred zakúpením horúceho lisu musia výrobcovia poskytnúť informácie, ako je typ produktu, štruktúra panelu, výrobný proces, stav dyhy a usporiadanie výrobnej linky. Výrobca zariadenia navrhne riešenia na základe špecifických požiadaviek.
Horúci lis je len zariadenie; výsledná kvalita produktu je výsledkom kombinovaného účinku strojov, surovín a procesov.
Nie všetky chyby panelov by sa mali pripisovať horúcemu lisu.
Stav dyhy
Vlhkosť dyhy ovplyvňuje proces lepenia.
Nevhodný stav dyhy pre následné lepenie a lisovanie za tepla môže viesť k chybám lepenia. Preto musia byť dyhy pred lisovaním za tepla riadne vysušené a triedené.
Sušenie dýhy sa v linkách Alva preglejky považuje za kľúčový postup pred lisovaním za tepla. Sušičky upravujú pomery dyhy tak, aby vytvorili priaznivé podmienky pre následné lepenie a lisovanie.Stav lepenia
Jednotné nanášanie lepidla určuje spojenie medzi vrstvami.
Nedostatočné množstvo lepidla môže spôsobiť čiastočné slabé spojenie, zatiaľ čo nadmerné množstvo lepidla zvyšuje výrobné náklady a zhoršuje vlastnosti panelu.
Lepiace zariadenie musí zodpovedať procesu lisovania za tepla.Spôsob montáže panelov
Preglejka musí byť zostavená so špecifikovanými smermi vlákien a počtom vrstiev.
Nesprávne zarovnanie počas montáže spôsobí štrukturálnu odchýlku v paneloch po lisovaní za tepla. Preto sú pre výrobu prakticky významné predlisovacie a polohovacie zariadenia.
Regulácia teploty
Pri lisovaní za tepla musí byť zaručený stabilný prenos tepla.
Nedostatočná teplota bráni vytvrdzovaniu lepidla; nestabilná regulácia teploty vedie k nekonzistentnému lepeniu v rôznych oblastiach.
Kontrola tlaku
Tlak musí zodpovedať štruktúre panelu a požiadavkám na proces lepenia.
Príliš vysoký alebo nízky tlak ohrozí výsledky výroby, takže nastavenie tlaku nemožno oddeliť od skutočných vlastností produktu.
Čas lisovania za horúca
Rôzne typy lepidiel a štruktúry panelov vyžadujú rôzne procesy lisovania za tepla.
Pri skutočnej výrobe sa určí primeraný čas lisovania za tepla podľa špecifikácií výrobcu lepidla a výsledkov skúšobného lisovania v závode.
Aby sa prispôsobili rôznym režimom organizácie výroby pre rôzne podniky, lisy za tepla Alva sa dodávajú v sérii s rôznymi úrovňami automatizácie namiesto jednej konfigurácie.
Operátori dokončia nakladanie a vykladanie rohoží pre ručne nakladané lisy za tepla.
Táto konfigurácia vyhovuje produkčným prostrediam s nízkymi nárokmi na automatizáciu a manuálnou prevádzkou.
Stroj má jednoduchú štruktúru a výrobcovia ho môžu nakonfigurovať podľa priestoru na mieste a výrobných režimov.
Poloautomatické horúce lisy kombinujú manuálnu obsluhu a automatické riadenie stroja.
Stroj dokončuje časť lisovacích pohybov za tepla automaticky, pričom operátori sú zodpovední hlavne za prípravu rohože, podávanie a manipuláciu s hotovými výrobkami.
Tento model znižuje opakovanú manuálnu prácu a zároveň zachováva vysokú flexibilitu pri prevádzke na mieste.
Plne automatické lisy za tepla sa zameriavajú na vysoko automatizované linky na výrobu preglejky.
Stroj môže spolupracovať s automatickým nakladacím, predlisovacím, dopravným a vykladacím systémom, integrujúcim lisovanie za tepla do kontinuálneho výrobného pracovného toku.
Oficiálne portfólio lisov za tepla Alva jednoznačne zahŕňa plne automatické, poloautomatické lisy za tepla a lisy s ručným plnením.
Produktivita horúceho lisu sa musí zhodovať s predradeným a následným zariadením.
Ak je rýchlosť lepenia a montáže panelov nedostatočná, nie je možné plne využiť vysokú spracovateľskú kapacitu horúceho lisu.
Naopak, ak je rýchlosť spracovania lisom za horúca pomalšia ako rýchlosť formovania rohože proti prúdu, nastane čakanie na výrobu.
Preto musí dizajn výrobnej linky preglejky zohľadňovať celkovú zhodu medzi všetkými zariadeniami.
Portfólio zariadení na výrobu preglejky Alva zahŕňa spracovanie guľatiny, rotačné rezanie, sušenie dyhy, spájanie, lepenie, montáž panelov, predlisovanie, lisovanie za tepla, orezávanie a brúsne stroje. Plánovanie výrobnej linky je možné prispôsobiť požiadavkám klienta na výrobu.
Typický priebeh procesu:
Guľatina → Pílenie → Zaobľovanie → Rotačné rezanie → Sušenie dýh → Triedenie dýh → Lepenie → Montáž panelov → Predlisovanie → Lisovanie za tepla → Orezávanie → Brúsenie → Hotový výrobok
Horúci lis sedí vo fáze formovania jadra.
V reálnych projektoch sa Alva zameriava nielen na samostatné stroje, ale aj na procesné prepojenie rôznych zariadení.
Horúce lisy sú priemyselné zariadenia pre nepretržitú dlhodobú prevádzku. Konštrukčné opracovanie, zváranie, montáž, hydraulická inštalácia a elektrické ovládanie počas výroby ovplyvňujú konečný výkon služby.
Shandong Alva Machinery Group vlastní systém výroby drevoobrábacích strojov. Výroba produktov zahŕňa spracovanie surovín, montáž zariadení, povrchovú úpravu, elektrické uvedenie do prevádzky a dodávku hotového výrobku. Podľa oficiálnych dokumentov skupiny spoločnosť neustále vyvíja a vyrába drevoobrábacie a preglejkové stroje a zavádza zodpovedajúce postupy riadenia výroby a kvality.
Pri lisoch za tepla sa kvalita výroby zameriava na:
Obrábanie rámovej konštrukcie
Obrábanie a inštalácia horúcej dosky
Montáž hydraulického systému
Olejový valec a tesniaci systém
Potrubné spojenia
Elektrické ovládanie
Regulácia teploty
Bezpečnostná ochrana
Kompletné uvedenie stroja do prevádzky
Po výrobe sa zariadenie pred dodaním montuje a uvádza do prevádzky, aby sa overila normálna koordinácia hydraulických, vykurovacích, elektrických a mechanických pohybov.
Horúce lisy pracujú nepretržite pri vysokej teplote a tlaku, takže údržbu nemožno zanedbať.
Najprv pravidelne kontrolujte hydraulický systém.
Skontrolujte stav hydraulického oleja, potrubné spoje, olejové valce a tesniace časti; rýchlo riešiť abnormality.
Po druhé, skontrolujte horúce platne.
Povrchy horúcej dosky musia zostať čisté, aby sa predišlo zvyškovému lepidlu a nečistotám, ktoré poškodzujú kvalitu povrchu panelov.
Po tretie, skontrolujte vykurovací systém.
V prípade abnormálnej regulácie teploty včas skontrolujte príslušné vykurovacie a regulačné komponenty.
Medzitým skontrolujte elektrický systém.
Vrátane ovládacích skríň, tlačidiel, snímačov, kabeláže a bezpečnostných ochranných zariadení.
V prípade automatizovaných liniek lisovania za tepla skontrolujte aj dopravné mechanizmy, automatické nakladacie a vykladacie zariadenia, aby ste zabezpečili hladkú koordináciu všetkých pohybov.
Správna údržba nielen predlžuje životnosť zariadenia, ale čo je dôležitejšie, zaručuje stabilný stav stroja počas výroby.
Pre podniky, ktoré plánujú postaviť alebo modernizovať linky na výrobu preglejky, by sa výber lisu za tepla nemal spoliehať len na parametre samostatného stroja; treba zvážiť celý výrobný projekt.
Definujte cieľové produkty
Rôzne typy preglejky majú odlišné štruktúry a procesy spájania.
Najprv si ujasnite, či vyrábať štandardnú preglejku, stavebné debnenie, panely s fóliou alebo iné panely.
Objasnite podmienky dyhy
Zdroj dyhy, druh dreva, hrúbka, vlhkosť a spôsob spracovania, to všetko ovplyvňuje technológiu lisovania za tepla.
Určite úroveň automatizácie
Manuálne produkčné prostredia môžu prijať konfigurácie manuálneho načítania.
Podniky, ktorých cieľom je znížiť pracovné nasadenie, si môžu vybrať poloautomatické alebo plne automatické riešenia.
Zvážte zosúladenie s upstream a downstream procesmi
Horúci lis musí byť v súlade s lepením, montážou panelov, predlisovaním, orezávaním a brúsnym zariadením.
Zváženie usporiadania dielne
Ako základné vybavenie výrobných liniek vyžadujú lisy za tepla racionálne plánovanie na základe výšky dielne, polohy stroja, smerovania logistiky a priestoru údržby.
Potvrďte zdroj energie a režim vykurovania
Energetické podmienky sa v rôznych regiónoch a továrňach líšia; vyberte vhodný vykurovací systém zodpovedajúci miestnym skutočným podmienkam.
Zamerajte sa na popredajný a technický servis
Inštalácia lisu za tepla, uvedenie do prevádzky a školenie procesu vyžadujú profesionálnych technikov.
Pri obstarávaní preto dbajte nielen na samotný stroj, ale aj na kapacitu technickej podpory výrobcu.
S vyvíjajúcimi sa výrobnými režimami v priemysle preglejky už nákup jedného zariadenia nemôže uspokojiť všetky požiadavky klientov.
Čoraz viac výrobcov chce úplný pracovný postup od vstupu denníka až po hotový výstup na panel.
Portfólio produktov Alva Machinery Group zahŕňa pílenie guľatiny, zaoblenie, rotačné rezanie, sušenie dýhy, lepenie, montáž panelov, predlisovanie, lisovanie za tepla, orezávanie, brúsenie a stohovanie.
Toto usporiadanie produktu umožňuje spoločnosti Alva podieľať sa na plánovaní výrobnej linky podľa podmienok na mieste klienta.
Napríklad pre novovybudované továrne na preglejky je možné navrhnúť kompletné výrobné pracovné postupy počnúc spracovaním guľatiny. Pre podniky, ktoré už vlastnia rotačné rezačky a sušiarne, môžu byť implementované inovácie zariadení na lepenie, montáž panelov, predlisovanie a lisovanie za tepla. Pre továrne so základnými výrobnými linkami, ktoré čelia vysokým mzdovým nákladom, možno ďalej pridať automatické nakladacie, vykladacie a stohovacie zariadenia.
Alva sa stavia nielen do pozície dodávateľa lisov s jedným horúcim lisom, ale aj do zosúladenia zariadení s výrobnými procesmi založenými na skutočných výrobných podmienkach klientov.
Kvalita preglejky sa formuje v celom výrobnom reťazci a lisovanie za tepla je jednou z kritických fáz.
Kvalita dyhy proti prúdu určuje základňu rohoží;
Stav schnutia ovplyvňuje lepenie a lepenie;
Kvalita lepenia ovplyvňuje priľnavosť medzivrstvy;
Montáž panelu určuje štruktúru panelu;
Predlisovanie zaručuje stabilitu rohože;
Lisovanie za horúca dokončí konečné spojenie;
Následným orezaním a brúsením sa dosiahne rozmerová a povrchová úprava.
Preto, hoci je horúci lis hlavným zariadením, nemožno ho hodnotiť nezávisle od celej výrobnej linky.
Alva neustále zlepšuje svoje portfólio zariadení od spracovania guľatiny až po tvarovanie preglejky v sektore drevoobrábacích strojov. Prostredníctvom procesného prepojenia medzi rôznymi strojmi poskytuje riešenia drevoobrábacích strojov prispôsobené rôznym požiadavkám výroby. Produktový systém skupiny pokrýva väčšinu hlavných postupov pri výrobe preglejky.
Pre výrobcov preglejky nie je horúci lis iba stroj na zahrievanie a lisovanie; slúži ako dôležité výrobné spojenie spájajúce predradené spracovanie dyhy a následné spracovanie panelov.
Správne zvolený lis za tepla vyžaduje dokonalú koordináciu medzi mechanickou konštrukciou, hydraulickým systémom, horúcimi doskami, vykurovacím systémom, elektrickým ovládaním a automatickými pripojeniami. Medzitým sa musí zhodovať s lepidlom, dyhovým materiálom, štruktúrou panelov a výrobným rytmom prijatým podnikom.
Shandong Alva Machinery Group neustále zlepšuje svoje portfólio zariadení vrátane rotačného rezania, sušenia, lepenia, predlisovania, lisovania za tepla, orezávania, brúsenia a automatizovaných dopravných systémov, aby vyhovovalo požiadavkám na preglejky a drevoobrábacie stroje. Prispôsobené schémy konfigurácie zariadení sú poskytované podľa výrobných procesov a dielenských podmienok.
Ako dôležitá súčasť liniek na výrobu preglejky, lisy za tepla pokračujú vo vykonávaní základných postupov ohrevu rohože, tlakovania a tvarovania lepidla.
Pre podniky, ktoré plánujú nové linky na výrobu preglejky, modernizujú existujúce lisy za tepla alebo zvyšujú automatizáciu výroby, môže spoločnosť Alva vykonať komplexné plánovanie lisov za tepla a podporných zariadení na základe surovín, typov produktov, výrobných procesov, usporiadania dielní a požiadaviek na automatizáciu.
Shandong Alva Machinery Group, založená na výrobe drevoobrábacích strojov, riadená výrobnou technológiou a so zameraním na stabilnú prevádzku zariadení a praktické výrobné požiadavky klientov, dodáva horúce lisy a súvisiace drevoobrábacie stroje pre preglejkové a drevospracujúce podniky doma iv zahraničí.
Od výroby dýhy až po montáž rohoží; od predtvarovania po spájanie lisovaním za tepla; od samostatných strojov až po podporu kompletných liniek, Alva Machinery neustále zlepšuje svoje produkty a služby v rámci priemyselného reťazca spracovania dreva, dodáva výrobu zariadení a technickú podporu pre výrobcov preglejky.


