
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-09-24 Походження: Сайт


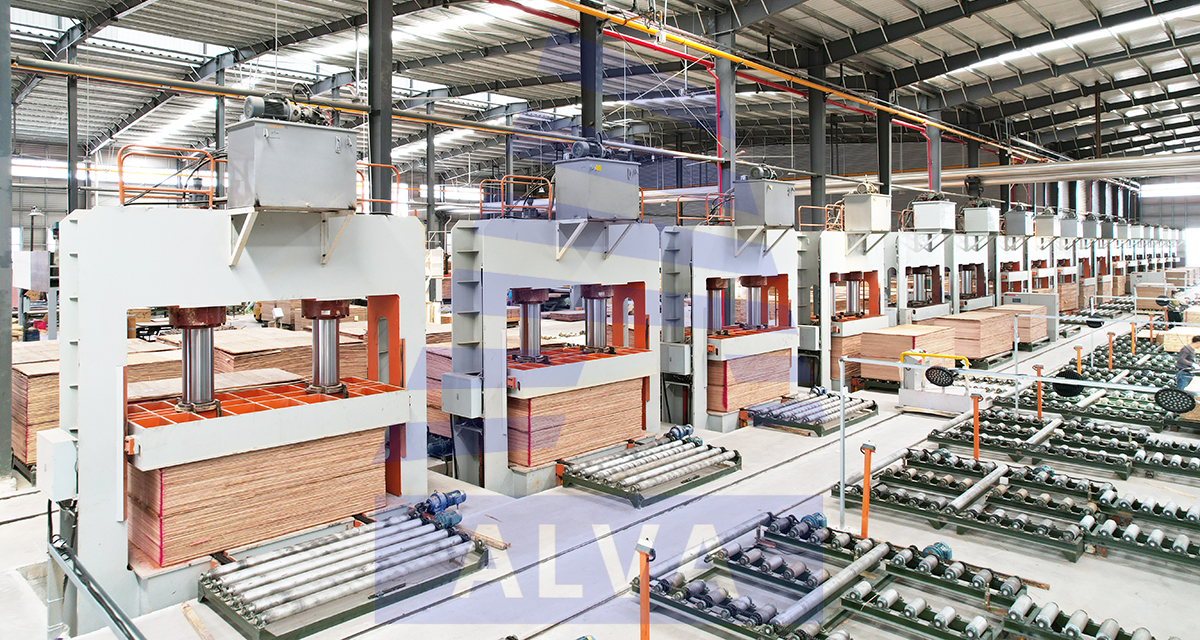
Гаряче пресування є одним із найважливіших процесів, що визначають якість формування панелей у виробництві фанери, плівкових панелей, будівельної опалубки, меблевих підкладок та інших деревних плит. Шпон, оброблений за допомогою попередніх процедур, таких як ротаційне різання, сушіння, склеювання, складання панелей і попереднє пресування, потребує ламінування за допомогою гарячого пресового обладнання, щоб шари шпону могли формувати панелі зі стабільною структурою. Таким чином, гарячий прес виконує не лише завдання нагріву та створення тиску, але й формує повний виробничий процес разом із обробкою шпону, склеюванням, складанням панелей і подальшою обрізкою, шліфуванням та іншими процесами.
Компанія Shandong Alva Machinery Group вже давно зосереджена на науково-дослідних розробках, виробництві та допоміжних послугах деревообробного обладнання та обладнання для виробництва фанери. Асортимент продукції охоплює кілька етапів виробництва, включаючи розпилювання колод, округлення, ротаційне різання, сушку шпону, склеювання, складання панелей, попереднє пресування, гаряче пресування, обрізку, шліфування та автоматичне укладання. Як життєво важливе обладнання для ліній виробництва фанери, гарячі преси також є одним із основних продуктів у портфоліо деревообробного обладнання Alva. Відповідно до різних режимів виробництва та вимог автоматизації Alva постачає гарячі преси з ручним завантаженням панелей, напівавтоматичні гарячі преси, повністю автоматичні гарячі преси та промислові гідравлічні гарячі преси для фанери, пропонуючи варіанти обладнання для виробників фанери різних типів.

У цій статті систематично представлено гарячий прес Shandong Alva Machinery з точки зору технології гарячого пресування, структури обладнання, принципу роботи, гідравлічної системи, системи опалення, системи керування, якості панелей, відповідності виробничої лінії, вибору обладнання та щоденного обслуговування.
Виробництво фанери - це не просто укладання кількох шарів шпону. Натомість потрібні відповідні методи складання панелей і процеси склеювання, щоб утворити стабільну структуру панелей із шпоном, розташованим у різних напрямках волокон.
Шпон, виготовлений на ротаційних токарних верстатах, спочатку потребує сушіння, щоб досягти необхідного стану для подальших процесів склеювання та склеювання. Після висихання вініри проходять сортування, ремонт або зрощування перед тим, як потрапити в процес склеювання. Клеєні шпони збираються в панелі відповідно до заданих шарів і напрямків волокон. Після складання панелі, як правило, потрібне попереднє пресування для попереднього скріплення мата та збереження його загальної форми, а потім процес гарячого пресування.
На цьому етапі гаряча преса виконує два основні завдання:
Опалення
Тепло передається на мат через гарячі плити, щоб клей відповідав умовам затвердіння.
Герметизація
Гідравлічна система забезпечує стабільний тиск на гарячі плити, щоб забезпечити повний контакт між багатошаровими шпонами, зменшити міжшарові зазори та дозволити клею утворити безперервну структуру з’єднання всередині панелі.
Отже, гаряче пресування - це не просто операція «пресування панелей», а технологічний процес, на який спільно впливають температура, тиск, час і стан мату. Гарячі преси Alva розроблені з урахуванням цих основних факторів, щоб відповідати процесам виробництва фанери.
Офіційна документація Alva визначає гарячий прес як основне обладнання у виробництві фанери, яке використовується для гарячого пресування склеєних і зібраних матів для склеювання шарів шпону та формування готових панелей.

Гарячі преси Alva в основному використовують гідравлічний привід для повного ламінування матів.
Під час виробництва зібрані мати подаються в гарячий прес встановленим способом. Оператори або автоматичні системи завантаження доставляють килимки між шарами гарячих плит. Після закриття обладнання починає працювати гідравлічна система.
Гідравлічна система приводить у дію робочі компоненти для створення тиску, прикладаючи силу від гарячих плит до килимка. Тим часом система опалення постачає теплову енергію гарячим валикам, і тепло поступово передається в мат через валики.
Оскільки температура та тиск відповідають вимогам процесу, клей поступово твердне, утворюючи стабільне з’єднання між вінірами. Після досягнення встановленого часу процесу цикл пресування завершується. Гарячі плити відкриваються, і готові панелі виходять із зони гарячого пресування за допомогою механізмів ручного або автоматичного вивантаження панелей.
Весь процес відбувається в такій послідовності:
Подача килимка → Закриття гарячої плити → Гідравлічний тиск → Теплопередача → Затвердіння клею → Утримання тиску → Відкриття гарячої плити → Розвантаження панелі
Різні клеї, породи деревини, стан шпону та структура панелей висувають різні вимоги до параметрів гарячого пресування. Таким чином, однакові параметри температури, тиску та часу не можуть бути просто застосовані на фактичному виробництві. Параметри процесу повинні бути сформульовані відповідно до типу клею, структури панелі, вологості шпону та специфікацій продукту.
Це основна причина, чому система керування гарячим пресом потребує регульованих функцій.
Повний фанерний гарячий прес зазвичай складається з рами, гарячих плит, гідравлічної системи, системи опалення, системи керування, пристрою входу/виходу килимка та відповідних захисних конструкцій.
Обладнання з різними конфігураціями автоматизації відрізняються механізмами обробки панелей і режимами керування, в той час як структура гарячого пресування сердечника залишається незмінною.
Для тривалої роботи гарячі преси повинні витримувати великі пресові навантаження, тому рама служить основою для стабільної роботи обладнання.
Промислові гідравлічні гарячі преси для фанери Alva мають міцну каркасну конструкцію. Після механічної обробки та складання ці компоненти утворюють повну машину. Офіційні матеріали продукту представляють конструктивні конструкції, включаючи поперечні балки, основні сталеві пластини та інтегровані рами кузова, спрямовані на збереження структурної стабільності під час тривалої роботи.
Жорсткість каркаса безпосередньо впливає на передачу тиску при гарячому пресуванні.
Явна деформація рами під час тривалої експлуатації може призвести до нерівномірного розподілу сил по площах, що погіршить товщину панелі та якість склеювання. Відповідно, конструкція гарячого преса повинна враховувати не тільки номінальний тиск, але й загальну структурну стабільність під тиском.

Гарячі плити є ключовими компонентами гарячого преса, які безпосередньо контактують з матом, і основними частинами, що відповідають за теплопередачу.
Під час виробництва тепло, що виділяється теплоносіями або системами опалення, має передаватися панелям через гарячі плити. Таким чином, площинність, структурний стан і розподіл температури гарячих плит впливають на кінцеву якість панелі.
Обладнання для гарячого пресування Alva має конструкції гарячої плити, придатні для процесів гарячого пресування фанери, сконструйовані таким чином, щоб витримувати тиск і нагрівання в умовах тривалої роботи. Офіційні презентації продукту підкреслюють, що гарячі валики повинні мати відмінну стійкість до тиску та стабільну продуктивність нагрівання, щоб відповідати вимогам безперервної роботи у виробництві фанери.
У практичному виробництві стан поверхні та площинність гарячих плит потребують регулярного контролю. Область між плитами повинна бути чистою, щоб залишки клею або сміття не пошкодили поверхню панелі.
Під час гарячого пресування фанери необхідний стабільний тиск, що робить гідравлічну систему важливим компонентом гарячого пресування.
Промислові гідравлічні гарячі преси для фанери Alva мають гідравлічний привід. Гідравлічна станція, гідравлічні насоси, масляні циліндри, трубопроводи та елементи керування працюють разом, створюючи, утримуючи та скидаючи тиск.
Основну послідовність роботи гідравлічної системи можна підсумувати так:
Гідравлічний насос забезпечує потік гідравлічного масла;
Гідравлічне масло надходить у гідравлічний контур;
Система управління регулює гідравлічні компоненти відповідно до робочих команд;
Масляні циліндри генерують енергію для руху гарячої плити;
Гарячі валики тиснуть на килимок;
Фаза підтримки тиску починається після досягнення вимог процесу;
Після завершення пресування система скидає тиск і відкриває гарячі плити.
Стабільність тиску має вирішальне значення для виробництва фанери.
Нестійке підвищення тиску може призвести до нерівномірного з’єднання в локальних областях панелі. Сильні коливання тиску під час утримування тиску також скомпрометують кінцевий ефект з’єднання. Отже, гідравлічна система гарячого преса повинна підтримувати хорошу герметичність, стабільну роботу та прийнятний цикл обслуговування.
Alva інтегрує гідравлічні системи керування в конструкції гарячих пресів. Його документація на продукт представляє інтегровані масляні циліндри, щоб гарантувати стабільну роботу машини та продуктивність утримання тиску.
Однією з головних особливостей, що відрізняє гарячі преси від холодних, є здатність подавати тепло під час застосування тиску.
Тепло передається від гарячих плит до килимка, що забезпечує затвердіння клею за відповідних умов процесу.
Тому система підігріву гарячого пресового обладнання розрахована не просто на високу температуру, а забезпечує стабільне та контрольоване теплопостачання відповідно до технології виробництва.
У реальному виробництві фанери на процес гарячого пресування впливає кілька факторів:
Деревні породи
Товщина шпону
Вологість шпону
Клейовий тип
Норма нанесення клею
Монтажна конструкція панелі
Товщина панелі
Застосування продукту
Вимоги до процесу гарячого пресування
Виробники повинні розробляти індивідуальні процеси гарячого пресування для своїх власних продуктів замість того, щоб копіювати параметри з інших фабрик.
Гарячі преси Alva поєднують гарячі плити та системи контролю температури, що дозволяє операторам регулювати стан машини відповідно до різних вимог до виробництва панелей.

Сучасне виробництво фанери підвищує вимоги до контролю обладнання.
Цикл гарячого пресування включає кілька рухів: відкриття гарячої плити, закриття, підвищення тиску, утримання тиску, скидання тиску та відкриття плити. Повністю ручне керування збільшує навантаження на оператора та ускладнює підтримку сталої якості виробництва.
Гарячі преси Alva використовують відповідні режими керування на основі різних конфігурацій обладнання.
Гарячі преси з ручним завантаженням панелі підходять для режимів виробництва, що вимагають значної ручної участі, з відносно простою конструкцією машини. Оператори виконують завантаження/розвантаження матів і координують виробничі процедури.
Напівавтоматичні гарячі преси поєднують в собі ручне керування та автоматичне керування. Деякі процедури виконуються машиною автоматично, щоб зменшити кількість повторюваної ручної роботи.
Повністю автоматичні гарячі преси додатково з’єднані з автоматичними системами завантаження, гарячого пресування та розвантаження, що забезпечує зв’язок між гарячим пресуванням і обладнанням, що йде вище та нижче.
Поточний портфель гарячих пресів Alva охоплює ручне завантаження, напівавтоматичні та повністю автоматичні моделі для задоволення вимог конфігурації від різних виробників.
Для великомасштабних ліній виробництва фанери гарячі преси не слід розглядати як окреме обладнання; вони розроблені як частина всієї виробничої лінії.
Ефективність виробництва фанери залежить не тільки від самого гарячого преса, а й безпосередньо від швидкості підготовки матів.
У традиційних режимах виробництва працівники вручну переносять зібрані килимки в гарячий прес для ламінування. Це висуває високі вимоги до кількості робочої сили, кваліфікації оператора та організації логістики на місці.
Зі зростанням автоматизації у виробництві фанери машини попереднього пресування та автоматичні завантажувачі панелей стають важливими компонентами виробничих ліній гарячого пресування.
Обладнання для автоматичної подачі та попереднього пресування матів Alva може підключати процеси зрощування шпону, складання панелей та гарячого пресування, здійснюючи транспортування, позиціонування та попереднє формування матів для доставки матів у більш стабільному стані на станцію гарячого пресування.
Попереднє пресування не замінює гаряче пресування; це створює більш стабільні матові умови для подальшого гарячого пресування.
Після попереднього пресування багатошарові шпони утворюють відносно стабільну матову структуру, зменшуючи зміщення шарів при вході в гарячий прес і полегшуючи наступні операції гарячого пресування.
Тому, плануючи повну лінію виробництва фанери, весь процес можна розглядати як:
Ротаційне різання шпону → Сушка шпону → Сортування шпону → Склеювання → Монтаж панелей → Попереднє пресування → Гаряче пресування → Обрізка → Шліфування → Обробка готового продукту
Портфоліо продукції Alva охоплює багато з цих етапів, що дозволяє адаптувати обладнання відповідно до фактичних вимог клієнта до виробництва.
Гарячі преси в основному використовуються для гарячого формування деревних плит.
У виробництві фанери шпон, оброблений шляхом ротаційного різання, сушіння та склеювання, збирається в мати зі специфічною структурою. Гаряче пресування з’єднує шари шпону в інтегровані панелі.
Залежно від готової продукції, гаряче пресове обладнання обслуговує звичайну фанеру та інші панелі з різною структурою скріплення та виробничими вимогами.
В офіційних матеріалах Alva зазначено, що її промислові гідравлічні фанерні гарячі преси можуть виробляти різні типи фанери, включаючи стандартну фанеру та панелі з різними специфікаціями процесу.
Слід зазначити, що різні панелі вимагають різної конфігурації обладнання та параметрів процесу. Тому перед придбанням гарячого преса виробники повинні надати таку інформацію, як тип продукту, структура панелі, виробничий процес, стан шпону та схема виробничої лінії. Виробник обладнання розробляє рішення на основі конкретних вимог.
Гарячий прес - це тільки обладнання; якість кінцевої продукції є результатом спільного впливу машин, сировини та процесів.
Не всі дефекти панелей слід списувати на гарячий прес.
Стан шпону
Вологість шпону впливає на процес склеювання.
Невідповідний стан шпону для подальшого склеювання та гарячого пресування може призвести до дефектів склеювання. Отже, вініри повинні бути належним чином висушені та відсортовані перед тим, як надходити на гаряче пресування.
Сушіння шпону розглядається як ключова процедура попереднього гарячого пресування на фанерних лініях Alva. Сушарки регулюють умови шпону для створення сприятливих умов для подальшого склеювання та пресування.Стан склеювання
Рівномірне нанесення клею визначає міжшарове склеювання.
Недостатня кількість клею може призвести до часткового поганого зчеплення, тоді як надмірна кількість клею збільшує витрати на виробництво та погіршує властивості панелі.
Обладнання для склеювання повинно відповідати процесу гарячого пресування.Спосіб складання панелей
Фанера повинна бути зібрана з указаним напрямком волокон і кількістю шарів.
Зміщення під час складання призведе до структурних відхилень у панелях після гарячого пресування. Тому обладнання для попереднього пресування та позиціонування є практично значущим для виробництва.
Контроль температури
При гарячому пресуванні повинна бути забезпечена стабільна тепловіддача.
Недостатня температура перешкоджає затвердінню клею; нестабільний контроль температури призводить до непослідовного склеювання на різних ділянках.
Контроль тиску
Тиск має відповідати структурі панелі та вимогам процесу клею.
Надмірно високий або низький тиск погіршить результати виробництва, тому налаштування тиску не можна відокремити від фактичних характеристик продукту.
Час гарячого пресування
Різні типи клеїв і панелі вимагають різних процесів гарячого пресування.
При фактичному виробництві розумний час гарячого пресування повинен визначатися відповідно до специфікацій виробників клею та результатів випробувального пресування на заводі.
Для адаптації до різноманітних режимів організації виробництва на різних підприємствах гарячі преси Alva постачаються серією з різними рівнями автоматизації замість однієї конфігурації.
Оператори завершують завантаження та розвантаження матів для гарячих пресів із ручним завантаженням.
Ця конфігурація підходить для виробничих середовищ із низьким попитом на автоматизацію та переважною ручною роботою.
Машина має просту структуру, і виробники можуть налаштувати її відповідно до площі місця та режимів виробництва.
Напівавтоматичні гарячі преси поєднують в собі ручне керування та автоматичне керування машиною.
Машина виконує частину рухів гарячого пресування автоматично, тоді як оператори в основному відповідають за підготовку мату, подачу та обробку готової продукції.
Ця модель зменшує повторювану ручну роботу, зберігаючи високу гнучкість для роботи на місці.
Повністю автоматичні гарячі преси призначені для високоавтоматизованих ліній виробництва фанери.
Машина може співпрацювати з системами автоматичного завантаження, попереднього пресування, транспортування та розвантаження, інтегруючи гаряче пресування в безперервний виробничий процес.
Офіційне портфоліо гарячих пресів Alva включає повністю автоматичні, напівавтоматичні та ручні гарячі преси.
Продуктивність гарячого преса повинна відповідати передньому та наступному обладнанню.
Якщо швидкість попереднього склеювання та складання панелей недостатня, висока технологічна потужність гарячого преса не може бути повністю використана.
І навпаки, якщо швидкість обробки гарячим пресом нижча за швидкість утворення мату на вході, відбудеться очікування виробництва.
Тому проект лінії виробництва фанери повинен враховувати загальну відповідність між усім обладнанням.
Портфоліо обладнання для виробництва фанери Alva охоплює обробку колод, ротаційне різання, сушку шпону, зрощування, склеювання, складання панелей, попереднє пресування, гаряче пресування, обрізні та шліфувальні машини. Планування виробничої лінії можна налаштувати відповідно до вимог клієнта.
Типовий процес:
Колоди → Пиляння → Округлення → Ротаційне різання → Сушіння шпону → Сортування шпону → Склеювання → Монтаж панелей → Попереднє пресування → Гаряче пресування → Обрізка → Шліфування → Готовий виріб
Гарячий прес знаходиться на етапі формування серцевини.
У реальних проектах Alva зосереджується не лише на автономних машинах, але й на технологічному з’єднанні між різним обладнанням.
Гарячі преси - промислове обладнання для безперервної тривалої роботи. Механічна обробка конструкцій, зварювання, складання, гідравлічний монтаж та електричний контроль під час виробництва – усе це впливає на кінцеві результати обслуговування.
Shandong Alva Machinery Group володіє системою виробництва деревообробного обладнання. Виробництво продукції включає в себе обробку сировини, монтаж обладнання, обробку поверхні, електроналагодження та доставку готової продукції. Відповідно до офіційних документів групи, компанія постійно розробляє та виробляє верстати для деревообробки та виробництва фанери, а також впроваджує відповідні процедури виробництва та управління якістю.
Для гарячих пресів якість виробництва зосереджується на:
Механічна обробка рамної конструкції
Обробка та монтаж гарячої плити
Збірка гідравлічної системи
Масляний циліндр і система ущільнень
З'єднання трубопроводів
Електричний контроль
Контроль температури
Захист безпеки
Повний пуск машини
Після виготовлення обладнання проходить монтаж і введення в експлуатацію для перевірки нормальної координації гідравлічних, нагрівальних, електричних і механічних рухів перед доставкою.
Гарячі преси працюють постійно під високою температурою та тиском, тому не можна нехтувати обслуговуванням.
По-перше, регулярно перевіряйте гідравлічну систему.
Перевірте стан гідравлічного масла, з'єднань трубопроводів, масляних циліндрів і ущільнювальних деталей; негайно справлятися з відхиленнями.
По-друге, огляньте гарячі валики.
Гарячі поверхні плити повинні залишатися чистими, щоб уникнути залишків клею та сміття, які погіршують якість поверхні панелі.
По-третє, огляньте систему опалення.
У разі ненормального регулювання температури своєчасно перевірте відповідні компоненти нагріву та керування.
Тим часом перевірте електричну систему.
Включаючи шафи управління, кнопки, датчики, електропроводку та пристрої захисту безпеки.
Для автоматизованих ліній гарячого пресування також перевірте механізми транспортування, пристрої автоматичного завантаження та розвантаження, щоб забезпечити плавну координацію всіх рухів.
Належне технічне обслуговування не тільки продовжує термін служби обладнання, але, що більш важливо, гарантує стабільний стан машини під час виробництва.
Для підприємств, які планують побудувати або модернізувати лінії виробництва фанери, вибір гарячого преса не повинен покладатися лише на параметри окремої машини; весь проект виробництва повинен бути розглянутий.
Визначте цільові продукти
Різні типи фанери мають різні структури та процеси склеювання.
Спочатку уточніть, чи виготовляти стандартну фанеру, будівельну опалубку, плівкові панелі чи інші плити.
Уточніть умови шпону
Джерело шпону, порода деревини, товщина, вологість і методи обробки впливають на технологію гарячого пресування.
Визначити рівень автоматизації
Середовища ручного виробництва можуть приймати конфігурації ручного завантаження.
Підприємства, які прагнуть скоротити залучення робочої сили, можуть вибрати напівавтоматичні або повністю автоматичні рішення.
Розгляньте можливість узгодження з попередніми та нижніми процесами
Гарячий прес повинен узгоджуватися з обладнанням для склеювання, складання панелей, попереднього пресування, обрізки та шліфування.
Розгляд планування майстерні
Як основне обладнання виробничих ліній гарячі преси вимагають раціонального планування на основі висоти цеху, розташування машини, напрямку логістики та простору для обслуговування.
Підтвердьте джерело енергії та режим опалення
Енергетичні умови відрізняються в різних регіонах і на різних підприємствах; вибрати відповідну систему опалення відповідно до місцевих фактичних умов.
Зосередьтеся на післяпродажному та технічному обслуговуванні
Установка гарячого преса, введення в експлуатацію та навчання процесу вимагають професійних техніків.
Тому при закупівлі звертайте увагу не тільки на саму машину, а й на можливості технічної підтримки виробника.
З розвитком режимів виробництва в фанерній промисловості закупівля одного обладнання більше не може задовольнити всі вимоги клієнтів.
Все більше і більше виробників хочуть отримати повний робочий процес від введення журналу до готової панелі.
Портфоліо продукції Alva Machinery Group охоплює розпилювання колод, округлення, ротаційне різання, сушку шпону, склеювання, складання панелей, попереднє пресування, гаряче пресування, обрізку, шліфування та укладання.
Цей макет продукту дозволяє Alva брати участь у плануванні виробничої лінії відповідно до умов клієнта.
Наприклад, для новозбудованих фанерних заводів можна спроектувати повні виробничі процеси, починаючи з обробки колод. Для підприємств, які вже володіють ротаційними кутерами та сушарками, можна модернізувати обладнання для склеювання, складання панелей, попереднього та гарячого пресування. Для заводів з основними виробничими лініями, які стикаються з високими витратами на робочу силу, можна додатково додати обладнання для автоматичного завантаження, розвантаження та штабелювання.
Alva позиціонує себе не просто як постачальник окремих гарячих пресів, а й для того, щоб узгодити обладнання з виробничими процесами на основі фактичних умов виробництва клієнтів.
Якість фанери формується по всьому виробничому ланцюжку, а критичним етапом є гаряче пресування.
Основу матів визначає якість шпону;
Стан висихання впливає на склеювання та склеювання;
Якість склеювання впливає на міжшарову адгезію;
Збірка панелі визначає структуру панелі;
Попереднє пресування гарантує стабільність мату;
Гаряче пресування завершує остаточне склеювання;
Подальше обрізання та шліфування забезпечують обробку розмірів і поверхні.
Тому, хоча гарячий прес є основним обладнанням, його не можна оцінити незалежно від усієї виробничої лінії.
Alva постійно вдосконалює свій портфель обладнання, охоплюючи обробку колод до формування фанери в секторі деревообробного обладнання. Завдяки технологічному зв’язку між різними верстатами він забезпечує рішення для деревообробного обладнання, адаптовані до різноманітних виробничих вимог. Продуктова система групи охоплює більшість основних процесів у виробництві фанери.
Для виробників фанери гарячий прес - це не просто машина для нагріву та пресування; він служить життєво важливою виробничою ланкою, що з’єднує передову обробку шпону та подальшу обробку панелей.
Правильно підібраний гарячий прес вимагає ідеальної координації між механічною структурою, гідравлічною системою, гарячими плитами, системою опалення, електричним керуванням і автоматизованими з’єднаннями. Водночас він повинен відповідати клею, шпону, структурі панелей і ритму виробництва, прийнятому підприємством.
Shandong Alva Machinery Group постійно вдосконалює свій портфель обладнання, включаючи ротаційне різання, сушку, склеювання, попереднє пресування, гаряче пресування, обрізку, шліфування та автоматизовані системи транспортування, щоб відповідати вимогам фанери та деревообробного обладнання. Надаються індивідуальні схеми конфігурації обладнання відповідно до виробничих процесів і умов цеху.
Будучи важливим компонентом ліній виробництва фанери, гарячі преси продовжують виконувати основні процедури нагрівання матів, тиску та формування клею.
Для підприємств, які планують нові лінії виробництва фанери, модернізують існуючі гарячі преси або підвищують автоматизацію виробництва, Alva може здійснити комплексне планування гарячих пресів і допоміжного обладнання на основі сировини, типів продукції, виробничих процесів, планування цеху та вимог до автоматизації.
Базуючись на виробництві деревообробного обладнання, керуючись технологією виробництва та зосереджуючись на стабільній роботі обладнання та практичних виробничих вимогах клієнтів, Shandong Alva Machinery Group постачає гарячі преси та відповідне деревообробне обладнання для фанерних і деревообробних підприємств у країні та за кордоном.
Від виробництва шпону до складання матів; від попереднього формування до склеювання гарячим пресом; від автономних машин до повної підтримки ліній, Alva Machinery продовжує вдосконалювати свою продукцію та послуги в промисловому ланцюзі деревообробки, надаючи виробництво обладнання та технічну підтримку для виробників фанери.


