
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.09.2026 Herkunft: Website


In der Holzfurnierproduktion übernimmt die Schälmaschine die wichtige Aufgabe, bearbeitete Stämme in Endlosfurnierblätter umzuwandeln. Das rotierende Furnierschälmesser ist eine der wichtigsten Schneidkomponenten, die in diesem Prozess verwendet werden. Seine Materialeigenschaften, Bearbeitungsgenauigkeit, Schneidzustand, Wärmebehandlung und Installation wirken sich direkt auf den Schälprozess und die Furnierqualität aus.
Bei Sperrholz, Furnier, LVL, folienbeschichtetem Sperrholz und anderen holzbasierten Plattenprodukten bildet die Furnierqualität eine wichtige Grundlage für nachfolgende Produktionsprozesse. Wenn es der Klinge an Schärfe mangelt, sie sich schnell abnutzt, keine ausreichende Stabilität aufweist oder Maßabweichungen aufweist, können die Oberflächenqualität, die Dickenkonsistenz und die Kontinuität des Furniers beeinträchtigt sein.
Daher ist ein qualifiziertes Schälmesser für Schälfurnier nicht einfach ein Stück Stahl, das geschnitten und geschärft wurde. Es wird durch eine Reihe von Prozessen hergestellt, darunter Materialauswahl, Schneiden, Formen, Wärmebehandlung, Richten, Präzisionsschleifen, Kantenbearbeitung, Inspektion und Verpackung.
Die Shandong ALVA Machinery Group ist im Bereich Holzbearbeitungsmaschinen und Holzbearbeitungsgeräte tätig. Bei der Entwicklung und Anwendung von Rotationsfurnierschälmaschinen, Furnierproduktionslinien und zugehörigen Komponenten achtet das Unternehmen genau auf die Anforderungen an Furnierschälmesser. Der Zweck der Klingenherstellung besteht nicht nur darin, Schärfe zu erreichen, sondern auch darin, ein geeignetes Gleichgewicht zwischen Härte, Festigkeit, Zähigkeit, Verschleißfestigkeit und Dimensionsstabilität herzustellen, damit die Klinge während der kontinuierlichen Holzverarbeitung eine stabile Schneidleistung aufrechterhält.
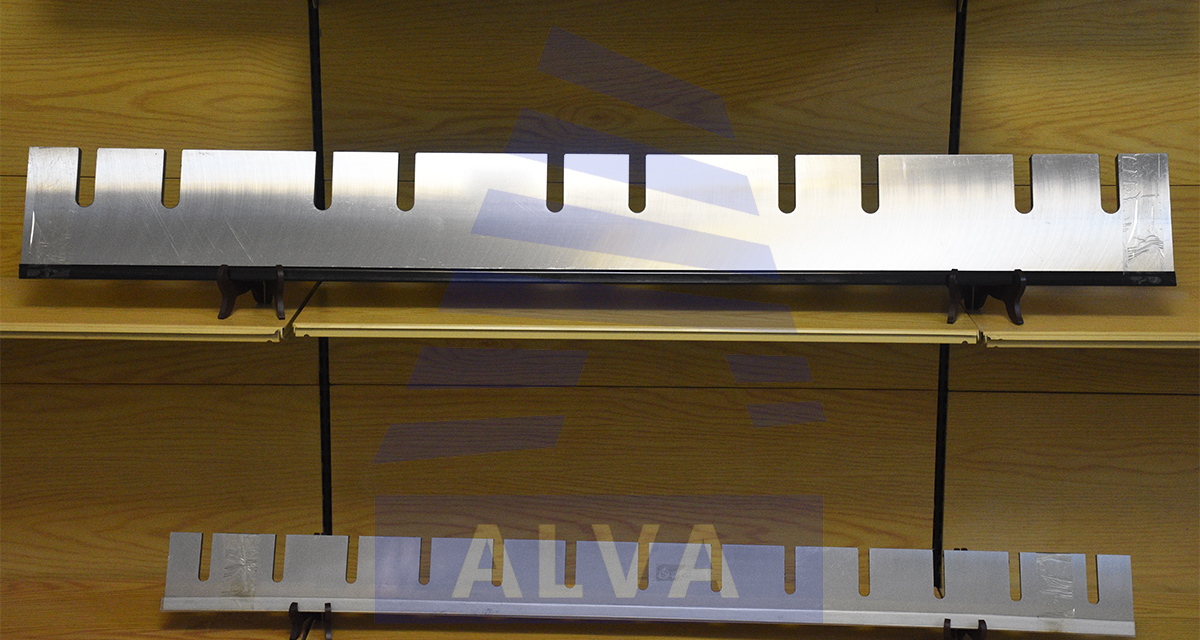
Eine Rotationsfurnierschälmaschine dreht einen Stamm um eine definierte Mitte, während sich die Messeranordnung auf den Stamm zubewegt und das Holz kontinuierlich schneidet. Durch diesen Prozess wird der Stamm in Endlosfurnier umgewandelt. Rotationsfurnierschälmaschinen werden häufig zur Herstellung von Furnieren für Sperrholz, LVL und andere Holzplattenprodukte eingesetzt.
Dabei handelt es sich bei der Klinge nicht um ein gewöhnliches Schneidwerkzeug. Die Schneide muss dem durch Holzfasern erzeugten Schnittwiderstand kontinuierlich standhalten und gleichzeitig Schwankungen aufgrund von Holzart, Maserungsstruktur, Feuchtigkeitszustand, Ästen und anderen Eigenschaften von Naturholz standhalten.
Protokolle sind keine völlig einheitlichen Materialien. Verschiedene Holzarten haben unterschiedliche Struktureigenschaften und die Härte kann zwischen verschiedenen Bereichen desselben Stammes variieren. Es können auch Äste, Rindenreste und andere harte Materialien vorhanden sein.
Diese Faktoren führen zu unterschiedlichen Belastungen des Schneidmessers.
Daher muss ein rotierendes Furnierschälmesser eine stabile Schneidleistung aufrechterhalten. Unter normalen Betriebsbedingungen sollte die Schneide die Holzfasern entsprechend den erforderlichen Verarbeitungsbedingungen kontinuierlich schneiden, sodass das Furnier in einer kontinuierlichen Form hergestellt werden kann.
Auch der Zustand der Klinge hat Einfluss auf die weitere Bearbeitung. Bei ordnungsgemäßer Pflege der Schneidkante kann der Schälvorgang relativ stabil bleiben und die Furnieroberfläche eine gleichbleibende Qualität beibehalten. Durch die Abnutzung der Schneidkante kann sich der Schnittwiderstand erhöhen und das Furnier kann raue Oberflächen, Fasern, Risse oder Dickenschwankungen aufweisen.
Aus diesem Grund steht das Rotationsfurnierschälmesser nicht nur in direktem Zusammenhang mit dem Schneidprozess, sondern auch mit der Qualität des erzeugten Furniers.
Die Grundlage der Klingenherstellung ist die Materialauswahl.
Rotationsfurnierschälmesser arbeiten unter kontinuierlichen Schneidbedingungen. Daher muss das Klingenmaterial eine geeignete Kombination aus Härte, Festigkeit, Zähigkeit und Verschleißfestigkeit bieten.
Bei unzureichender Härte kann es zu einem schnellen Verschleiß der Schneide kommen. Wenn das Material zu hart und nicht ausreichend zäh ist, kann die Schneidkante bei Stößen anfälliger für Beschädigungen werden.
Die Materialauswahl sollte daher auf der tatsächlichen Anwendung basieren, einschließlich Holzart, Verarbeitungsmethode, Maschinenstruktur und Betriebsbedingungen.
Relevante Normen für Schälklingen für Schälfurnier decken Aspekte wie Klingenstruktur, technische Anforderungen, Inspektionsmethoden, Abnahmeverfahren und Herstellungsanforderungen ab. Dies spiegelt die Tatsache wider, dass Furnierschälmesser spezielle Holzbearbeitungswerkzeuge mit besonderen Herstellungs- und Qualitätsanforderungen sind.
Vor Produktionsbeginn müssen die Rohstoffe geprüft werden. Materialbeschaffenheit, Strukturkonsistenz und damit verbundene Eigenschaften können die nachfolgende Verarbeitung beeinflussen.
Die richtige Materialauswahl bietet eine stabile Grundlage für die spätere Fertigung.
Bei professionellen Schneidwerkzeugen bedeutet eine höhere Härte allein nicht unbedingt eine bessere Leistung. Die Materialeigenschaften müssen an den Wärmebehandlungsprozess und die tatsächlichen Arbeitsbedingungen angepasst werden. Nur durch die koordinierte Steuerung von Material, Wärmebehandlung und Bearbeitung kann eine Klinge eine ausgewogene Leistung erzielen.
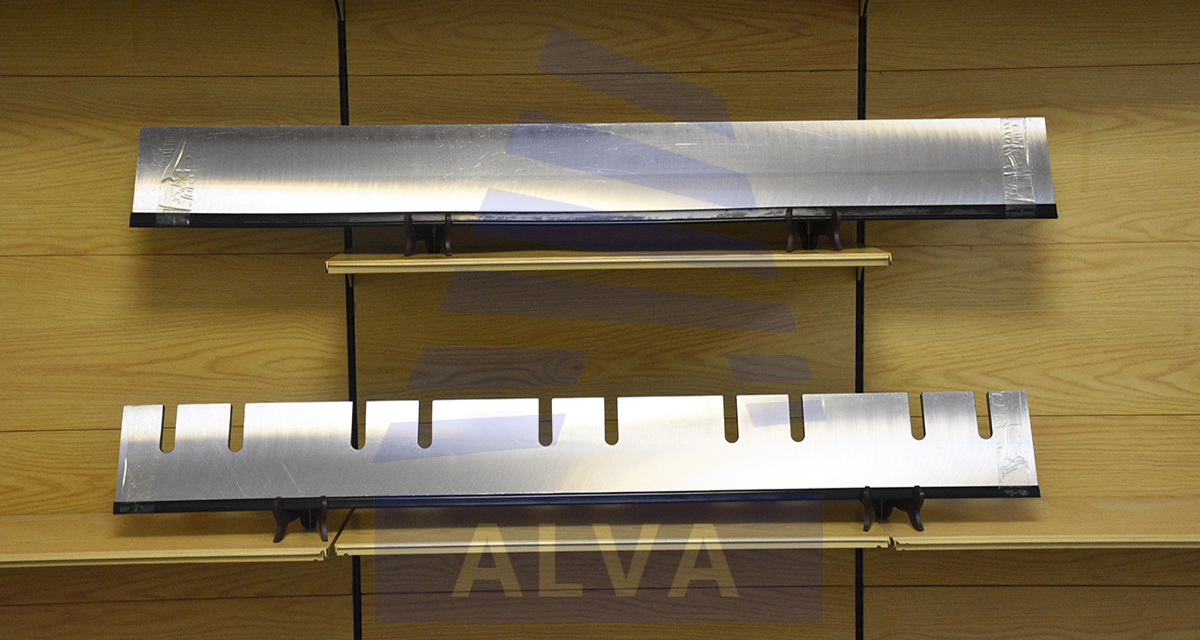
Nachdem das Material ausgewählt wurde, geht die Klinge in die erste Bearbeitungsphase.
Das Rohmaterial wird entsprechend der erforderlichen Klingenstruktur und den Anwendungsanforderungen geschnitten, sodass ein Rohling entsteht, der den erforderlichen Abmessungen nahe kommt.
Obwohl dieser Prozess unkompliziert erscheint, kann er die spätere Bearbeitung und die Maßhaltigkeit beeinträchtigen. Unsachgemäßes Schneiden kann zu Verformungen oder inneren Spannungen führen, was das spätere Richten und die Präzisionsbearbeitung erschwert.
Daher ist jeder Herstellungsprozess mit dem nächsten verbunden. Die Qualität eines Prozesses hat direkten Einfluss auf die Ergebnisse nachfolgender Prozesse.
Sobald das Material in die Produktion geht, muss sein Verarbeitungszustand kontrolliert werden.
Nachdem der Klingenrohling vorbereitet wurde, wird eine weitere Umformung durchgeführt, um den Klingenkörper näher an seine geplante Struktur zu bringen. Die Ebenheit, der Kantenzustand und die Gesamtabmessungen der Klinge müssen während des gesamten Prozesses kontrolliert werden.
Bei langen Sägeblättern für die Holzbearbeitung kommt es besonders auf Geradheit und Formstabilität an. Während des Betriebs muss die Klinge den richtigen Kontakt und die richtige Ausrichtung zum Messerhalter beibehalten. Wenn der Klingenkörper erhebliche Verformungen aufweist, können die Installationsbedingungen beeinträchtigt werden, was sich auf die Schneidleistung auswirken kann.
Daher beginnt die Klingenherstellung nicht einfach mit dem Schärfen der Schneide. Es beginnt mit der Herstellung eines stabilen Klingenkörpers.
Die Wärmebehandlung ist einer der wichtigen Prozesse, die die Leistung von Schälmessern für Schälfurnier beeinflussen.
Durch einen geeigneten Wärmebehandlungsprozess können die innere Struktur und die mechanischen Eigenschaften des Schaufelmaterials an die Anforderungen im tatsächlichen Betrieb angepasst werden.
Beim Schälen von Schälfurnieren berührt das Messer ständig das Holz und erfährt Schnittkräfte. Wenn der Materialzustand nicht angemessen ist, kann es zu übermäßigem Verschleiß der Klinge, Verformung der Schneidkante oder örtlicher Beschädigung kommen.
Der Zweck der Wärmebehandlung besteht darin, ein geeignetes Gleichgewicht zwischen den verschiedenen Eigenschaften des Materials herzustellen.
Die Leistung einer Klinge hängt nicht nur von der Härte ab. Während des Furnierschälens erfährt die Klinge einen kontinuierlichen Schnitt und kann auch zeitweise Stößen ausgesetzt sein. Daher muss die Klinge ausreichend hart sein, um Verschleiß standzuhalten und gleichzeitig eine ausreichende Zähigkeit beizubehalten, um das Risiko von Absplitterungen oder Schäden bei ungewöhnlichen Belastungen zu verringern.
Für die professionelle Klingenherstellung müssen die Wärmebehandlungsparameter auf den Materialtyp, die Klingenstruktur und die Anwendungsanforderungen abgestimmt sein.
Nach der Wärmebehandlung muss die Klinge überprüft werden. Wenn eine Verformung auftritt, beginnt die Klinge mit dem Richtvorgang.
Schälklingen für Schälfurnier haben im Allgemeinen eine relativ lange Arbeitskante, weshalb Geradheit und Stabilität der Klinge wichtig sind.
Nach der Wärmebehandlung können Veränderungen in der inneren Struktur des Materials zu Verformungen führen. Daher muss die Klinge entsprechend ihrem tatsächlichen Zustand gerichtet werden.
Beim Richten geht es nicht einfach darum, die Klinge flach zu drücken. Es erfordert eine kontrollierte Einstellung basierend auf der tatsächlichen Verformung des Blattes.
Wenn der Klingenkörper verbogen oder verdreht ist, kann sich die Schnittbeziehung zwischen Klinge und Stamm nach der Installation ändern. Während des Betriebs kann es außerdem zu einer ungleichmäßigen Belastung des Messers kommen, was die Stabilität der Furnierproduktion beeinträchtigen kann.
Daher dient der Richtvorgang dazu, den erforderlichen geometrischen Zustand des Blattkörpers wiederherzustellen.
Nach dem Richten wird die Klinge weiter auf Ebenheit, Geradheit und Gesamtzustand geprüft, bevor mit dem Präzisionsschleifen und der Kantenbearbeitung begonnen wird.
Dies spiegelt einen wichtigen Grundsatz der professionellen Klingenherstellung wider: Eine Klinge muss nicht nur scharf sein, sondern auch insgesamt formstabil bleiben.
Nach der Materialvorbereitung, der Wärmebehandlung und dem Richten durchläuft die Klinge den Präzisionsschleifprozess.
Schleifen ist einer der Schlüsselprozesse zur Bildung von Schneidkanten und Schneidflächen.
Die Schneide wird nicht einfach scharf geschliffen. Es muss eine geeignete Schnittgeometrie entsprechend den Anforderungen des Furnierschälens gebildet werden. Schneidengeometrie, Geradheit und Oberflächenbeschaffenheit können alle die Schneidleistung beeinflussen.
Beim Furnierschälen dringt die Klinge kontinuierlich in das Holz ein. Bei ungleichmäßiger Schnittkante kann auch die Schnittwirkung auf die Holzfasern unterschiedlich sein.
Professionelle Hersteller von Furnier- und Rollschälmessern betonen, dass die Auswahl des Rohmaterials, die interne Wärmebehandlung und die entsprechend dem verarbeiteten Material ausgewählte Schneidengeometrie Einfluss auf die Furnierqualität und die Lebensdauer der Klinge haben.
Daher muss beim Präzisionsschleifen mehr als nur die Schärfe der Schneide kontrolliert werden. Die Konsistenz muss auch entlang der Arbeitskante erhalten bleiben.
Bei langen Klingen muss die Schneide von einem Ende bis zum anderen Ende stabil bleiben.
Dies ist einer der wichtigen Unterschiede zwischen professionellen Holzbearbeitungsklingen und gewöhnlichen Schneidkomponenten.
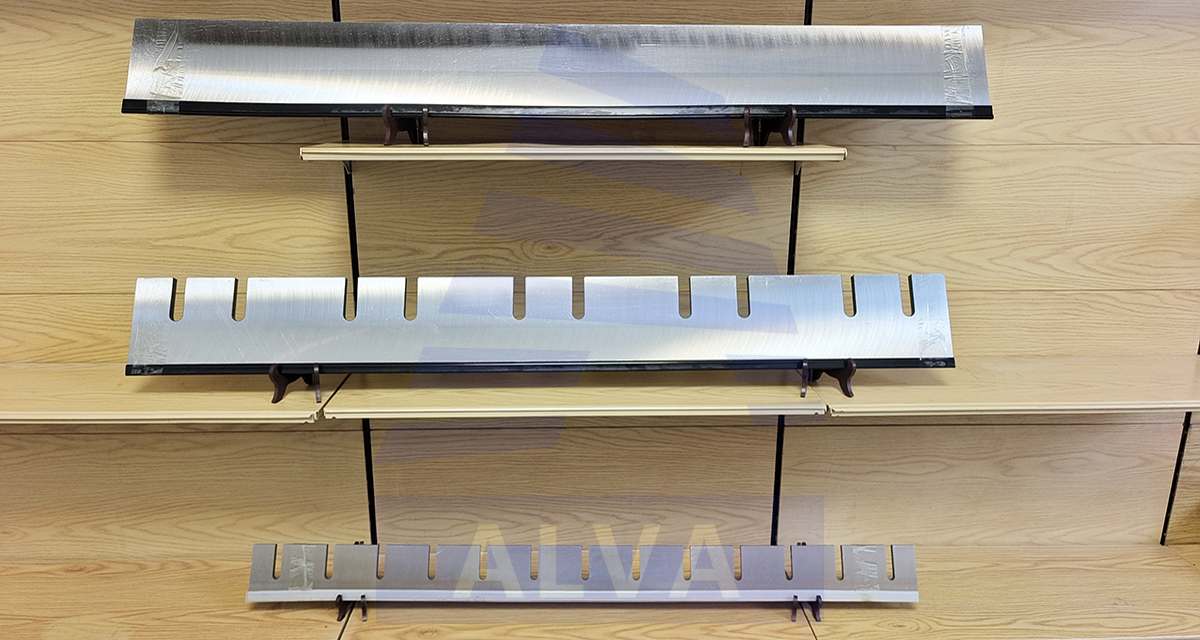
Nach dem Präzisionsschleifen ist eine weitere hochmoderne Bearbeitung erforderlich.
Die Schneide ist der Arbeitsbereich, der direkt mit dem Holz in Kontakt kommt und einer der wichtigsten Funktionsteile der Klinge ist.
Eine stabile Schneide muss ein ausgewogenes Verhältnis zwischen Schärfe und Kantenfestigkeit aufrechterhalten.
Eine zu scharfe Kante ohne ausreichende Unterstützung kann beim Schneiden von härterem Holz oder bei punktuellen Stößen anfälliger für Beschädigungen sein. Eine stumpfe Kante hingegen kann den Schnittwiderstand erhöhen und die Maschine zusätzlich belasten.
Daher muss eine hochmoderne Verarbeitung entsprechend den tatsächlichen Anwendungsanforderungen erfolgen.
Bei der Konstruktion eines Furnierschälmessers muss auch die relative Bewegung zwischen dem Messer und dem Stamm während des Rotationsschälens berücksichtigt werden. Moderne Furnierschälmaschinen nutzen Messerhalter, Druckvorrichtungen, Vorschubmechanismen und andere Systeme zusammen, um stabile Schnittbedingungen aufrechtzuerhalten.
Das Sägeblatt muss daher zur Struktur und den Betriebsanforderungen der Maschine passen.
Nur wenn die Fertigungsqualität des Rotorblatts mit der Maschinenstruktur, der Installation und den Verarbeitungsbedingungen abgestimmt ist, kann das Rotorblatt die vorgesehene Leistung erbringen.
Rotationsfurnierschälmesser müssen einen kontinuierlichen Schnitt entlang der Arbeitsbreite gewährleisten.
Wenn verschiedene Abschnitte der Schneidkante erhebliche Unterschiede aufweisen, kann sich der Schnittzustand während des Betriebs ändern.
Deshalb muss die Schneide nach der Herstellung überprüft werden.
Die Prüfung kann die Geradheit der Schneidkante, die Kantenintegrität, die Ebenheit des Klingenkörpers und den Zustand der Oberflächenbearbeitung umfassen.
Durch Inspektion können Herstellungsfehler erkannt und behoben werden, bevor das Produkt das Werk verlässt.
Bei Holzbearbeitungswerkzeugen ist die Inspektion nicht nur der letzte Produktionsschritt. Dies ist ein wichtiger Faktor, um sicherzustellen, dass die Klinge in einem ordnungsgemäßen Zustand in den tatsächlichen Betrieb übergeht.
Die relevanten technischen Normen für Schälmesser für Schälfurnier umfassen auch Prüfmethoden und Abnahmeverfahren, was die Bedeutung der Qualitätskontrolle während des gesamten Herstellungsprozesses verdeutlicht.
Beim eigentlichen Furnierschälen ist die Klinge ständig mechanischen Kräften ausgesetzt.
Holzfasern haben eine gerichtete Struktur und verschiedene Arten haben unterschiedliche innere Eigenschaften. Während des Schneidens erfährt die Klinge einen normalen Schnittwiderstand und kann auch auf Knoten oder andere härtere Bereiche des Stammes stoßen.
Daher benötigt ein Schälmesser für Schälfurnier eine geeignete Kombination aus Härte und Zähigkeit.
Die Härte hängt hauptsächlich mit der Verschleißfestigkeit der Klinge zusammen.
Beim kontinuierlichen Schneiden verschleißt die Schneidkante allmählich. Wenn der Verschleiß ein bestimmtes Maß erreicht, verändert sich die Schnittleistung und die Klinge muss geschärft oder ausgetauscht werden.
Die Zähigkeit hängt mit der Fähigkeit der Klinge zusammen, Stößen und komplexen Belastungsbedingungen standzuhalten.
Fehlt dem Material die nötige Zähigkeit, können unnormale Stöße zu Schäden an der Schneide führen.
Daher sollte eine Klinge, die zum Schälen von Holzfurnieren konzipiert ist, nicht nur eine einzelne Eigenschaft verfolgen. Materialauswahl, Wärmebehandlung und Bearbeitungsprozesse müssen zusammenarbeiten, um ein angemessenes Gleichgewicht zwischen Härte, Festigkeit und Zähigkeit herzustellen.
Das Schälen von Schälfurnieren ist ein kontinuierlicher Bearbeitungsvorgang.
Während der Produktion bleibt die Klinge über längere Zeiträume mit dem Holz in Kontakt. Daher ist die Verschleißfestigkeit ein wichtiger Gesichtspunkt bei der Bewertung der Klingenleistung.
Die Schneidkante verschleißt während des Betriebs allmählich. Die Verschleißrate wird durch Faktoren wie Holzart, Holzzustand, Verarbeitungsmethode, Maschinenzustand, Installationsgenauigkeit und Betriebspraktiken beeinflusst.
Eine Klinge mit angemessener Verschleißfestigkeit kann unter normalen Betriebs- und Wartungsbedingungen über einen längeren Zeitraum einen stabilen Schnittzustand aufrechterhalten, wodurch die Notwendigkeit eines häufigen Schärfens und Austauschens verringert wird.
Die Verschleißfestigkeit hängt eng mit dem Klingenmaterial und der Wärmebehandlung zusammen.
Durch geeignete Materialauswahl und Prozesskontrolle kann die Verschleißfestigkeit der Klinge verbessert werden, sodass die Schneidkante während der kontinuierlichen Bearbeitung einen geeigneten Arbeitszustand beibehält.
Allerdings handelt es sich bei allen Schneidmessern um Verschleißteile, deren tatsächliche Lebensdauer nicht durch einen einzigen festen Wert definiert werden kann. Die tatsächliche Betriebszeit hängt von der Holzart, den Verarbeitungsbedingungen, der Maschineneinstellung, den Betriebspraktiken und der Wartung ab.
Daher sind ordnungsgemäßer Betrieb und rechtzeitiges Schärfen ebenfalls wichtige Faktoren für die Haltbarkeit der Klinge.
Der ultimative Zweck eines rotierenden Furnierschälmessers besteht darin, die Furnierproduktion zu unterstützen.
Furnier ist ein wichtiger Rohstoff für Sperrholz und andere Holzwerkstoffprodukte. Der Oberflächenzustand und die Konsistenz der Dicke können sich auf nachfolgende Klebe-, Auflege-, Press- und Endbearbeitungsprozesse auswirken.
Wenn die Schneidkante in gutem Zustand gehalten wird, kann der Holzschneidprozess relativ stabil bleiben.
Wenn die Klinge stumpf wird, steigt der Schnittwiderstand und die Wechselwirkung zwischen Klinge und Holzfasern verändert sich. Die fortgesetzte Verwendung einer stark abgenutzten Klinge kann zu rauen Oberflächen, Fasern, Rissen oder anderen Furnierfehlern führen.
Daher sollte das Schälmesser für Schälfurnier nicht als eigenständige Komponente betrachtet werden. Es ist zusammen mit der Schälmaschine, dem Stammvorbereitungssystem, der Zuführausrüstung und der anschließenden Furnierhandhabungsausrüstung Teil eines integrierten Produktionsprozesses.
Ein stabiler Klingenzustand trägt dazu bei, die Kontinuität des Furnierschälprozesses aufrechtzuerhalten.
Bei der Auswahl eines Schälmessers für Schälfurnier liegt der Fokus häufig zunächst auf dem Material.
In der Praxis ist das Material nur die Grundlage der Klingenleistung.
Selbst bei der Verwendung des gleichen Materials können Unterschiede in der Wärmebehandlung, beim Schleifen und in der hochmodernen Bearbeitung zu unterschiedlichen Leistungsmerkmalen führen.
Daher ist die Haltbarkeit der Klinge das Ergebnis der Zusammenarbeit mehrerer Herstellungsprozesse.
Das Material stellt die grundlegenden mechanischen Eigenschaften bereit.
Durch die Wärmebehandlung wird der innere Materialzustand bestimmt.
Durch das Richten wird die Stabilität des Klingenkörpers erreicht.
Präzisionsschliff bestimmt die Qualität der Schnittflächen.
Durch modernste Bearbeitung wird der tatsächliche Schnittzustand ermittelt.
Die Endkontrolle bestätigt den Zustand des fertigen Produkts vor der Verwendung.
Diese Prozesse sind miteinander verbunden und bestimmen gemeinsam die endgültige Arbeitsleistung der Klinge.
Aus diesem Grund legt die Shandong ALVA Machinery Group großen Wert auf die Prozesskontrolle bei der Herstellung und Anwendung von Holzbearbeitungsmaschinen und zugehörigen Komponenten.
Neben der Klingenqualität kann auch der Installationszustand die Schälleistung des Furniers beeinflussen.
Bei der Installation muss die Klinge entsprechend der Struktur und den Betriebsanforderungen der Schälmaschine angepasst werden, damit die Klinge eine angemessene Beziehung zum Messerhalter und zum Stamm beibehält.
Wenn die Installationshöhe, der Winkel oder die Befestigungsbedingungen nicht geeignet sind, funktioniert selbst ein gut verarbeitetes Blatt möglicherweise nicht wie vorgesehen.
Daher erfordert die Installation der Klingen Aufmerksamkeit auf die Maschinenstruktur und die Betriebsbedingungen.
Die drei Schlüsselfaktoren lassen sich wie folgt zusammenfassen:
Erstens: Qualität der Klingenherstellung.
Zweitens die Genauigkeit der Klingeninstallation.
Drittens: Betriebs- und Wartungszustand der Maschine.
Diese Faktoren wirken zusammen, um die tatsächliche Leistung der Klinge zu bestimmen.
Ein rotierendes Furnierschälmesser ist ein verbrauchbares Schneidwerkzeug. Die richtige Anwendung kann dazu beitragen, unnötigen Verschleiß zu reduzieren.
Vor dem Einbau sollte die Klinge überprüft werden, um sicherzustellen, dass die Schneide keine offensichtlichen Schäden aufweist und die Kontaktflächen zwischen Klinge und Messerhalter sauber sind.
Anschließend sollte das Messer entsprechend den Anforderungen der Schälmaschine montiert und eingestellt werden, um eine übermäßige Belastung zu vermeiden.
Während der Produktion sollten die Bediener den Zustand des Furniers überwachen. Wenn sich die Qualität des Furniers ändert, sollte die Klinge rechtzeitig überprüft werden und nicht weiter betrieben werden, bis starker Verschleiß auftritt.
Auch das Schärfen der Klinge erfordert entsprechende Bearbeitungsmethoden.
Unsachgemäßes Schärfen kann sich auf die Schneidengeometrie und den Zustand der Klinge auswirken. Daher sollte das Schärfen entsprechend dem Klingenmaterial und den tatsächlichen Verarbeitungsanforderungen erfolgen.
Durch ordnungsgemäßen Betrieb, regelmäßige Inspektion und entsprechende Wartung kann die effektive Nutzung der Klinge verbessert werden.
Von einem Stück Stahl bis zur fertigen Klinge, die zum Schälen des Furniers bereit ist, umfasst der Herstellungsprozess mehrere Schritte.
Die Materialauswahl bildet die Grundlage.
Mit dem Schneiden beginnt der Herstellungsprozess.
Durch das Umformen wird die Schaufel-Körper-Struktur festgelegt.
Durch die Wärmebehandlung werden die Materialeigenschaften angepasst.
Durch das Richten wird die Stabilität des Klingenkörpers gewährleistet.
Präzisionsschliff bildet die Schnittflächen.
Modernste Verarbeitung sorgt für Schnittleistung.
Die Inspektion überprüft die Produktqualität.
Verpackung und Lagerung tragen dazu bei, den Zustand des Produkts vor dem Transport und der Verwendung aufrechtzuerhalten.
Kein einzelner Prozess sollte unabhängig betrachtet werden.
Die Fertigungsqualität der Klinge spiegelt sich letztlich im Furnierschälprozess wider.
Für holzverarbeitende Unternehmen kann ein stabiles rotierendes Furnierschälmesser mit der Schälmaschine zusammenarbeiten, um einen kontinuierlichen Schnitt aufrechtzuerhalten und durch den Zustand des Messers verursachte Furnierqualitätsprobleme zu reduzieren.
Obwohl das Sägeblatt ein relativ kleiner Bestandteil einer Holzbearbeitungsmaschine ist, spielt es im Produktionsprozess eine wichtige Rolle.
Unterschiedliche Holzarten und Furnierschälverfahren stellen unterschiedliche Anforderungen an Schneidmesser.
Weichholz und Hartholz haben unterschiedliche Schnittfestigkeitseigenschaften.
Verschiedene Arten haben unterschiedliche Faserstrukturen.
Der Stammdurchmesser, der Feuchtigkeitszustand, die Vorbereitungsmethode und die Anforderungen an das endgültige Furnier können sich ebenfalls auf die Klingenleistung auswirken.
Daher sollten Schälmesser für Schälfurnier entsprechend der tatsächlichen Maschine und dem zu verarbeitenden Material ausgewählt werden.
Für Unternehmen, die langfristig Furnier produzieren, ist es außerdem sinnvoll, ein Klingenverwaltungssystem einzurichten, das die Verwendung, das Schärfen, die Inspektion und den Austausch der Klingen abdeckt.
Durch die Aufzeichnung der Betriebsbedingungen der Klinge, der Schleifhistorie und Änderungen in der Furnierqualität können Hersteller den tatsächlichen Arbeitszyklus der Klinge besser verstehen.
Dieser Managementansatz kann dazu beitragen, unerwartete Spitzenschäden zu reduzieren und die Produktionsstabilität aufrechtzuerhalten.
Holzbearbeitungsmaschinen sind nicht einfach eine Kombination einzelner Maschinen.
Rotationsfurnierschälmaschinen, Stammrundmaschinen, automatische Stammzuführungssysteme, Furniertrocknungsanlagen, Stapelmaschinen und andere Geräte bilden ein integriertes Holzverarbeitungssystem.
Das Rotationsfurnierschälmesser nimmt eine wichtige Stellung zwischen der Stammaufbereitung und der Furnierherstellung ein.
Jeder Schritt von der Stammvorbereitung bis zur Furnierbildung kann das Endprodukt beeinflussen.
Die Shandong ALVA Machinery Group konzentriert sich auf die Anwendungsanforderungen von Holzbearbeitungsgeräten und berücksichtigt Maschinenstabilität, Produktionseffizienz und Verarbeitungsqualität bei der Produktentwicklung und -herstellung.
Obwohl das rotierende Furnierschälmesser ein relativ kleines Bauteil ist, ist es direkt am Holzschneideprozess beteiligt. Seine Herstellung erfordert daher eine professionelle und systematische Vorgehensweise.
Als Lieferant von Holzbearbeitungsmaschinen und Holzbearbeitungsgeräten konzentriert sich die Shandong ALVA Machinery Group auf den koordinierten Einsatz von Rotationsfurnierschälmaschinen und den dazugehörigen Komponenten.
Der Wert einer Schälklinge für Schälfurnier liegt nicht nur in ihrer Schärfe. Sein Zweck besteht darin, durch geeignete Materialeigenschaften, Schneidkantengeometrie, Bearbeitungsgenauigkeit und Maßhaltigkeit eine stabile Schneidgrundlage zu schaffen.
Unter normalen Arbeitsbedingungen führt die Klinge kontinuierlich Holzschnitte durch und kann entsprechend den tatsächlichen Produktionsanforderungen geschärft und gewartet werden.
Für holzverarbeitende Unternehmen kann ein stabiler Klingenzustand dazu beitragen, Produktionsschwankungen aufgrund von Schneidwerkzeugproblemen zu reduzieren und eine gleichbleibende Furnierqualität zu gewährleisten.
Für Sperrholzhersteller stellt stabiles Furnier eine wichtige Grundlage für nachfolgende Lege-, Klebe- und Pressprozesse dar.
Daher ist die Auswahl eines geeigneten Furnierschälmessers nicht nur eine Frage der Auswahl eines Schneidwerkzeugs. Es ist auch Teil der Konfiguration des kompletten Furnierschälprozesses.
Rotationsfurnierschälmesser arbeiten unter ständiger mechanischer Belastung.
Daher muss jeder Herstellungsprozess mit der endgültigen Anwendung verknüpft sein.
Von der Materialauswahl und Wärmebehandlung bis hin zum Präzisionsschleifen und der hochmodernen Verarbeitung muss bei jedem Schritt eine gleichbleibende Qualität gewährleistet sein.
Die Haltbarkeit der Klinge wird nicht durch einen einzigen Herstellungsprozess erreicht. Sie wird durch die kombinierten Auswirkungen von Materialeigenschaften, Wärmebehandlung, Bearbeitungsgenauigkeit, Schneidengeometrie und tatsächlichen Betriebsbedingungen bestimmt.
Anwender sollten sich bei der Beurteilung, ob ein Schälmesser für Schälfurnier für den Dauereinsatz geeignet ist, nicht allein auf sein Aussehen verlassen. Auch die tatsächliche Schälleistung des Furniers sollte berücksichtigt werden.
Stabile Furnieroberflächen, gleichmäßiges Schnittverhalten, angemessene Schnitthaltigkeit und angemessene Schärfintervalle sind nützliche Referenzen für die Beurteilung der tatsächlichen Klingenleistung.
Obwohl das rotierende Furnierschälmesser eine relativ kleine Komponente innerhalb eines holzbearbeitenden Produktionssystems ist, führt es den Holzschneidevorgang direkt aus.
Von der Auswahl des Rohmaterials bis zum Schneiden und Formen, von der Wärmebehandlung bis zum Richten, vom Präzisionsschleifen bis zur hochmodernen Bearbeitung und schließlich bis zur Prüfung des fertigen Produkts beeinflusst jede Phase die endgültige Leistung der Klinge.
Ein Furnierschälmesser, das für die Holzbearbeitung entwickelt wurde, muss ein angemessenes Gleichgewicht zwischen Härte, Zähigkeit, Festigkeit, Verschleißfestigkeit und Bearbeitungsgenauigkeit herstellen. Gleichzeitig muss es mit der Struktur und den Betriebsbedingungen der Furnierschälmaschine kompatibel sein.
Für Unternehmen, die langfristig Furnier schälen und Furnier produzieren, beeinflusst der Zustand der Klinge nicht nur den Schneidprozess, sondern auch die Furnierqualität, den Maschinenbetrieb und die nachfolgenden Produktionsschritte.
Die Shandong ALVA Machinery Group konzentriert sich auf die tatsächlichen Anforderungen der Holzverarbeitung und achtet auf die Herstellung und Anwendung von Rotationsfurnierschälmaschinen und verwandten Produkten. Durch kontrollierte Produktionsprozesse und Qualitätsmanagement bietet das Unternehmen Holzbearbeitungsmaschinen und zugehörige Lösungen für Holzverarbeitungsanwendungen.
Die Herstellung eines Schälmessers für Schälfurnier mag auf den ersten Blick als ein Prozess erscheinen, bei dem Stahl in eine Schneidkante umgewandelt wird, tatsächlich ist sie jedoch das Ergebnis einer abgestimmten Materialauswahl, Fertigungstechnologie, Maschinenanforderungen und Anwendungserfahrung.
Der Wert einer Klinge wird nicht nur dadurch bestimmt, wie scharf sie ist, sondern auch davon, ob sie während des gesamten Arbeitsprozesses eine stabile Schneidleistung aufrechterhält.
Die Kontrolle jedes Herstellungsprozesses und die Beachtung aller Produktionsdetails bilden die Grundlage für eine stabile Leistung und Haltbarkeit von Schälmessern für Schälfurnier und bleiben ein wichtiger Bestandteil des Ansatzes der Shandong ALVA Machinery Group bei der Herstellung von Holzbearbeitungsmaschinen.


