
Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 22.09.2026 Шығу орны: Сайт


Ағаш шпон өндірісінде айналмалы шпон пиллинг машинасы өңделген бөренелерді үздіксіз шпон парақтарына айналдырудың маңызды міндетін орындайды. Айналмалы шпонды пиллинг пышағы осы процесте қолданылатын негізгі кесу компоненттерінің бірі болып табылады. Оның материал қасиеттері, өңдеу дәлдігі, ең озық күйі, термиялық өңдеу және орнату пилинг процесі мен шпон сапасына тікелей әсер етеді.
Фанера, шпон, LVL, пленкамен қапталған фанера және басқа ағаш негізіндегі панель өнімдері үшін шпон сапасы кейінгі өндіріс процестері үшін маңызды негіз болып табылады. Егер пышақтың анықтығы болмаса, тез тозса, тұрақтылығы жеткіліксіз болса немесе өлшемдік ауытқулар болса, шпонның бетінің сапасына, қалыңдығының консистенциясы мен үздіксіздігіне әсер етуі мүмкін.
Сондықтан білікті айналмалы шпонды пиллинг пышағы жай кесілген және қайраған болат бөлігі емес. Ол материалды таңдау, кесу, қалыптау, термиялық өңдеу, түзету, дәл тегістеу, жиектерді өңдеу, тексеру және орау сияқты бірқатар процестер арқылы өндіріледі.
Shandong ALVA Machinery Group ағаш өңдеу машиналары мен ағаш өңдеу жабдықтары саласында айналысады. Айналмалы шпонды пиллинг машиналарын, шпондарды өндіру желілерін және олармен байланысты компоненттерді әзірлеу және қолдану кезінде компания шпонды пиллинг пышақтарының талаптарына ерекше назар аударады. Пышақтарды жасаудың мақсаты жай ғана өткірлікке қол жеткізу емес, қаттылық, беріктік, қаттылық, тозуға төзімділік және өлшемдік тұрақтылық арасындағы сәйкес тепе-теңдікті орнату, ағашты үздіксіз өңдеу кезінде пышақтың тұрақты кесу өнімділігін сақтауға мүмкіндік беру.
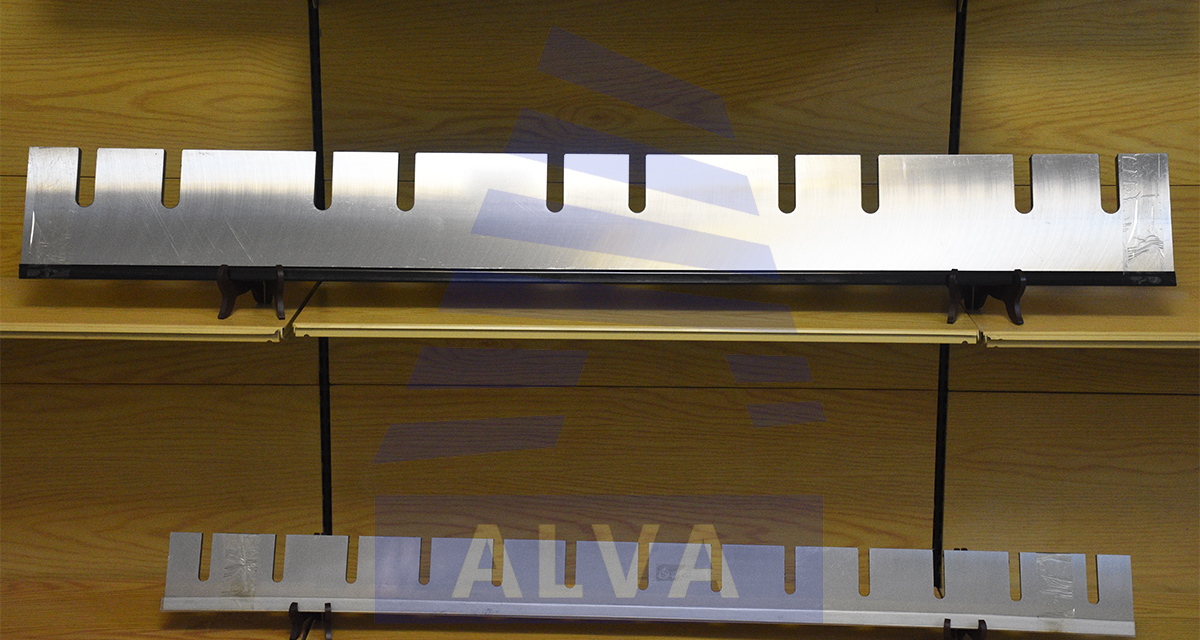
Айналмалы шпонды тазарту машинасы бөренені белгілі бір орталықтың айналасында айналдырады, ал пышақ жинағы журналға қарай жылжып, ағашты үздіксіз кеседі. Бұл процесс арқылы бөрене үздіксіз шпонға айналады. Айналмалы шпонды пиллинг машиналары фанера, LVL және басқа ағаш негізіндегі панель өнімдеріне шпон өндіру үшін кеңінен қолданылады.
Бұл процесс кезінде пышақ қарапайым кескіш құрал емес. Кесу жиегі ағаш талшықтары тудыратын кесу кедергісіне үздіксіз төтеп беруі керек, сонымен қатар ағаш түрлерінен, дәннің құрылымынан, ылғалдылық күйінен, түйіндерден және табиғи ағаштың басқа сипаттамаларынан туындаған өзгерістерге қарсы тұруы керек.
Бөренелер толығымен біркелкі материалдар емес. Әртүрлі ағаш түрлерінің әртүрлі құрылымдық сипаттамалары бар, ал қаттылық бір журналдың әртүрлі аймақтарында әртүрлі болуы мүмкін. Түйіндер, қабықтың қалдықтары және басқа қатты материалдар да болуы мүмкін.
Бұл факторлар кескіш пышаққа әртүрлі жүктемелер жасайды.
Сондықтан айналмалы шпонды пиллинг пышағы тұрақты кесу өнімділігін сақтауы керек. Қалыпты жұмыс жағдайында кесу жиегі ағаш талшықтарын қажетті өңдеу шарттарына сәйкес үздіксіз кесіп тұруы керек, бұл шпонды үздіксіз түрде шығаруға мүмкіндік береді.
Пышақтың күйі кейінгі өңдеуге де әсер етеді. Кесетін жиекті дұрыс ұстағанда, пиллинг процесі салыстырмалы түрде тұрақты болып, шпон беті тұрақты сапаны сақтай алады. Кесу жиегі тозған сайын кесуге төзімділік артып, шпонда өрескел беттер, талшықтар, жарықтар немесе қалыңдығының ауытқулары пайда болуы мүмкін.
Осы себепті айналмалы шпонды пиллинг пышағы тек кесу процесіне ғана емес, сонымен қатар өндірілетін шпонның сапасына да тікелей байланысты.
Пышақ өндірісінің негізі материалды таңдау болып табылады.
Айналмалы шпонды пиллинг пышақтары үздіксіз кесу жағдайында жұмыс істейді. Сондықтан пышақ материалы қаттылықтың, беріктіктің, қаттылықтың және тозуға төзімділіктің сәйкес үйлесімін қамтамасыз етуі керек.
Қаттылық жеткіліксіз болса, кесу жиегі тез тозуы мүмкін. Егер материал жеткілікті қаттылықсыз тым қатты болса, кесу жиегі соққыға ұшыраған кезде зақымдануға бейім болуы мүмкін.
Сондықтан материалды таңдау ағаш түрлерін, өңдеу әдісін, машина құрылымын және жұмыс жағдайларын қоса алғанда, нақты қолданбаға негізделуі керек.
Айналмалы шпонды тазарту пышақтарына арналған тиісті стандарттар қалақ құрылымы, техникалық талаптар, тексеру әдістері, қабылдау процедуралары және өндіріс талаптары сияқты аспектілерді қамтиды. Бұл шпонды тазарту пышақтары нақты өндіріс пен сапа талаптары бар мамандандырылған ағаш өңдеу құралдары екенін көрсетеді.
Өндіріске кіріспес бұрын шикізатты тексеру қажет. Материалдың күйі, құрылымдық консистенциясы және оған қатысты қасиеттердің барлығы кейінгі өңдеуге әсер етуі мүмкін.
Материалды дұрыс таңдау кейінгі өндіріс үшін тұрақты негізді қамтамасыз етеді.
Кәсіби кескіш құралдар үшін қаттылықтың жоғары болуы міндетті түрде жақсы өнімділікті білдірмейді. Материалдың сипаттамалары термиялық өңдеу процесіне және нақты жұмыс жағдайларына сәйкес келуі керек. Тек материалды, термиялық өңдеуді және өңдеуді үйлестірілген бақылау арқылы ғана қалақ теңдестірілген өнімділікке қол жеткізе алады.
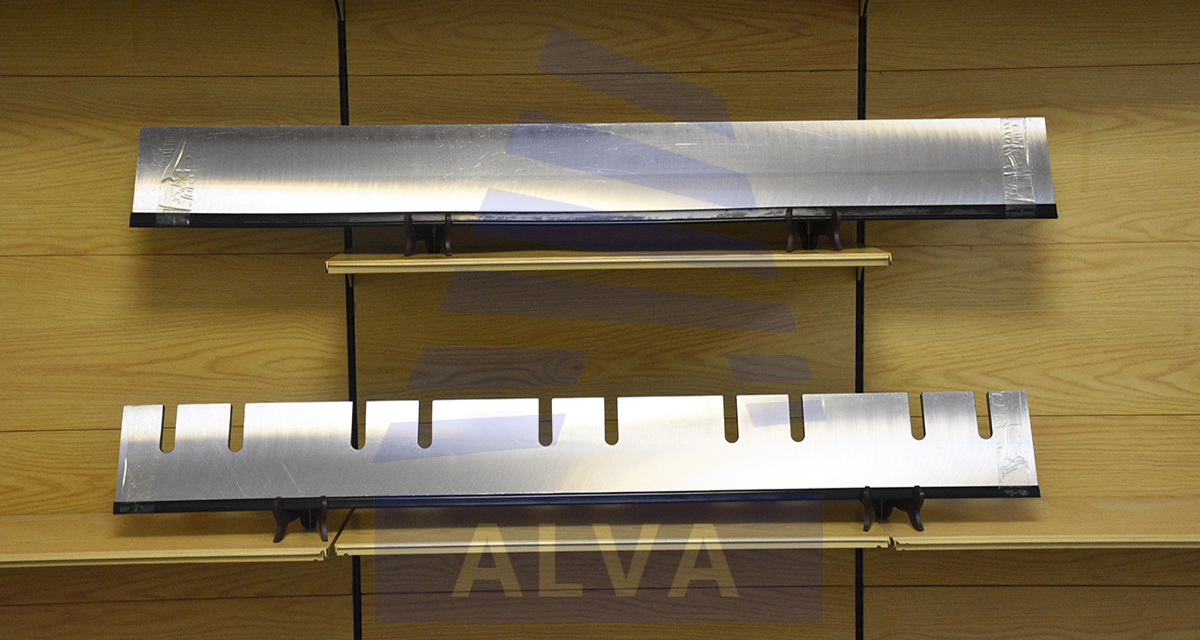
Материалды таңдағаннан кейін пышақ бастапқы өңдеу кезеңіне өтеді.
Шикізат пышақтың қажетті құрылымы мен қолдану талаптарына сәйкес кесіледі, қажетті өлшемдерге жақын дайындама жасалады.
Бұл процесс қарапайым болып көрінгенімен, ол кейінгі өңдеуге және өлшемдік тұрақтылыққа әсер етуі мүмкін. Дұрыс емес кесу деформацияны немесе ішкі кернеуді тудыруы мүмкін, бұл кейінірек түзету мен дәл өңдеудің қиындықтарын арттырады.
Сондықтан әрбір өндіріс процесі келесімен байланысты. Бір процестің сапасы кейінгі процестердің нәтижелеріне тікелей әсер етеді.
Материал өндіріске енген сәттен бастап оның өңдеу жағдайын бақылау қажет.
Пышақ дайындамасы дайындалғаннан кейін қалақ корпусын жобаланған құрылымына жақындату үшін одан әрі қалыптау жүргізіледі. Пышақтың тегістігін, жиектерінің күйін және жалпы өлшемдерін бүкіл процесс барысында бақылау қажет.
Ұзын ағаш өңдеу жүздері үшін түзулік пен өлшемдік тұрақтылық ерекше маңызды. Жұмыс кезінде пышақ пышақ ұстағышымен дұрыс байланыста болуы және туралануы қажет. Пышақ корпусында айтарлықтай деформация болса, орнату жағдайлары кесу өнімділігіне әсер етуі мүмкін.
Сондықтан жүздерді жасау тек кесу жиегін қайраумен ғана басталмайды. Ол тұрақты пышақ денесін орнатудан басталады.
Термиялық өңдеу айналмалы шпонды пиллинг пышақтарының өнімділігіне әсер ететін маңызды процестердің бірі болып табылады.
Тиісті термиялық өңдеу процесі арқылы пышақ материалының ішкі құрылымы мен механикалық қасиеттерін нақты жұмыс талаптарын қанағаттандыру үшін реттеуге болады.
Айналмалы шпонды пиллинг кезінде пышақ үздіксіз ағашқа тиіп, кесу күштерін сезінеді. Материалдық жағдай сәйкес келмесе, пышақ шамадан тыс тозуы, кесу жиегінің деформациясы немесе жергілікті зақымдануы мүмкін.
Термиялық өңдеудің мақсаты материалдың әртүрлі қасиеттері арасында қолайлы тепе-теңдікті орнату болып табылады.
Пышақтың өнімділігі тек қаттылыққа байланысты емес. Шпонды пиллинг кезінде пышақ үздіксіз кесуді бастан кешіреді және сонымен қатар үзік-үзік соққыларға тап болуы мүмкін. Сондықтан пышақ қалыпты емес жүктемелер кезінде сыну немесе зақымдану қаупін азайту үшін тиісті қаттылықты сақтай отырып, тозуға қарсы тұру үшін жеткілікті қаттылықты қажет етеді.
Кәсіби жүздерді өндіру материал түріне, қалақ құрылымына және қолдану талаптарына сәйкес келетін термиялық өңдеу параметрлерін талап етеді.
Термиялық өңдеуден кейін пышақты тексеру керек. Егер деформация орын алса, пышақ түзету процесіне көшеді.
Айналмалы шпонды пиллинг пышақтарының әдетте салыстырмалы түрде ұзын жұмыс жиегі бар, бұл пышақтың түзулігі мен тұрақтылығын маңызды етеді.
Термиялық өңдеуден кейін материалдың ішкі құрылымындағы өзгерістер деформацияны тудыруы мүмкін. Сондықтан пышақты оның нақты жағдайына сәйкес түзету керек.
Түзету пышақты тегіс басу ғана емес. Ол пышақтың нақты деформациясына негізделген бақыланатын реттеуді қажет етеді.
Пышақ корпусы майысқан немесе бұралған болса, пышақ пен бөрене арасындағы кесу қатынасы орнатудан кейін өзгеруі мүмкін. Жұмыс кезінде пышақ біркелкі емес жүктемені де сезінуі мүмкін, бұл шпон өндірісінің тұрақтылығына әсер етуі мүмкін.
Сондықтан пышақ корпусының қажетті геометриялық жағдайын қалпына келтіру үшін түзету процесі қолданылады.
Тегістеуден кейін пышақтың тегістігін, түзулігін және жалпы жағдайын дәл тегістеу мен жиекті өңдеуге кіріспес бұрын одан әрі тексеріледі.
Бұл жүздерді кәсіби дайындаудың маңызды принципін көрсетеді: пышақ тек өткір болып қана қоймай, сонымен қатар жалпы өлшем тұрақтылығын сақтауы керек.
Материалды дайындаудан, термиялық өңдеуден және түзетуден кейін пышақ дәл тегістеу процесіне кіреді.
Тегістеу – кесу жиегі мен кесу беттері қалыптасатын негізгі процестердің бірі.
Кесу жиегі тек өткір нүктеге дейін тегістелмейді. Ол шпонды пиллинг талаптарына сәйкес кесу геометриясын қалыптастыруы керек. Ең озық геометрия, түзулік және беттің күйі кесу өнімділігіне әсер етуі мүмкін.
Шпонды пиллинг кезінде пышақ үздіксіз ағашқа енеді. Кесу жиегі сәйкес келмесе, ағаш талшықтарындағы кесу әрекеті де әртүрлі болуы мүмкін.
Шпон мен айналмалы пиллинг пышақтарының кәсіби өндірушілері шикізатты таңдау, ішкі термиялық өңдеу және өңделген материалға сәйкес таңдалған озық геометрия барлығы шпон сапасы мен пышақтың қызмет ету мерзіміне әсер ететінін атап көрсетеді.
Сондықтан, дәлдіктегі тегістеу алдыңғы қатарлы анықтықтан гөрі көбірек бақылауды қажет етеді. Ол сондай-ақ жұмыс жиегі бойымен консистенцияны сақтауы керек.
Ұзын жүздер үшін кесу жиегі бір шетінен екіншісіне дейін тұрақты болуы керек.
Бұл кәсіби ағаш өңдеу пышақтары мен қарапайым кесу компоненттері арасындағы маңызды айырмашылықтардың бірі.
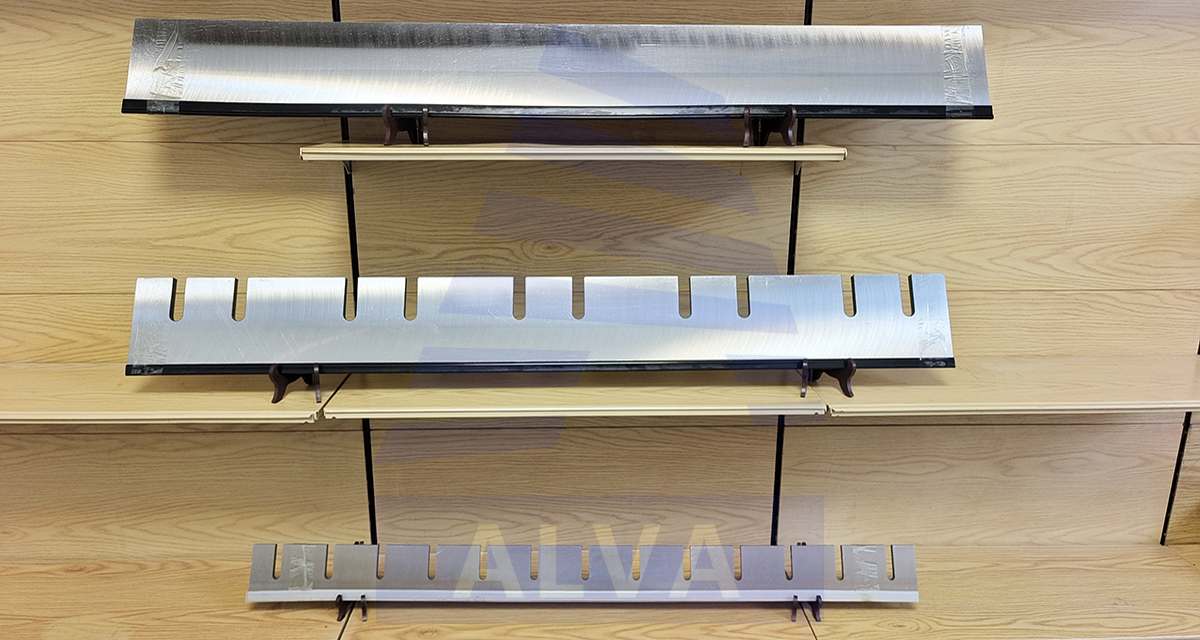
Дәл тегістеуден кейін қосымша алдыңғы қатарлы өңдеу қажет.
Кесу жиегі - ағашпен тікелей байланысатын жұмыс аймағы және пышақтың ең маңызды функционалдық бөліктерінің бірі.
Тұрақты кесу жиегі анықтық пен жиек күші арасындағы сәйкес тепе-теңдікті сақтауы керек.
Жеткілікті тірегі жоқ тым өткір жиек қатты ағашты кескенде немесе локализацияланған соққыға тап болған кезде зақымдалуы мүмкін. Екінші жағынан, доғал жиек кесуге төзімділікті арттырып, машинаға қосымша жүктеме түсіруі мүмкін.
Сондықтан, алдыңғы қатарлы өңдеу нақты қолдану талаптарына сәйкес жүргізілуі керек.
Шпонды пиллинг пышағын құрастыру сонымен қатар айналмалы пиллинг кезінде пышақ пен бөрене арасындағы салыстырмалы қозғалысты ескеруі керек. Қазіргі заманғы шпонды тазарту машиналары тұрақты кесу жағдайларын сақтау үшін пышақ ұстағышын, қысым құрылғыларын, қоректендіру механизмдерін және басқа жүйелерді бірге пайдаланады.
Сондықтан пышақ машинаның құрылымы мен жұмыс талаптарына сәйкес болуы керек.
Пышақтарды өндіру сапасы машина құрылымымен, орнатумен және өңдеу жағдайларымен үйлестірілгенде ғана пышақ өз мақсатына сай жұмыс істей алады.
Айналмалы шпонды пиллинг пышақтары жұмыс ені бойынша үздіксіз кесуді қамтамасыз етуі керек.
Кесу жиегінің әртүрлі бөліктерінде айтарлықтай ауытқулар болса, жұмыс кезінде кесу жағдайы өзгеруі мүмкін.
Сондықтан кесу жиегін өндіруден кейін тексеру керек.
Тексеру кесу жиегінің түзулігін, жиектің тұтастығын, қалақ корпусының тегістігін және бетті өңдеу жағдайын қамтуы мүмкін.
Тексеру арқылы өнім зауыттан шыққанға дейін өндірістік ақауларды анықтауға және түзетуге болады.
Ағаш өңдеу құралдары үшін тексеру өндірістің соңғы сатысы ғана емес. Бұл пышақтың тиісті күйде нақты қызметке кіруін қамтамасыз етудің маңызды бөлігі.
Айналмалы шпонды пиллинг пышақтарына арналған тиісті техникалық стандарттар сонымен қатар бүкіл өндіріс процесінде сапаны бақылаудың маңыздылығын көрсететін тексеру әдістері мен қабылдау процедураларын қамтиды.
Шпонды нақты тазарту кезінде пышақ үздіксіз механикалық күштердің әсеріне ұшырайды.
Ағаш талшықтары бағытталған құрылымға ие, ал әртүрлі түрлердің ішкі сипаттамалары әртүрлі. Кесу кезінде пышақ қалыпты кесуге төзімділікке ие болады және сонымен қатар түйіндерге немесе бөрененің басқа қатты жерлеріне тап болуы мүмкін.
Сондықтан айналмалы шпонды пиллинг пышағы қаттылық пен қаттылықтың сәйкес үйлесімін қажет етеді.
Қаттылық негізінен пышақтың тозуға төзімділігіне байланысты.
Үздіксіз кесу кезінде кесу жиегі біртіндеп тозады. Тозу белгілі бір күйге жеткенде, кесу өнімділігі өзгереді және пышақты қайрау немесе ауыстыру қажет.
Қаттылық пышақтың соққыға және күрделі жүктеме жағдайларына төтеп беру қабілетіне байланысты.
Егер материал жеткілікті беріктікке ие болмаса, қалыпты емес әсерлер алдыңғы қатарлы зақым келтіруі мүмкін.
Сондықтан, ағаш шпонды пиллингке арналған пышақ бір ғана жеке меншікке ұмтылмауы керек. Қаттылық, беріктік және қаттылық арасындағы сәйкес тепе-теңдікті орнату үшін материалды таңдау, термиялық өңдеу және өңдеу процестері бірге жұмыс істеуі керек.
Айналмалы шпон пиллинг - үздіксіз өңдеу операциясы.
Өндіріс кезінде пышақ ұзақ уақыт бойы ағашпен байланыста болады. Сондықтан тозуға төзімділік пышақ өнімділігін бағалау кезінде маңызды мәселе болып табылады.
Кесу жиегі жұмыс кезінде бірте-бірте тозады. Тозу жылдамдығына ағаш түрлері, ағаш күйі, өңдеу әдісі, машина күйі, орнату дәлдігі және пайдалану тәжірибесі сияқты факторлар әсер етеді.
Тиісті тозуға төзімді пышақ қалыпты жұмыс және техникалық қызмет көрсету жағдайында ұзақ уақыт бойы тұрақты кесу күйін сақтай алады, бұл жиі қайрау және ауыстыру қажеттілігін азайтады.
Тозуға төзімділік пышақ материалымен және термиялық өңдеумен тығыз байланысты.
Тиісті материалды таңдау және процесті бақылау арқылы пышақтың тозуға төзімділігін жақсартуға болады, бұл кесу жиегін үздіксіз өңдеу кезінде қолайлы жұмыс жағдайын сақтауға мүмкіндік береді.
Дегенмен, барлық кесу қалақтары тұтынылатын құрамдас бөліктер болып табылады және олардың нақты қызмет ету мерзімін бір бекітілген мәнмен анықтау мүмкін емес. Нақты жұмыс уақыты ағаш түрлеріне, өңдеу жағдайларына, машинаны реттеуге, пайдалану тәжірибесіне және техникалық қызмет көрсетуге байланысты.
Сондықтан дұрыс жұмыс істеу және дер кезінде қайрау пышақтың беріктігін сақтаудың маңызды факторлары болып табылады.
Айналмалы шпонды пиллинг пышақтың түпкі мақсаты шпон өндірісін қолдау болып табылады.
Шпон фанера және басқа ағаш негізіндегі панель бұйымдары үшін маңызды шикізат болып табылады. Оның бетінің күйі мен қалыңдығының консистенциясы кейінгі желімдеу, төсеу, престеу және әрлеу процестеріне әсер етуі мүмкін.
Кесу жиегі жақсы жағдайда болған кезде, ағаш кесу процесі салыстырмалы түрде тұрақты болуы мүмкін.
Пышақ күңгірттенген сайын кесу кедергісі артады және пышақ пен ағаш талшықтары арасындағы өзара әрекеттесу өзгереді. Қатты тозған пышақты пайдалануды жалғастыру кедір-бұдыр беттерге, талшықтарға, жыртуға немесе басқа шпон ақауларына әкелуі мүмкін.
Сондықтан айналмалы шпонды пиллинг пышағын тәуелсіз компонент деп санауға болмайды. Ол пиллинг машинасымен, бөренелерді дайындау жүйесімен, азықтандыру жабдығымен және шпонды өңдеуге арналған келесі жабдықпен бірге біріктірілген өндіріс процесінің бір бөлігін құрайды.
Пышақтың тұрақты күйі шпонды пиллинг процесінде үздіксіздікті сақтауға көмектеседі.
Айналмалы шпон пиллинг пышағын таңдағанда, пайдаланушылар көбінесе материалға назар аударады.
Іс жүзінде материал пышақ өнімділігінің негізі ғана болып табылады.
Бір материалды пайдаланғанның өзінде термиялық өңдеудегі, ұнтақтаудағы және ең озық өңдеудегі айырмашылықтар әртүрлі өнімділік сипаттамаларына әкелуі мүмкін.
Сондықтан, пышақ төзімділігі бірге жұмыс істейтін бірнеше өндірістік процестердің нәтижесі болып табылады.
Материал негізгі механикалық қасиеттерді қамтамасыз етеді.
Термиялық өңдеу ішкі материалдың жағдайын анықтайды.
Түзету пышақ корпусының тұрақтылығын қамтамасыз етеді.
Дәл тегістеу кесу беттерінің сапасын анықтайды.
Ең озық өңдеу нақты кесу жағдайын белгілейді.
Қолданар алдында соңғы тексеру дайын өнімнің күйін растайды.
Бұл процестер өзара байланысты және бірге пышақтың соңғы жұмыс өнімділігін анықтайды.
Сондықтан Shandong ALVA Machinery Group компаниясы ағаш өңдеу машиналары мен олармен байланысты компоненттерді өндіруде және қолдануда процесті бақылауға мән береді.
Пышақ сапасына қоса, орнату жағдайы шпонды пиллингке әсер етуі мүмкін.
Орнату кезінде пышақ пышақ ұстағышпен және бөренелермен тиісті қатынасты сақтайтындай етіп, пышақ пилинг машинасының құрылымы мен жұмыс талаптарына сәйкес реттелуі керек.
Орнату биіктігі, бұрышы немесе бекіту күйі сәйкес келмесе, тіпті жақсы жасалған пышақ ойдағыдай жұмыс істемеуі мүмкін.
Сондықтан пышақтарды орнату машина құрылымы мен жұмыс жағдайларына назар аударуды талап етеді.
Үш негізгі факторды келесідей қорытындылауға болады:
Біріншіден, пышақ өндірісінің сапасы.
Екіншіден, пышақты орнату дәлдігі.
Үшіншіден, машинаның жұмысы және техникалық қызмет көрсету жағдайы.
Бұл факторлар пышақтың нақты өнімділігін анықтау үшін бірге жұмыс істейді.
Айналмалы шпонды пиллинг пышағы тұтынылатын кесу құралы болып табылады. Дұрыс пайдалану қажетсіз тозуды азайтуға көмектеседі.
Орнату алдында пышақты кесу жиегінің айқын зақымдануы жоқтығына және пышақ пен пышақ ұстағышының арасындағы жанасу беттерінің таза екендігіне көз жеткізу үшін тексеру керек.
Содан кейін пышақты қалыпсыз жүктемені болдырмау үшін пиллинг машинасының талаптарына сәйкес орнату және реттеу керек.
Өндіріс кезінде операторлар шпонның күйін бақылауы керек. Шпон сапасы өзгерсе, қатты тозу пайда болғанша жұмыс істеуді жалғастырмай, пышақты уақытында тексеру керек.
Пышақты қайрау да тиісті өңдеу әдістерін қажет етеді.
Дұрыс емес қайрау алдыңғы қатарлы геометрия мен пышақ күйіне әсер етуі мүмкін. Сондықтан қайрау пышақтың материалына және нақты өңдеу талаптарына сәйкес жүргізілуі керек.
Дұрыс пайдалану, жүйелі тексеру және тиісті техникалық қызмет көрсету арқылы пышақты тиімді пайдалануды жақсартуға болады.
Болат кесіндісінен шпонды пиллингке дайын дайын пышаққа дейін өндіру процесі бірнеше кезеңдерді қамтиды.
Материалды таңдау негіз береді.
Кесу өндіріс процесін бастайды.
Қалыптау пышақ корпусының құрылымын белгілейді.
Термиялық өңдеу материалдың қасиеттерін реттейді.
Түзету пышақ корпусының тұрақтылығын қамтамасыз етеді.
Дәл тегістеу кесу беттерін қалыптастырады.
Ең озық өңдеу кесу өнімділігін белгілейді.
Тексеру өнімнің сапасын тексереді.
Буып-түю және сақтау өнімнің тасымалдау және пайдалану алдында күйін сақтауға көмектеседі.
Бірде-бір процесті дербес қарастыруға болмайды.
Пышақтың өндіріс сапасы, сайып келгенде, шпонды пиллинг процесінде көрінеді.
Ағаш өңдеу компаниялары үшін тұрақты айналмалы шпонды пиллинг пышағы үздіксіз кесуді қамтамасыз ету және пышақ күйінен туындаған шпон сапасы мәселелерін азайту үшін пиллинг машинасымен бірге жұмыс істей алады.
Пышақ ағаш өңдеу станоктарының салыстырмалы түрде шағын құрамдас бөлігі болғанымен, оның өндіріс процесіндегі рөлі зор.
Әртүрлі ағаш түрлері мен шпонды пиллинг процестері кесу пышақтарына әртүрлі талаптар қояды.
Жұмсақ және қатты ағаш кесуге төзімділік сипаттамаларына ие.
Әртүрлі түрлердің талшық құрылымы әртүрлі.
Бөрене диаметрі, ылғал күйі, дайындау әдісі және соңғы шпон талаптары да пышақ өнімділігіне әсер етуі мүмкін.
Сондықтан айналмалы шпонды пиллинг пышақтары нақты машинаға және өңдеу материалына сәйкес таңдалуы керек.
Ұзақ мерзімді шпон өндірумен айналысатын компаниялар үшін пышақтарды пайдалануды, қайрауды, тексеруді және ауыстыруды қамтитын пышақтарды басқару жүйесін құру пайдалы.
Пышақтың жұмыс жағдайларын, қайрау тарихын және шпон сапасының өзгеруін жазу арқылы өндірушілер пышақтың нақты жұмыс циклін жақсырақ түсіне алады.
Бұл басқару тәсілі күтпеген алдыңғы қатарлы зақымдарды азайтуға және өндіріс тұрақтылығын сақтауға көмектеседі.
Ағаш өңдеу машиналары жеке машиналар жиынтығы емес.
Айналмалы шпонды тазарту машиналары, бөренелерді дөңгелектеу машиналары, бөренелерді автоматты түрде беру жүйелері, шпонды кептіру жабдықтары, қабаттау машиналары және басқа жабдықтар біріктірілген ағаш өңдеу жүйесін құрайды.
Айналмалы шпонды пиллинг пышағы бөрене дайындау мен шпон өндіру арасында маңызды орын алады.
Бөрене дайындаудан шпон түзуге дейінгі әрбір кезең соңғы өнімге әсер етуі мүмкін.
Shandong ALVA Machinery Group компаниясы ағаш өңдеу жабдықтарын қолдану талаптарына назар аударады және өнімді әзірлеу және өндіру кезінде машинаның тұрақтылығын, өндіріс тиімділігін және өңдеу сапасын қарастырады.
Айналмалы шпонды пиллинг пышағы салыстырмалы түрде шағын құрамдас болғанымен, ол ағаш кесу процесіне тікелей қатысады. Сондықтан оны өндіру кәсіби және жүйелі көзқарасты талап етеді.
Ағаш өңдеу машиналары мен ағаш өңдеу жабдықтарын жеткізуші ретінде Shandong ALVA Machinery Group айналмалы шпон пиллинг машиналарын және олардың тиісті компоненттерін үйлестірілген қолдануға бағытталған.
Айналмалы шпонды пиллинг жүзінің құндылығы оның өткірлігінде ғана емес. Оның мақсаты - сәйкес материал қасиеттері, алдыңғы қатарлы геометрия, өңдеу дәлдігі және өлшемдік тұрақтылық арқылы тұрақты кесу негізін қамтамасыз ету.
Қалыпты жұмыс жағдайында пышақ үздіксіз ағаш кесуді орындайды және нақты өндіріс талаптарына сәйкес қайрауға және күтуге болады.
Ағаш өңдеу компаниялары үшін пышақтың тұрақты күйі кескіш құрал ақауларынан туындаған өндіріс ауытқуларын азайтуға және шпонның тұрақты сапасын қолдауға көмектеседі.
Фанер өндірушілері үшін тұрақты шпон кейінгі төсеу, желімдеу және престеу процестері үшін маңызды негіз болып табылады.
Сондықтан, айналмалы шпонды пиллингке арналған сәйкес пышақты таңдау тек кесу құралын таңдау ғана емес. Бұл сонымен қатар шпонды пиллингтің толық процесін конфигурациялаудың бір бөлігі болып табылады.
Айналмалы шпонды пиллинг қалақтары үздіксіз механикалық жүктемеде жұмыс істейді.
Сондықтан әрбір өндіріс процесі соңғы қолданумен байланысты болуы керек.
Материалды таңдаудан және термиялық өңдеуден бастап дәлдікпен ұнтақтау мен озық өңдеуге дейін әр қадам тұрақты сапаны сақтауы керек.
Пышақтың беріктігіне бір өндіріс процесі арқылы қол жеткізілмейді. Ол материал қасиеттерінің, термиялық өңдеудің, өңдеу дәлдігінің, алдыңғы қатарлы геометрияның және нақты жұмыс жағдайларының бірлескен әсерлерімен анықталады.
Пайдаланушылар үшін айналмалы шпон пиллинг пышағы ұзақ мерзімді пайдалануға жарамды ма, соны бағалау тек оның сыртқы түріне ғана сенбеуі керек. Шпонды пиллингтің нақты өнімділігін де ескеру қажет.
Тұрақты шпон беттері, дәйекті кесу әрекеті, тиісті жиекті ұстау және ақылға қонымды қайрау аралықтары - бұл пышақтың нақты өнімділігін бағалау үшін пайдалы сілтемелер.
Айналмалы шпонды тазарту пышағы ағаш өңдеу өндірісі жүйесіндегі салыстырмалы түрде шағын құрамдас болғанымен, ол ағаш кесу операциясын тікелей орындайды.
Шикізатты іріктеуден кесу мен қалыптауға дейін, термиялық өңдеуден түзетуге дейін, дәлдікпен ұнтақтаудан ең озық өңдеуге дейін және соңында дайын өнімді тексеруге дейін әр кезең пышақтың соңғы өнімділігіне әсер етеді.
Ағаш өңдеуге арналған айналмалы шпонды пиллинг пышағы қаттылық, қаттылық, беріктік, тозуға төзімділік және өңдеу дәлдігі арасында сәйкес тепе-теңдікті орнатуы керек. Сонымен қатар, ол шпон пиллинг машинасының құрылымымен және жұмыс жағдайларымен дұрыс жұмыс істеуі керек.
Ұзақ мерзімді шпон пиллингімен және шпон өндірумен айналысатын компаниялар үшін пышақ күйі тек кесу процесіне ғана емес, сонымен қатар шпон сапасына, машинаның жұмысына және одан кейінгі өндіріс сатыларына әсер етеді.
Shandong ALVA Machinery Group компаниясы ағаш өңдеудің нақты талаптарына назар аударады және айналмалы шпон пиллинг машиналары мен оларға қатысты өнімдерді өндіруге және қолдануға назар аударады. Бақыланатын өндірістік процестер мен сапа менеджменті арқылы компания ағаш өңдеу машиналарын және ағаш өңдеу қолданбаларына қатысты шешімдерді ұсынады.
Айналмалы шпонды тазарту пышағын жасау болатты кескіш жиекке айналдыру процесі болып көрінуі мүмкін, бірақ бұл іс жүзінде материалды келісілген таңдаудың, өндіру технологиясының, машина талаптарының және қолдану тәжірибесінің нәтижесі болып табылады.
Пышақтың мәні оның қаншалықты өткір екендігіне ғана емес, сонымен қатар оның бүкіл жұмыс процесінде тұрақты кесу өнімділігін сақтай алатындығына байланысты анықталады.
Әрбір өндіріс процесін бақылау және өндірістің әрбір бөлшектеріне назар аудару айналмалы шпонды тазарту пышақтарының тұрақты өнімділігі мен ұзақ мерзімділігінің негізін қамтамасыз етеді және Shandong ALVA Machinery Group компаниясының ағаш өңдеу машиналарын өндіруге деген көзқарасының маңызды бөлігі болып қала береді.


