
Просмотров: 0 Автор: Редактор сайта Время публикации: 22 сентября 2026 г. Происхождение: Сайт


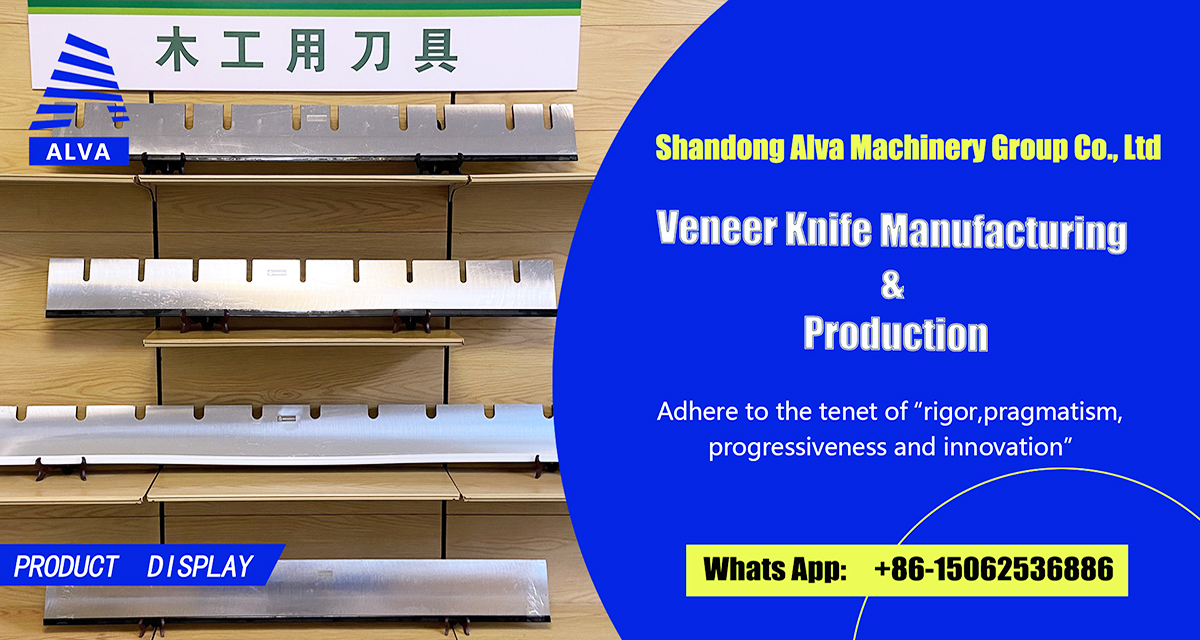
При производстве шпона ротационная машина для лущения шпона выполняет важную задачу по преобразованию обработанных бревен в непрерывные листы шпона. Роторное лезвие для лущения шпона является одним из ключевых режущих компонентов, используемых в этом процессе. Свойства материала, точность обработки, современное состояние, термообработка и монтаж напрямую влияют на процесс лущения и качество шпона.
Для фанеры, шпона, LVL, ламинированной фанеры и других древесных плит качество шпона является важной основой для последующих производственных процессов. Если лезвие недостаточно острое, быстро изнашивается, имеет недостаточную стабильность или имеет отклонения в размерах, это может повлиять на качество поверхности, постоянство толщины и целостность шпона.
Таким образом, квалифицированное вращающееся лезвие для лущения шпона — это не просто кусок стали, который был разрезан и заточен. Он производится с помощью ряда процессов, включая выбор материала, резку, формование, термообработку, выпрямление, прецизионное шлифование, обработку кромок, проверку и упаковку.
Шаньдунская группа машин ALVA занимается производством деревообрабатывающего оборудования и деревообрабатывающего оборудования. При разработке и применении ротационных машин для лущения шпона, линий по производству шпона и сопутствующих компонентов компания уделяет пристальное внимание требованиям, предъявляемым к ножам для лущения шпона. Целью производства лезвий является не просто достижение остроты, а установление подходящего баланса между твердостью, прочностью, ударной вязкостью, износостойкостью и стабильностью размеров, позволяющее лезвию сохранять стабильные режущие характеристики во время непрерывной обработки древесины.
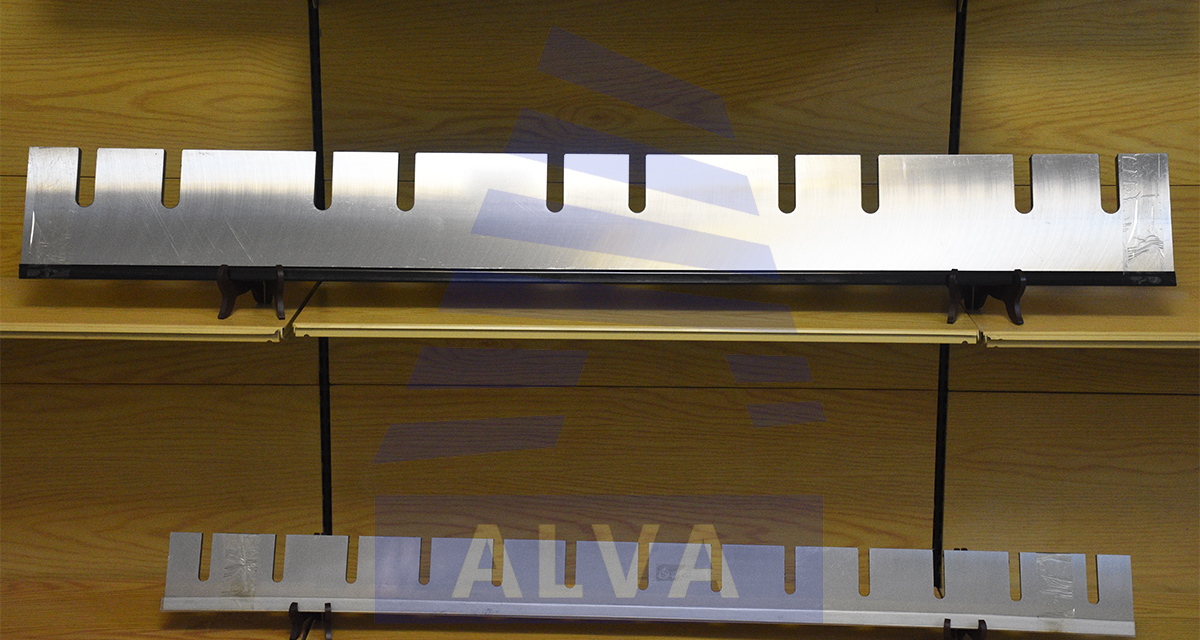
Роторная машина для лущения шпона вращает бревно вокруг определенного центра, в то время как блок ножей движется к бревне и непрерывно режет древесину. Благодаря этому процессу бревно превращается в сплошной шпон. Роторные машины для лущения шпона широко используются для производства шпона для фанеры, LVL и других плитных изделий из древесины.
Во время этого процесса лезвие не является обычным режущим инструментом. Режущая кромка должна постоянно выдерживать сопротивление резанию, создаваемое древесными волокнами, а также справляться с изменениями, вызванными породой древесины, структурой волокон, состоянием влажности, сучками и другими характеристиками натуральной древесины.
Бревна не являются полностью однородными материалами. Различные породы древесины имеют разные структурные характеристики, а твердость может варьироваться в зависимости от участка одного и того же бревна. Также могут присутствовать сучки, остатки коры и другие твердые материалы.
Эти факторы создают различные нагрузки на режущее полотно.
Таким образом, роторное лезвие для лущения шпона должно поддерживать стабильную производительность резки. В нормальных условиях эксплуатации режущая кромка должна непрерывно резать древесные волокна в соответствии с необходимыми условиями обработки, позволяя производить шпон в непрерывном виде.
Состояние лезвия также влияет на последующую обработку. При правильном уходе за режущей кромкой процесс лущения может оставаться относительно стабильным, а поверхность шпона может сохранять стабильное качество. По мере износа режущей кромки сопротивление резанию может увеличиться, а на шпоне могут появиться шероховатые поверхности, волокна, трещины или изменения толщины.
По этой причине использование роторного ножа для лущения шпона напрямую связано не только с процессом резки, но и с качеством производимого шпона.
Основой изготовления лезвий является выбор материала.
Вращающиеся лезвия для лущения шпона работают в условиях непрерывной резки. Следовательно, материал лезвия должен обеспечивать подходящее сочетание твердости, прочности, ударной вязкости и износостойкости.
Если твердость недостаточна, режущая кромка может быстро изнашиваться. Если материал слишком твердый и не обладает достаточной прочностью, режущая кромка может стать более восприимчивой к повреждениям при ударе.
Поэтому выбор материала должен основываться на фактическом применении, включая породу древесины, метод обработки, конструкцию машины и условия эксплуатации.
Соответствующие стандарты на лезвия для лущения шпона охватывают такие аспекты, как конструкция лезвия, технические требования, методы контроля, процедуры приемки и производственные требования. Это отражает тот факт, что лезвия для лущения шпона являются специализированными деревообрабатывающими инструментами с особыми требованиями к производству и качеству.
Перед поступлением в производство сырье должно быть проверено. Состояние материала, структурная последовательность и сопутствующие свойства могут влиять на последующую обработку.
Правильный выбор материала обеспечивает прочную основу для последующего изготовления.
Для профессиональных режущих инструментов сама по себе более высокая твердость не обязательно означает лучшую производительность. Характеристики материала должны соответствовать процессу термообработки и реальным условиям работы. Только благодаря скоординированному контролю материала, термической обработки и механической обработки лезвие может достичь сбалансированной производительности.
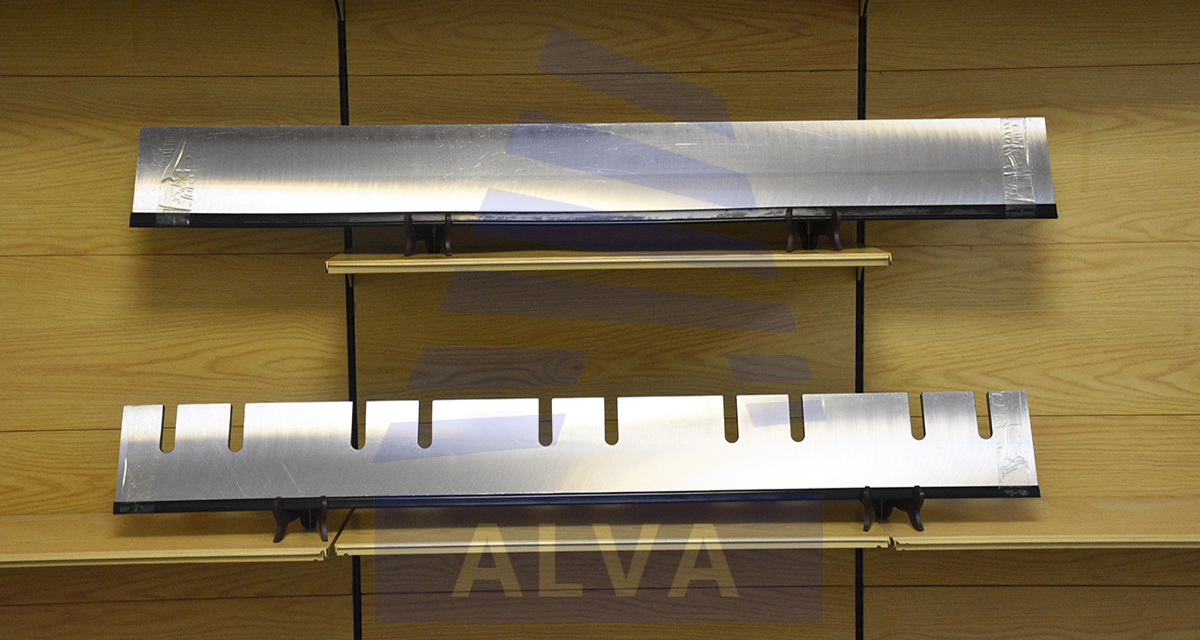
После того, как материал выбран, лезвие переходит на начальную стадию обработки.
Сырье разрезается в соответствии с требуемой конструкцией лезвия и требованиями применения, в результате чего получается заготовка, близкая к требуемым размерам.
Хотя этот процесс кажется простым, он может повлиять на последующую обработку и стабильность размеров. Неправильная резка может привести к деформации или внутреннему напряжению, что усложняет последующую правку и точную обработку.
Таким образом, каждый производственный процесс связан с последующим. Качество одного процесса напрямую влияет на результаты последующих процессов.
С момента поступления материала в производство необходимо контролировать условия его обработки.
После того как заготовка лопатки подготовлена, проводится дальнейшее формование, чтобы приблизить тело лопатки к проектной конструкции. Плоскостность, состояние кромки и габаритные размеры лезвия необходимо контролировать на протяжении всего процесса.
Для длинных полотен для деревообработки особенно важны прямолинейность и стабильность размеров. Во время работы лезвие должно поддерживать правильный контакт и выравнивание с держателем ножа. Если корпус лезвия имеет значительную деформацию, это может повлиять на условия установки, что может повлиять на производительность резки.
Поэтому изготовление лезвия не начинается просто с заточки режущей кромки. Все начинается с установления стабильного корпуса лезвия.
Термическая обработка является одним из важных процессов, влияющих на производительность дисковых ножей для лущения шпона.
Благодаря соответствующему процессу термообработки внутреннюю структуру и механические свойства материала лезвия можно отрегулировать в соответствии с требованиями реальной эксплуатации.
Во время лущения шпона лезвие постоянно контактирует с древесиной и испытывает режущие силы. Если состояние материала не соответствует требованиям, лезвие может подвергнуться чрезмерному износу, деформации режущей кромки или локальному повреждению.
Целью термообработки является установление подходящего баланса между различными свойствами материала.
Производительность лезвия зависит не только от твердости. Во время лущения шпона лезвие подвергается непрерывному резанию, а также может подвергаться периодическим ударам. Следовательно, лезвию необходима достаточная твердость, чтобы противостоять износу, сохраняя при этом достаточную прочность, чтобы снизить риск сколов или повреждений при ненормальных нагрузках.
Профессиональное производство лезвий требует, чтобы параметры термообработки соответствовали типу материала, структуре лезвия и требованиям применения.
После термообработки лезвие необходимо осмотреть. Если произошла деформация, лезвие приступают к процессу правки.
Роторные лезвия для лущения шпона обычно имеют относительно длинную рабочую кромку, поэтому важны прямолинейность и стабильность лезвия.
После термообработки изменения внутренней структуры материала могут вызвать деформацию. Поэтому лезвие необходимо выпрямить в соответствии с его фактическим состоянием.
Выпрямление – это не просто прижатие лезвия к плоскости. Это требует контролируемой регулировки, основанной на фактической деформации лезвия.
Если корпус лезвия согнут или перекручен, соотношение резания между лезвием и бревном может измениться после установки. В процессе работы полотно также может испытывать неравномерную нагрузку, что может повлиять на стабильность производства шпона.
Поэтому процесс правки применяют для восстановления необходимого геометрического состояния тела лопатки.
После выпрямления лезвие дополнительно проверяется на плоскостность, прямолинейность и общее состояние перед прецизионным шлифованием и обработкой кромок.
Это отражает важный принцип профессионального изготовления лезвий: лезвие должно быть не только острым, но и сохранять общую стабильность размеров.
После подготовки материала, термообработки и правки лезвие подвергается прецизионному шлифованию.
Шлифование — один из ключевых процессов, посредством которого формируются режущая кромка и режущие поверхности.
Режущая кромка не просто затачивается до острого кончика. Ему необходимо сформировать соответствующую геометрию резки в соответствии с требованиями лущения шпона. Геометрия режущей кромки, прямолинейность и состояние поверхности могут влиять на производительность резки.
Во время лущения шпона лезвие непрерывно входит в древесину. Если режущая кромка непостоянная, режущее действие на древесные волокна также может различаться.
Профессиональные производители шпона и ротационных ножей для лущения подчеркивают, что выбор сырья, внутренняя термообработка и геометрия режущей кромки, выбранная в соответствии с обрабатываемым материалом, влияют на качество шпона и срок службы лезвия.
Таким образом, прецизионное шлифование требует не только контроля остроты режущей кромки. Он также должен сохранять однородность вдоль рабочей кромки.
Для длинных лезвий режущая кромка должна оставаться стабильной от одного конца до другого.
Это одно из важных отличий профессиональных полотен для деревообработки от обычных режущих компонентов.
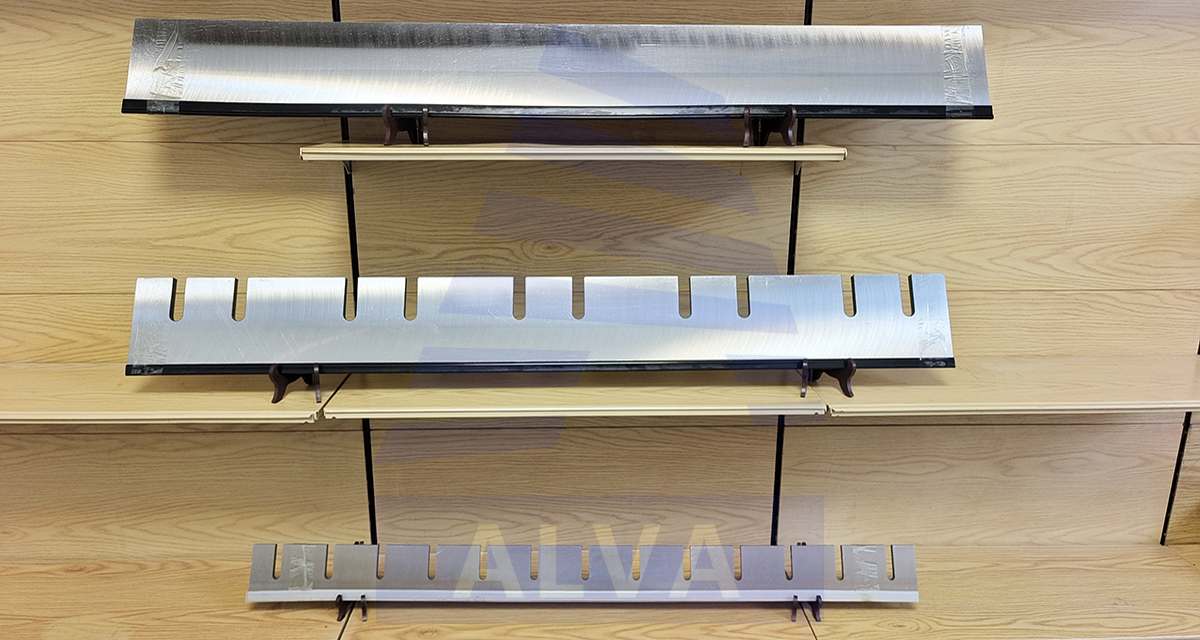
После прецизионного шлифования требуется дополнительная режущая обработка.
Режущая кромка – это рабочая зона, которая непосредственно контактирует с древесиной и является одной из важнейших функциональных частей лезвия.
Стабильная режущая кромка должна поддерживать подходящий баланс между остротой и прочностью кромки.
Чрезмерно острая кромка без достаточной поддержки может быть более подвержена повреждениям при резке более твердой древесины или при локальном ударе. С другой стороны, тупая кромка может увеличить сопротивление резанию и создать дополнительную нагрузку на станок.
Поэтому передовая обработка должна выполняться в соответствии с фактическими требованиями применения.
Конструкция ножа для лущения шпона также должна учитывать относительное движение между лезвием и бревном во время ротационной лущения. Современные станки для лущения шпона используют вместе держатель ножа, прижимные устройства, механизмы подачи и другие системы для поддержания стабильных условий резки.
Поэтому лезвие должно соответствовать конструкции и эксплуатационным требованиям машины.
Только если качество изготовления лезвия согласовано с конструкцией машины, условиями установки и обработки, лезвие может работать так, как задумано.
Роторные лезвия для лущения шпона должны обеспечивать непрерывную резку по всей рабочей ширине.
Если разные участки режущей кромки имеют значительные различия, условия резания могут меняться в процессе работы.
Поэтому режущую кромку необходимо проверять после изготовления.
Проверка может включать прямолинейность режущей кромки, целостность кромки, плоскостность корпуса лезвия и состояние обработки поверхности.
Благодаря проверке производственные дефекты могут быть выявлены и исправлены еще до того, как продукт покинет завод.
Для деревообрабатывающих инструментов проверка — это не просто заключительный этап производства. Это важная часть обеспечения того, чтобы лезвие вступило в эксплуатацию в надлежащем состоянии.
Соответствующие технические стандарты для дисков для лущения шпона также включают методы проверки и процедуры приемки, что демонстрирует важность контроля качества на протяжении всего производственного процесса.
Во время фактического лущения шпона лезвие постоянно подвергается механическим воздействиям.
Волокна древесины имеют направленную структуру, а разные породы имеют разные внутренние характеристики. Во время резки лезвие испытывает нормальное сопротивление резанию, а также может столкнуться с сучками или другими более твердыми участками бревна.
Поэтому роторное лезвие для лущения шпона требует соответствующего сочетания твердости и ударной вязкости.
Твердость в основном связана с устойчивостью лезвия к износу.
При непрерывном резании режущая кромка постепенно изнашивается. Когда износ достигает определенного состояния, производительность резки меняется, и лезвие необходимо заточить или заменить.
Прочность связана со способностью лезвия выдерживать удары и сложные условия нагрузки.
Если материалу не хватает прочности, аномальные удары могут привести к повреждению режущей кромки.
Таким образом, лезвие, предназначенное для лущения деревянного шпона, не должно просто преследовать одно отдельное свойство. Выбор материала, термическая обработка и процессы механической обработки должны работать вместе, чтобы установить соответствующий баланс между твердостью, прочностью и ударной вязкостью.
Ротационная лущение шпона представляет собой непрерывную операцию обработки.
Во время производства лезвие остается в контакте с древесиной в течение длительного времени. Поэтому износостойкость является важным фактором при оценке характеристик лезвия.
Режущая кромка постепенно изнашивается в процессе работы. На скорость износа влияют такие факторы, как порода древесины, ее состояние, метод обработки, состояние машины, точность установки и практика эксплуатации.
Лезвие с соответствующей износостойкостью может сохранять стабильное состояние резки в течение длительного периода времени при нормальных условиях эксплуатации и технического обслуживания, что снижает необходимость частой заточки и замены.
Износостойкость тесно связана с материалом лезвия и термической обработкой.
Благодаря правильному выбору материала и контролю процесса можно повысить устойчивость лезвия к износу, позволяя режущей кромке поддерживать подходящее рабочее состояние во время непрерывной обработки.
Однако все режущие лезвия являются расходными материалами, и их реальный срок службы не может быть определен единым фиксированным значением. Фактическое время работы зависит от породы древесины, условий обработки, настройки станка, практики эксплуатации и технического обслуживания.
Поэтому правильная эксплуатация и своевременная заточка также являются важными факторами сохранения долговечности лезвия.
Конечная цель ротационного ножа для лущения шпона — поддержка производства шпона.
Шпон является важным сырьем для производства фанеры и других плитных изделий из древесины. Состояние поверхности и постоянство толщины могут повлиять на последующие процессы склеивания, укладки, прессования и отделки.
Когда режущая кромка поддерживается в хорошем состоянии, процесс резки древесины может оставаться относительно стабильным.
По мере затупления лезвия увеличивается сопротивление резанию и изменяется взаимодействие между лезвием и волокнами древесины. Продолжительное использование значительно изношенного полотна может привести к появлению шероховатых поверхностей, волокон, разрывов или других дефектов шпона.
Поэтому роторный нож для лущения шпона не следует рассматривать как самостоятельный компонент. Он является частью интегрированного производственного процесса вместе с лущильной машиной, системой подготовки бревен, оборудованием для подачи и оборудованием для последующей обработки шпона.
Стабильное состояние лезвия помогает поддерживать непрерывность процесса лущения шпона.
Выбирая роторное лезвие для лущения шпона, пользователи часто в первую очередь обращают внимание на материал.
На практике материал — это только основа характеристик лезвия.
Даже если используется один и тот же материал, различия в термической обработке, шлифовании и передовой обработке могут привести к различным эксплуатационным характеристикам.
Таким образом, долговечность лезвия является результатом совместной работы нескольких производственных процессов.
Материал обеспечивает основные механические свойства.
Термическая обработка определяет внутреннее состояние материала.
Выпрямление обеспечивает устойчивость корпуса лезвия.
Прецизионное шлифование определяет качество режущих поверхностей.
Передовая обработка устанавливает фактическое состояние резания.
Окончательная проверка подтверждает состояние готового продукта перед использованием.
Эти процессы взаимосвязаны и вместе определяют конечные рабочие характеристики лопатки.
Вот почему Шаньдунская группа машин ALVA придает большое значение контролю процессов при производстве и применении деревообрабатывающего оборудования и связанных с ним компонентов.
Помимо качества полотна, на эффективность лущения шпона могут влиять условия установки.
Во время установки лезвие необходимо отрегулировать в соответствии с конструкцией и эксплуатационными требованиями лущильного станка, чтобы лезвие сохраняло соответствующее соотношение с держателем ножа и бревном.
Если высота установки, угол или условия крепления не подходят, даже хорошо изготовленное лезвие может не работать должным образом.
Поэтому установка отвала требует внимания к конструкции машины и условиям эксплуатации.
Три ключевых фактора можно резюмировать следующим образом:
Во-первых, качество изготовления лезвий.
Во-вторых, точность установки лезвия.
В-третьих, состояние эксплуатации и технического обслуживания машины.
Эти факторы работают вместе, чтобы определить фактическую производительность лезвия.
Роторный диск для лущения шпона является расходным режущим инструментом. Правильное использование может помочь уменьшить ненужный износ.
Перед установкой лезвие следует осмотреть, чтобы убедиться в отсутствии видимых повреждений режущей кромки и чистоте контактных поверхностей между лезвием и держателем ножа.
Затем лезвие следует установить и отрегулировать в соответствии с требованиями машины для очистки, чтобы избежать ненормальной нагрузки.
Во время производства операторы должны следить за состоянием шпона. При изменении качества шпона следует вовремя осмотреть полотно, а не продолжать работу до сильного износа.
Заточка лезвий также требует соответствующих методов обработки.
Неправильная заточка может повлиять на геометрию режущей кромки и состояние лезвия. Поэтому заточку следует выполнять в соответствии с материалом лезвия и фактическими требованиями обработки.
Благодаря правильной эксплуатации, регулярному осмотру и соответствующему техническому обслуживанию можно повысить эффективность использования лезвия.
От куска стали до готового лезвия, готового к лущению шпона, производственный процесс включает в себя несколько этапов.
Выбор материала обеспечивает основу.
Раскрой начинает производственный процесс.
Формирование устанавливает структуру корпуса лезвия.
Термическая обработка корректирует свойства материала.
Выпрямление обеспечивает устойчивость корпуса лезвия.
Точная шлифовка формирует режущие поверхности.
Передовая обработка обеспечивает производительность резки.
Инспекция подтверждает качество продукции.
Упаковка и хранение помогают сохранить состояние продукта перед транспортировкой и использованием.
Ни один отдельный процесс не следует рассматривать независимо.
Качество изготовления полотна в конечном итоге отражается на процессе лущения шпона.
Для деревообрабатывающих компаний устойчивое вращающееся лезвие для лущения шпона может работать вместе с лущильным станком, обеспечивая непрерывную резку и уменьшая проблемы с качеством шпона, вызванные состоянием лезвия.
Хотя полотно является относительно небольшой деталью деревообрабатывающего станка, его роль в производственном процессе значительна.
Различные породы древесины и процессы лущения шпона предъявляют разные требования к режущим лезвиям.
Мягкая и лиственная древесина имеют разные характеристики устойчивости к резанию.
Разные виды имеют разную структуру волокон.
Диаметр бревна, состояние влажности, метод подготовки и требования к окончательному шпону также могут влиять на характеристики полотна.
Поэтому роторные лезвия для лущения шпона следует выбирать в соответствии с фактическим станком и обрабатываемым материалом.
Для компаний, занимающихся долгосрочным производством шпона, также полезно создать систему управления лезвиями, охватывающую использование, заточку, проверку и замену лезвий.
Записывая условия эксплуатации полотна, историю заточки и изменения качества шпона, производители могут лучше понять фактический рабочий цикл полотна.
Такой подход к управлению может помочь уменьшить непредвиденные повреждения и сохранить стабильность производства.
Деревообрабатывающее оборудование – это не просто комбинация отдельных станков.
Роторные машины для лущения шпона, машины для округления бревен, автоматические системы подачи бревен, оборудование для сушки шпона, штабелирующие машины и другое оборудование образуют интегрированную систему обработки древесины.
Роторный нож для лущения шпона занимает важное место между заготовкой бревен и производством шпона.
Каждый этап от подготовки бревна до формирования шпона может повлиять на конечный продукт.
Shandong ALVA Machinery Group фокусируется на требованиях применения деревообрабатывающего оборудования и учитывает стабильность оборудования, эффективность производства и качество обработки при разработке и производстве продукции.
Хотя вращающееся лезвие для лущения шпона является относительно небольшим компонентом, оно непосредственно участвует в процессе резки древесины. Поэтому его производство требует профессионального и систематического подхода.
Являясь поставщиком деревообрабатывающего и деревообрабатывающего оборудования, Shandong ALVA Machinery Group специализируется на скоординированном применении ротационных машин для лущения шпона и связанных с ними компонентов.
Ценность вращающегося лезвия для лущения шпона заключается не только в его остроте. Его цель — обеспечить стабильную основу для резки благодаря соответствующим свойствам материала, современной геометрии, точности обработки и стабильности размеров.
В нормальных условиях работы лезвие непрерывно выполняет резку древесины, его можно затачивать и обслуживать в соответствии с фактическими производственными требованиями.
Для деревообрабатывающих компаний стабильное состояние полотна может помочь уменьшить колебания производства, вызванные проблемами с режущим инструментом, и обеспечить стабильное качество шпона.
Для производителей фанеры стабильный шпон является важной основой для последующих процессов укладки, склеивания и прессования.
Таким образом, выбор подходящего дискового ножа для лущения шпона – это не просто вопрос выбора режущего инструмента. Это также часть настройки всего процесса лущения шпона.
Роторные лезвия для лущения шпона работают под постоянной механической нагрузкой.
Поэтому каждый производственный процесс должен быть связан с конечным применением.
От выбора материала и термообработки до прецизионного шлифования и передовой обработки — на каждом этапе необходимо поддерживать постоянное качество.
Долговечность лезвия не достигается за счет единого производственного процесса. Это определяется совокупным влиянием свойств материала, термической обработки, точности обработки, геометрии режущей кромки и реальных условий эксплуатации.
Пользователи, оценивающие, подходит ли вращающееся лезвие для лущения шпона для длительного использования, не должны полагаться только на его внешний вид. Также следует учитывать фактическую эффективность отслаивания шпона.
Стабильная поверхность шпона, стабильная режущая способность, надлежащее удержание кромки и разумные интервалы заточки — все это полезные ориентиры для оценки фактической производительности полотна.
Хотя вращающееся лезвие для лущения шпона является относительно небольшим компонентом в системе деревообрабатывающего производства, оно непосредственно выполняет операцию резки древесины.
От выбора сырья до резки и формовки, от термообработки до правки, от точного шлифования до ультрасовременной обработки и, наконец, до проверки готовой продукции — каждый этап влияет на конечные характеристики лезвия.
Роторное лезвие для лущения шпона, предназначенное для обработки древесины, должно обеспечивать соответствующий баланс между твердостью, ударной вязкостью, прочностью, износостойкостью и точностью обработки. В то же время необходимо правильно учитывать конструкцию и условия эксплуатации станка для лущения шпона.
Для компаний, занимающихся длительной лущением и производством шпона, состояние полотна влияет не только на процесс раскроя, но и на качество шпона, работу станков и последующие этапы производства.
Shandong ALVA Machinery Group фокусируется на актуальных требованиях к обработке древесины и уделяет внимание производству и применению ротационных машин для лущения шпона и сопутствующей продукции. Благодаря контролируемым производственным процессам и управлению качеством компания предоставляет деревообрабатывающее оборудование и сопутствующие решения для деревообработки.
Изготовление вращающегося лезвия для лущения шпона может показаться процессом превращения стали в режущую кромку, но на самом деле это результат скоординированного выбора материала, технологии производства, требований к станку и опыта применения.
Ценность лезвия определяется не только тем, насколько оно острое, но и тем, может ли оно сохранять стабильную производительность резки на протяжении всего рабочего процесса.
Контроль каждого производственного процесса и внимание к каждой производственной детали обеспечивает основу для стабильной работы и долговечности ротационных ножей для лущения шпона и остается важной частью подхода Shandong ALVA Machinery Group к производству деревообрабатывающего оборудования.


