
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-22 Kaynak: Alan


Ahşap kaplama üretiminde döner kaplama soyma makinesi, işlenmiş kütüklerin sürekli kaplama levhalarına dönüştürülmesi gibi önemli bir görevi yerine getirir. Döner kaplama soyma bıçağı bu süreçte kullanılan önemli kesme bileşenlerinden biridir. Malzeme özellikleri, işleme doğruluğu, son teknoloji durumu, ısıl işlem ve montajı, soyma işlemini ve kaplama kalitesini doğrudan etkiler.
Kontrplak, kaplama, LVL, film yüzlü kontrplak ve diğer ahşap bazlı panel ürünleri için kaplama kalitesi, sonraki üretim süreçleri için önemli bir temel sağlar. Bıçağın keskinliği yoksa, çabuk aşınıyorsa, stabilitesi yetersizse veya boyutsal sapmalar varsa kaplamanın yüzey kalitesi, kalınlık tutarlılığı ve devamlılığı etkilenebilir.
Bu nedenle nitelikli bir döner kaplama soyma bıçağı basit bir şekilde kesilip bilenmiş bir çelik parçası değildir. Malzeme seçimi, kesme, şekillendirme, ısıl işlem, doğrultma, hassas taşlama, kenar işleme, muayene ve paketleme gibi bir dizi işlemden geçerek üretilir.
Shandong ALVA Machinery Group, ağaç işleme makineleri ve ahşap işleme ekipmanları alanında faaliyet göstermektedir. Döner kaplama soyma makinelerinin, kaplama üretim hatlarının ve ilgili bileşenlerin geliştirilmesinde ve uygulanmasında şirket, kaplama soyma bıçaklarının gereksinimlerine büyük önem vermektedir. Bıçak imalatının amacı sadece keskinlik elde etmek değil, aynı zamanda sertlik, mukavemet, tokluk, aşınma direnci ve boyutsal stabilite arasında uygun bir denge kurarak bıçağın sürekli ahşap işleme sırasında istikrarlı kesme performansını korumasına olanak sağlamaktır.
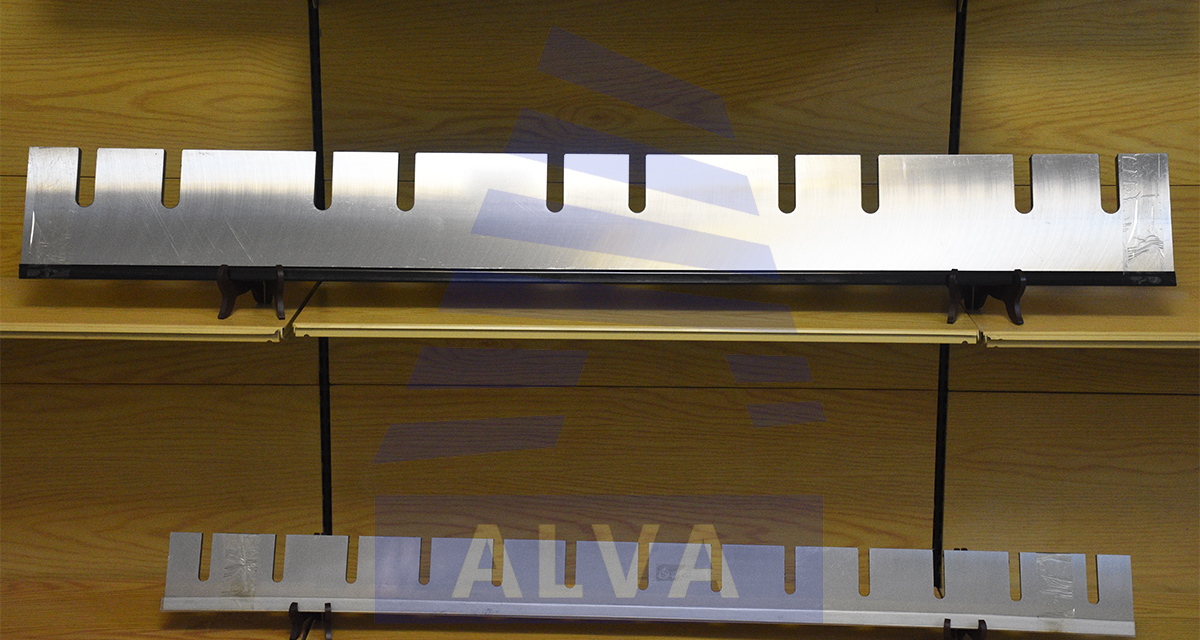
Döner kaplama soyma makinesi, bir kütüğü belirli bir merkez etrafında döndürürken, bıçak düzeneği kütüğe doğru hareket eder ve ahşabı sürekli olarak keser. Bu işlem sayesinde kütük sürekli kaplamaya dönüştürülür. Döner kaplama soyma makineleri, kontrplak, LVL ve diğer ahşap bazlı panel ürünlerine yönelik kaplama üretmek için yaygın olarak kullanılmaktadır.
Bu işlem sırasında bıçak sıradan bir kesici alet değildir. Kesici kenar, ahşap liflerinin oluşturduğu kesme direncine sürekli olarak dayanmalı ve aynı zamanda ahşap türü, damar yapısı, nem durumu, budaklar ve doğal ahşabın diğer özelliklerinden kaynaklanan değişikliklerle de başa çıkmalıdır.
Kütükler tamamen tekdüze malzemeler değildir. Farklı ağaç türlerinin farklı yapısal özellikleri vardır ve sertlik aynı kütüğün farklı alanları arasında farklılık gösterebilir. Budaklar, ağaç kabuğu kalıntıları ve diğer sert malzemeler de mevcut olabilir.
Bu faktörler kesici bıçak üzerinde farklı yükler oluşturur.
Bu nedenle, döner kaplama soyma bıçağının istikrarlı kesme performansını koruması gerekir. Normal çalışma şartlarında kesici kenarın ağaç liflerini gerekli işleme şartlarına göre sürekli kesmesi, kaplamanın sürekli formda üretilmesine olanak sağlaması gerekir.
Bıçağın durumu aynı zamanda sonraki işlemleri de etkiler. Kesici kenar uygun şekilde muhafaza edildiğinde, soyma işlemi nispeten stabil kalabilir ve kaplama yüzeyi tutarlı kaliteyi koruyabilir. Kesici kenar aşındıkça kesme direnci artabilir ve kaplamada pürüzlü yüzeyler, lifler, çatlaklar veya kalınlık farklılıkları oluşabilir.
Bu nedenle döner kaplama soyma bıçağı sadece kesme işlemiyle değil aynı zamanda üretilen kaplamanın kalitesiyle de doğrudan ilgilidir.
Bıçak imalatının temeli malzeme seçimidir.
Döner kaplama soyma bıçakları sürekli kesme koşulları altında çalışır. Bu nedenle bıçak malzemesinin sertlik, mukavemet, tokluk ve aşınma direncinin uygun bir kombinasyonunu sağlaması gerekir.
Sertlik yetersizse kesici kenar çabuk aşınabilir. Malzeme yeterli tokluğa sahip olmadan aşırı derecede sertse, kesici kenar darbeye maruz kaldığında hasara karşı daha duyarlı hale gelebilir.
Bu nedenle malzeme seçimi, ahşap türü, işleme yöntemi, makine yapısı ve çalışma koşulları dahil olmak üzere fiili uygulamaya dayanmalıdır.
Döner kaplama soyma bıçaklarına ilişkin ilgili standartlar, bıçak yapısı, teknik gereksinimler, muayene yöntemleri, kabul prosedürleri ve üretim gereksinimleri gibi hususları kapsar. Bu, kaplama soyma bıçaklarının özel üretim ve kalite gereksinimleri olan özel ahşap işleme aletleri olduğu gerçeğini yansıtmaktadır.
Üretime girmeden önce hammaddelerin kontrol edilmesi gerekir. Malzeme durumu, yapısal tutarlılık ve ilgili özelliklerin tümü sonraki işlemleri etkileyebilir.
Doğru malzeme seçimi sonraki üretim için sağlam bir temel sağlar.
Profesyonel kesici takımlar için daha yüksek sertlik tek başına daha iyi performans anlamına gelmez. Malzeme özelliklerinin ısıl işlem süreci ve gerçek çalışma koşullarıyla uyumlu olması gerekir. Bir bıçağın dengeli performansa ulaşması ancak malzemenin, ısıl işlemin ve işlemenin koordineli kontrolü yoluyla mümkündür.
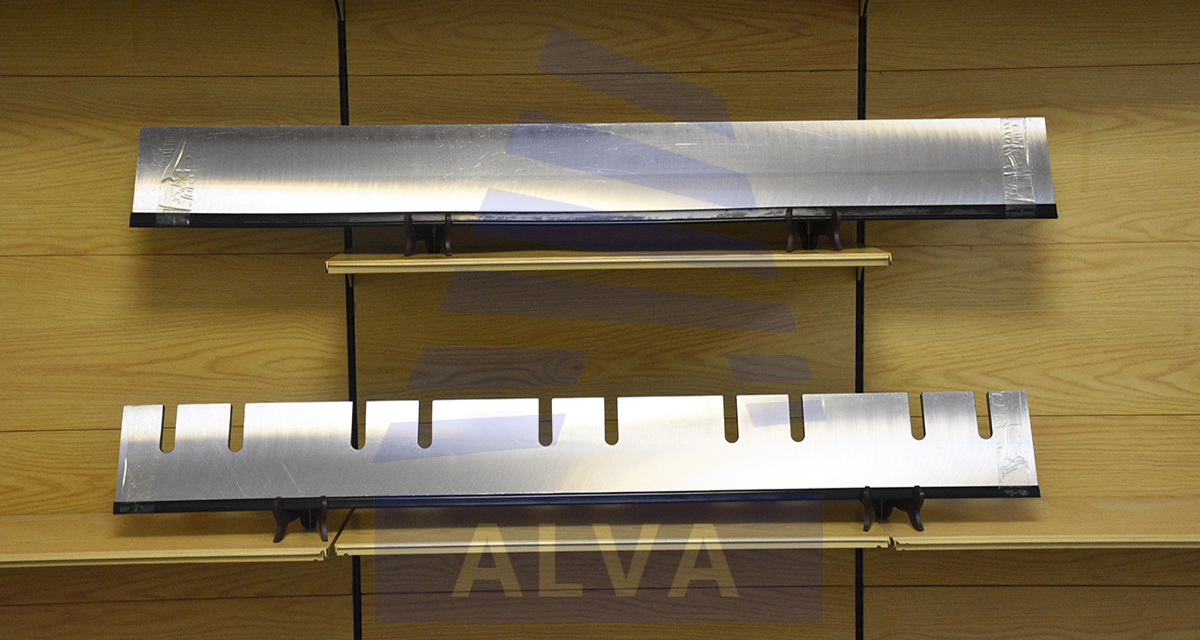
Malzeme seçildikten sonra bıçak ilk işleme aşamasına girer.
Hammadde, gerekli bıçak yapısına ve uygulama gereksinimlerine göre kesilerek gerekli boyutlara yakın bir işlenmemiş parça üretilir.
Bu süreç basit gibi görünse de sonraki işlemeyi ve boyutsal kararlılığı etkileyebilir. Uygun olmayan kesme, deformasyona veya iç gerilime yol açarak daha sonraki düzeltme ve hassas işlemenin zorluğunu artırabilir.
Bu nedenle her üretim süreci bir sonrakiyle bağlantılıdır. Bir sürecin kalitesi, sonraki süreçlerin sonuçlarını doğrudan etkiler.
Malzemenin üretime girdiği andan itibaren işlenme durumunun kontrol edilmesi gerekmektedir.
Bıçak ham parçası hazırlandıktan sonra bıçak gövdesini tasarlanan yapısına yaklaştırmak için ilave şekillendirme gerçekleştirilir. Bıçağın düzlüğü, kenar durumu ve genel boyutlarının süreç boyunca kontrol edilmesi gerekir.
Uzun ağaç işleme bıçakları için düzlük ve boyutsal stabilite özellikle önemlidir. Çalışma sırasında bıçağın bıçak tutucuyla doğru teması ve hizalamayı koruması gerekir. Bıçak gövdesinde önemli bir deformasyon varsa kurulum koşulları etkilenebilir ve bu da kesme performansını etkileyebilir.
Bu nedenle bıçak imalatı sadece kesici kenarın keskinleştirilmesiyle başlamaz. Kararlı bir bıçak gövdesi oluşturarak başlar.
Isıl işlem, döner kaplama soyma bıçaklarının performansını etkileyen önemli işlemlerden biridir.
Uygun bir ısıl işlem prosesi yoluyla, bıçak malzemesinin iç yapısı ve mekanik özellikleri, fiili operasyonun gereksinimlerini karşılayacak şekilde ayarlanabilir.
Döner kaplama soyma sırasında bıçak sürekli olarak ahşapla temas eder ve kesme kuvvetlerine maruz kalır. Malzemenin durumu uygun değilse bıçakta aşırı aşınma, kesici kenarda deformasyon veya lokal hasar meydana gelebilir.
Isıl işlemin amacı malzemenin farklı özellikleri arasında uygun bir denge kurmaktır.
Bıçak performansı yalnızca sertliğe bağlı değildir. Kaplama soyma sırasında bıçak sürekli olarak kesilir ve ayrıca aralıklı darbelerle de karşılaşabilir. Bu nedenle bıçağın, anormal yükler altında ufalanma veya hasar riskini azaltmak için yeterli tokluğu korurken aşınmaya direnmek için yeterli sertliğe ihtiyacı vardır.
Profesyonel bıçak üretimi, ısıl işlem parametrelerinin malzeme türü, bıçak yapısı ve uygulama gereksinimleriyle uyumlu olmasını gerektirir.
Isıl işlemden sonra bıçağın kontrol edilmesi gerekir. Eğer deformasyon meydana gelirse bıçak düzeltme işlemine geçer.
Döner kaplama soyma bıçakları genellikle nispeten uzun bir çalışma kenarına sahiptir, bu da bıçağın düzlüğünü ve stabilitesini önemli kılar.
Isıl işlem sonrasında malzemenin iç yapısında meydana gelen değişiklikler deformasyona neden olabilir. Bu nedenle bıçağın gerçek durumuna göre düzeltilmesi gerekir.
Düzleştirme yalnızca bıçağın düz bir şekilde bastırılması meselesi değildir. Bıçağın gerçek deformasyonuna bağlı olarak kontrollü ayarlama gerektirir.
Bıçak gövdesi bükülmüş veya bükülmüşse, bıçak ile kütük arasındaki kesme ilişkisi kurulumdan sonra değişebilir. Çalışma sırasında bıçak, kaplama üretiminin stabilitesini etkileyebilecek dengesiz yüklemelerle de karşılaşabilir.
Bu nedenle, bıçak gövdesinin gerekli geometrik durumunu yeniden sağlamak için düzeltme işlemi kullanılır.
Düzleştirmeden sonra bıçak, hassas taşlama ve kenar işlemeye geçmeden önce düzlük, düzlük ve genel durum açısından daha ayrıntılı olarak incelenir.
Bu, profesyonel bıçak imalatının önemli bir ilkesini yansıtır: Bir bıçağın yalnızca keskin olması yetmez, aynı zamanda genel boyutsal kararlılığı da koruması gerekir.
Malzeme hazırlama, ısıl işlem ve doğrultma işlemlerinin ardından bıçak hassas taşlama işlemine girer.
Taşlama, kesici kenarın ve kesici yüzeylerin oluşturulduğu temel işlemlerden biridir.
Kesici kenar yalnızca keskin bir noktaya kadar taşlanmaz. Kaplama soyma gereksinimlerine göre uygun bir kesme geometrisi oluşturması gerekir. Son teknoloji geometri, düzlük ve yüzey durumunun tümü kesme performansını etkileyebilir.
Kaplama soyma sırasında bıçak sürekli olarak ahşabın içine girer. Kesici kenar tutarsızsa ahşap lifleri üzerindeki kesme etkisi de farklılık gösterebilir.
Kaplama ve döner soyma bıçaklarının profesyonel üreticileri, ham madde seçiminin, dahili ısıl işlemin ve işlenen malzemeye göre seçilen son teknoloji geometrinin kaplama kalitesini ve bıçağın hizmet ömrünü etkilediğini vurgulamaktadır.
Bu nedenle hassas taşlamanın son teknoloji keskinlikten daha fazlasını kontrol etmesi gerekir. Ayrıca çalışma kenarı boyunca tutarlılığı da korumalıdır.
Uzun bıçaklarda kesici kenarın bir uçtan diğer uca sabit kalması gerekir.
Bu, profesyonel ağaç işleme bıçakları ile sıradan kesme bileşenleri arasındaki önemli farklardan biridir.
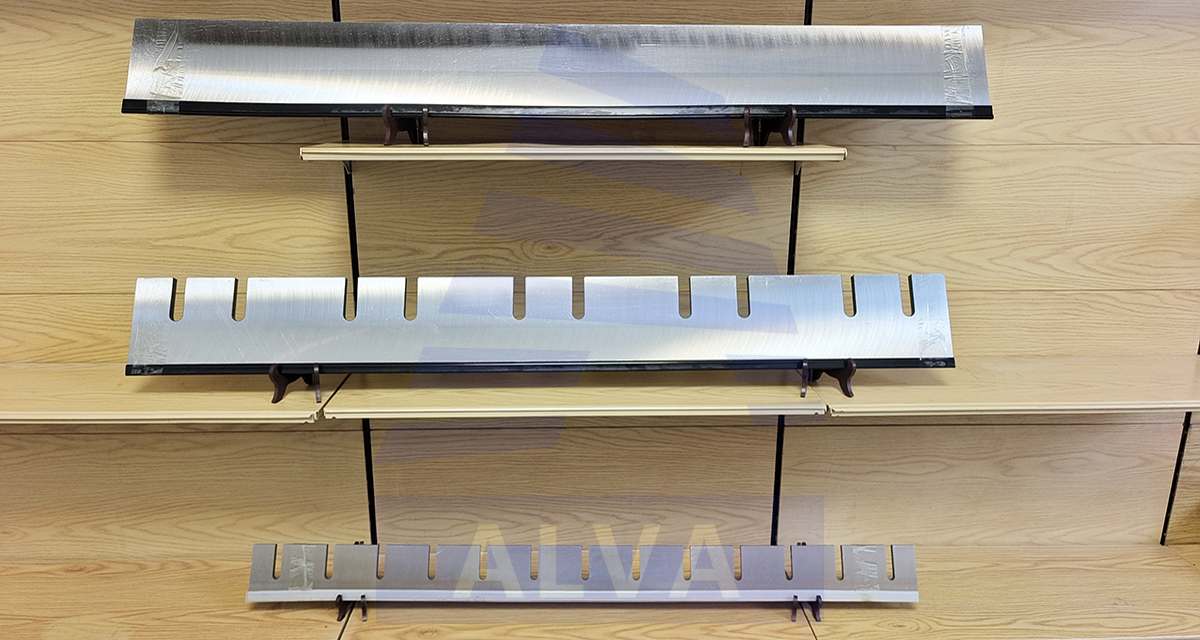
Hassas taşlamanın ardından ilave ileri düzey işlemler gerekir.
Kesici kenar, ahşapla doğrudan temas eden çalışma alanıdır ve bıçağın en önemli fonksiyonel parçalarından biridir.
Stabil bir kesici kenarın, keskinlik ile kenar kuvveti arasında uygun bir dengeyi koruması gerekir.
Yeterli desteğe sahip olmayan aşırı derecede keskin bir kenar, daha sert ahşabı keserken veya lokal darbeyle karşılaştığınızda hasara daha duyarlı olabilir. Öte yandan küt bir kenar kesme direncini artırabilir ve makineye ek yük getirebilir.
Bu nedenle, son teknoloji işlemenin gerçek uygulama gereksinimlerine göre gerçekleştirilmesi gerekir.
Kaplama soyma bıçağının tasarımında, döner soyma sırasında bıçak ile kütük arasındaki göreceli hareket de dikkate alınmalıdır. Modern kaplama soyma makineleri, stabil kesme koşullarını korumak için bıçak tutucuyu, basınç cihazlarını, besleme mekanizmalarını ve diğer sistemleri bir arada kullanır.
Bu nedenle bıçağın makinenin yapısına ve çalışma gereksinimlerine uygun olması gerekir.
Yalnızca bıçak üretim kalitesi makine yapısı, kurulum ve işleme koşullarıyla koordine edildiğinde bıçak amaçlandığı gibi performans gösterebilir.
Döner kaplama soyma bıçaklarının çalışma genişliği boyunca sürekli kesmeyi sürdürmesi gerekir.
Kesici kenarın farklı bölümlerinde önemli farklılıklar varsa kesme koşulu çalışma sırasında değişebilir.
Bu nedenle imalat sonrasında kesici kenarın kontrol edilmesi gerekmektedir.
Muayene, kesici kenarın düzlüğünü, kenar bütünlüğünü, bıçak gövdesinin düzlüğünü ve yüzey işleme durumunu içerebilir.
Denetim yoluyla üretim hataları, ürün fabrikadan çıkmadan önce belirlenebilir ve düzeltilebilir.
Ağaç işleme aletleri için denetim, yalnızca üretimin son adımı değildir. Bıçağın fiili hizmete uygun bir durumda girmesini sağlamanın önemli bir parçasıdır.
Döner kaplama soyma bıçaklarına yönelik ilgili teknik standartlar aynı zamanda muayene yöntemlerini ve kabul prosedürlerini de içermekte olup, üretim süreci boyunca kalite kontrolün önemini ortaya koymaktadır.
Gerçek kaplama soyulması sırasında bıçak sürekli olarak mekanik kuvvetlere maruz kalır.
Ağaç lifleri yönlü bir yapıya sahiptir ve farklı türler farklı iç özelliklere sahiptir. Kesme sırasında bıçak normal kesme direncine sahiptir ve aynı zamanda budaklarla veya kütüğün diğer sert alanlarıyla da karşılaşabilir.
Bu nedenle, döner kaplama soyma bıçağının uygun bir sertlik ve tokluk kombinasyonuna ihtiyacı vardır.
Sertlik esas olarak bıçağın aşınmaya karşı direnciyle ilgilidir.
Sürekli kesme sırasında kesici kenar yavaş yavaş aşınır. Aşınma belirli bir duruma ulaştığında kesme performansı değişir ve bıçağın bilenmesi veya değiştirilmesi gerekir.
Dayanıklılık, bıçağın darbeye ve karmaşık yükleme koşullarına dayanma yeteneği ile ilgilidir.
Malzeme yeterli dayanıklılığa sahip değilse, anormal darbeler son teknoloji hasara neden olabilir.
Bu nedenle, ahşap kaplama soyma için tasarlanmış bir bıçağın yalnızca tek bir özelliği hedeflememesi gerekir. Malzeme seçimi, ısıl işlem ve işleme süreçlerinin sertlik, mukavemet ve tokluk arasında uygun bir denge kurmak için birlikte çalışması gerekir.
Döner kaplama soyulması sürekli bir işlem işlemidir.
Üretim sırasında bıçak uzun süre ahşapla temas halinde kalır. Bu nedenle, bıçak performansını değerlendirirken aşınma direnci önemli bir husustur.
Kesici kenar çalışma sırasında yavaş yavaş aşınır. Aşınma oranı ağaç türü, ahşabın durumu, işleme yöntemi, makinenin durumu, kurulum doğruluğu ve çalışma uygulamaları gibi faktörlerden etkilenir.
Uygun aşınma direncine sahip bir bıçak, normal çalışma ve bakım koşulları altında uzun bir süre boyunca stabil kesme koşullarını koruyabilir ve sık sık bileme ve değiştirme ihtiyacını azaltabilir.
Aşınma direnci bıçak malzemesi ve ısıl işlemle yakından ilgilidir.
Uygun malzeme seçimi ve proses kontrolü yoluyla bıçağın aşınmaya karşı direnci geliştirilebilir ve kesici kenarın sürekli işleme sırasında uygun bir çalışma koşulunu korumasına olanak sağlanır.
Ancak tüm kesici bıçaklar sarf malzemeleridir ve gerçek hizmet ömürleri tek bir sabit değerle tanımlanamaz. Gerçek çalışma süresi ağaç türüne, işleme koşullarına, makine ayarlarına, çalıştırma uygulamalarına ve bakıma bağlıdır.
Bu nedenle, doğru çalıştırma ve zamanında bileme, bıçağın dayanıklılığının korunmasında da önemli faktörlerdir.
Döner kaplama soyma bıçağının nihai amacı kaplama üretimini desteklemektir.
Kaplama, kontrplak ve diğer ahşap esaslı panel ürünler için önemli bir hammaddedir. Yüzey durumu ve kalınlık tutarlılığı daha sonraki yapıştırma, yerleştirme, presleme ve bitirme işlemlerini etkileyebilir.
Kesici kenar iyi durumda tutulduğunda ahşap kesme işlemi nispeten stabil kalabilir.
Bıçak donuklaştıkça kesme direnci artar ve bıçak ile ağaç lifleri arasındaki etkileşim değişir. Önemli ölçüde aşınmış bir bıçağın sürekli kullanımı pürüzlü yüzeylere, liflere, yırtılmaya veya diğer kaplama kusurlarına neden olabilir.
Bu nedenle döner kaplama soyma bıçağı bağımsız bir bileşen olarak düşünülmemelidir. Soyma makinesi, kütük hazırlama sistemi, besleme ekipmanı ve ardından gelen kaplama işleme ekipmanıyla birlikte entegre bir üretim sürecinin bir parçasını oluşturur.
Stabil bir bıçak durumu, kaplama soyma işleminde sürekliliğin korunmasına yardımcı olur.
Döner kaplama soyma bıçağı seçerken kullanıcılar genellikle öncelikle malzemeye odaklanır.
Uygulamada malzeme, bıçak performansının yalnızca temelidir.
Aynı malzeme kullanıldığında bile ısıl işlem, taşlama ve son teknoloji işlemlerdeki farklılıklar farklı performans özelliklerine neden olabilir.
Bu nedenle bıçağın dayanıklılığı birden fazla üretim sürecinin birlikte çalışmasının sonucudur.
Malzeme temel mekanik özellikleri sağlar.
Isıl işlem malzemenin iç durumunu belirler.
Doğrultma bıçak gövdesi stabilitesini sağlar.
Hassas taşlama, kesme yüzeylerinin kalitesini belirler.
Son teknoloji işleme, gerçek kesme koşullarını oluşturur.
Son inceleme, kullanımdan önce bitmiş ürünün durumunu doğrular.
Bu süreçler birbirine bağlıdır ve birlikte bıçağın nihai çalışma performansını belirler.
Bu nedenle Shandong ALVA Machinery Group, ağaç işleme makineleri ve ilgili bileşenlerin imalatında ve uygulamasında proses kontrolüne önem vermektedir.
Bıçak kalitesinin yanı sıra kurulum koşulu da kaplama soyma performansını etkileyebilir.
Kurulum sırasında bıçağın, bıçak tutucusu ve kütük ile uygun bir ilişkiyi sürdürmesi için soyma makinesinin yapısına ve çalışma gereksinimlerine göre ayarlanması gerekir.
Kurulum yüksekliği, açısı veya sabitleme koşulu uygun değilse, iyi üretilmiş bir bıçak bile istenildiği gibi performans göstermeyebilir.
Bu nedenle bıçak montajı makine yapısına ve çalışma koşullarına dikkat etmeyi gerektirir.
Üç temel faktör şu şekilde özetlenebilir:
Öncelikle bıçak imalat kalitesi.
İkincisi, bıçak kurulum doğruluğu.
Üçüncüsü, makinenin çalışma ve bakım durumu.
Bu faktörler bıçağın gerçek performansını belirlemek için birlikte çalışır.
Döner kaplama soyma bıçağı, sarf malzemesi bir kesme aletidir. Doğru kullanım gereksiz aşınmayı azaltmaya yardımcı olabilir.
Kurulumdan önce, kesici kenarda belirgin bir hasar olmadığından ve bıçak ile bıçak tutucusu arasındaki temas yüzeylerinin temiz olduğundan emin olmak için bıçak kontrol edilmelidir.
Daha sonra bıçak, anormal yüklemeyi önlemek için soyma makinesinin gereksinimlerine göre takılmalı ve ayarlanmalıdır.
Üretim sırasında operatörler kaplamanın durumunu izlemelidir. Kaplama kalitesi değişirse, ciddi aşınma oluşana kadar çalışmaya devam etmek yerine bıçağın zamanında kontrol edilmesi gerekir.
Bıçak bileme işlemi aynı zamanda uygun işleme yöntemlerini de gerektirir.
Uygun olmayan bileme, kesme kenarı geometrisini ve bıçağın durumunu etkileyebilir. Bu nedenle bileme işlemi bıçak malzemesine ve gerçek işleme gereksinimlerine göre yapılmalıdır.
Doğru çalıştırma, düzenli inceleme ve uygun bakım sayesinde bıçağın etkili kullanımı iyileştirilebilir.
Bir çelik parçasından kaplama soyulmaya hazır bitmiş bir bıçağa kadar üretim süreci birçok aşamadan oluşur.
Malzeme seçimi temeli sağlar.
Kesim, imalat sürecini başlatır.
Şekillendirme bıçak gövdesi yapısını oluşturur.
Isıl işlem malzeme özelliklerini ayarlar.
Doğrultma bıçak gövdesi stabilitesini sağlar.
Hassas taşlama kesme yüzeylerini oluşturur.
Son teknoloji işleme, kesme performansını oluşturur.
Denetim ürün kalitesini doğrular.
Paketleme ve depolama, taşıma ve kullanım öncesinde ürünün durumunun korunmasına yardımcı olur.
Hiçbir süreç bağımsız olarak değerlendirilmemelidir.
Bıçağın üretim kalitesi sonuçta kaplama soyma işlemine yansır.
Ahşap işleme şirketleri için, istikrarlı bir döner kaplama soyma bıçağı, sürekli kesmeyi sürdürmek ve bıçağın durumundan kaynaklanan kaplama kalitesi sorunlarını azaltmak için soyma makinesiyle birlikte çalışabilir.
Bıçak, bir ağaç işleme makinesinin nispeten küçük bir bileşeni olmasına rağmen, üretim sürecindeki rolü önemlidir.
Farklı ahşap türleri ve kaplama soyma işlemlerinin kesme bıçaklarına yönelik farklı gereksinimleri vardır.
Yumuşak ahşap ve sert ahşap farklı kesilme direnci özelliklerine sahiptir.
Farklı türlerin farklı lif yapıları vardır.
Kütük çapı, nem durumu, hazırlama yöntemi ve son kaplama gereksinimleri de bıçak performansını etkileyebilir.
Bu nedenle, döner kaplama soyma bıçakları, gerçek makine ve işleme malzemesine göre seçilmelidir.
Uzun vadeli kaplama üretimi yapan firmalar için bıçak kullanımı, bileme, muayene ve değiştirmeyi kapsayan bir bıçak yönetim sisteminin kurulması da faydalıdır.
Üreticiler bıçağın çalışma koşullarını, bileme geçmişini ve kaplama kalitesindeki değişiklikleri kaydederek bıçağın gerçek çalışma döngüsünü daha iyi anlayabilir.
Bu yönetim yaklaşımı, beklenmeyen son teknoloji hasarların azaltılmasına ve üretim istikrarının korunmasına yardımcı olabilir.
Ağaç işleme makineleri yalnızca bireysel makinelerin birleşimi değildir.
Döner kaplama soyma makineleri, kütük yuvarlama makineleri, otomatik kütük besleme sistemleri, kaplama kurutma ekipmanı, istifleme makineleri ve diğer ekipmanlar entegre bir ahşap işleme sistemi oluşturur.
Döner kaplama soyma bıçağı, kütük hazırlama ve kaplama üretimi arasında önemli bir konuma sahiptir.
Kütük hazırlığından kaplama oluşumuna kadar her aşama nihai ürünü etkileyebilir.
Shandong ALVA Machinery Group, ahşap işleme ekipmanlarının uygulama gereksinimlerine odaklanır ve ürün geliştirme ve üretim sırasında makine stabilitesini, üretim verimliliğini ve işleme kalitesini dikkate alır.
Döner kaplama soyma bıçağı nispeten küçük bir bileşen olmasına rağmen, ahşap kesme işlemine doğrudan katılır. Bu nedenle üretimi profesyonel ve sistematik bir yaklaşım gerektirir.
Ağaç işleme makineleri ve ahşap işleme ekipmanları tedarikçisi olarak Shandong ALVA Machinery Group, döner kaplama soyma makineleri ve ilgili bileşenlerinin koordineli uygulamasına odaklanmaktadır.
Döner kaplama soyma bıçağının değeri sadece keskinliği değildir. Amacı, uygun malzeme özellikleri, son teknoloji geometri, işleme doğruluğu ve boyutsal stabilite yoluyla istikrarlı bir kesme temeli sağlamaktır.
Normal çalışma koşullarında bıçak sürekli olarak ağaç kesme işlemi gerçekleştirir ve gerçek üretim gereksinimlerine göre keskinleştirilebilir ve bakımı yapılabilir.
Ahşap işleme şirketleri için stabil bir bıçak durumu, kesici takım sorunlarından kaynaklanan üretim dalgalanmalarının azaltılmasına yardımcı olabilir ve tutarlı kaplama kalitesini destekleyebilir.
Kontrplak üreticileri için stabil kaplama, daha sonraki yerleştirme, yapıştırma ve presleme işlemleri için önemli bir temel sağlar.
Bu nedenle, uygun bir döner kaplama soyma bıçağının seçilmesi, yalnızca bir kesme aletinin seçilmesi meselesi değildir. Ayrıca kaplama soyma işleminin tamamının yapılandırılmasının bir parçasıdır.
Döner kaplama soyma bıçakları sürekli mekanik yükleme altında çalışır.
Bu nedenle her üretim sürecinin nihai uygulamayla bağlantılı olması gerekir.
Malzeme seçimi ve ısıl işlemden hassas taşlama ve son teknoloji işlemeye kadar her adımda tutarlı kalitenin korunması gerekir.
Bıçak dayanıklılığı tek bir üretim süreciyle sağlanmaz. Malzeme özelliklerinin, ısıl işlemin, işleme doğruluğunun, son teknoloji geometrinin ve gerçek çalışma koşullarının birleşik etkileriyle belirlenir.
Kullanıcılar için, bir döner kaplama soyma bıçağının uzun süreli kullanıma uygun olup olmadığının değerlendirilmesi yalnızca görünümüne bağlı olmamalıdır. Gerçek kaplama soyma performansı da dikkate alınmalıdır.
Stabil kaplama yüzeyleri, tutarlı kesme davranışı, uygun kenar tutma ve makul bileme aralıkları, gerçek bıçak performansını değerlendirmek için yararlı referanslardır.
Döner kaplama soyma bıçağı, ahşap işleme üretim sistemi içinde nispeten küçük bir bileşen olmasına rağmen, doğrudan ahşap kesme işlemini gerçekleştirir.
Hammadde seçiminden kesme ve şekillendirmeye, ısıl işlemden düzeltmeye, hassas taşlamadan ileri işlemeye ve son olarak bitmiş ürün kontrolüne kadar her aşama bıçağın nihai performansını etkiler.
Ahşap işleme için tasarlanan döner kaplama soyma bıçağının sertlik, tokluk, dayanıklılık, aşınma direnci ve işleme doğruluğu arasında uygun bir denge kurması gerekir. Aynı zamanda kaplama soyma makinasının yapısı ve çalışma şartlarına uygun çalışması gerekmektedir.
Uzun süreli kaplama soyma ve kaplama üretimi yapan firmalar için bıçağın durumu sadece kesme işlemini değil aynı zamanda kaplama kalitesini, makinenin çalışmasını ve sonraki üretim aşamalarını da etkiler.
Shandong ALVA Machinery Group, gerçek ahşap işleme gereksinimlerine odaklanmakta ve döner kaplama soyma makineleri ve ilgili ürünlerin üretimi ve uygulamasına önem vermektedir. Kontrollü üretim süreçleri ve kalite yönetimi sayesinde şirket, ahşap işleme uygulamaları için ahşap işleme makineleri ve ilgili çözümler sunmaktadır.
Döner kaplama soyma bıçağının imalatı, çeliği kesici kenara dönüştürme süreci gibi görünebilir, ancak aslında koordineli malzeme seçimi, üretim teknolojisi, makine gereksinimleri ve uygulama deneyiminin sonucudur.
Bir bıçağın değeri yalnızca ne kadar keskin olduğuna göre değil, aynı zamanda çalışma süreci boyunca istikrarlı kesme performansını koruyup koruyamayacağına göre de belirlenir.
Her üretim sürecini kontrol etmek ve her üretim detayına dikkat etmek, döner kaplama soyma bıçaklarının istikrarlı performansı ve dayanıklılığı için temel sağlar ve Shandong ALVA Machinery Group'un ağaç işleme makineleri imalatına yaklaşımının önemli bir parçası olmaya devam etmektedir.


