

|


| تعداد: | |
|---|---|

 |
معرفی محصول |
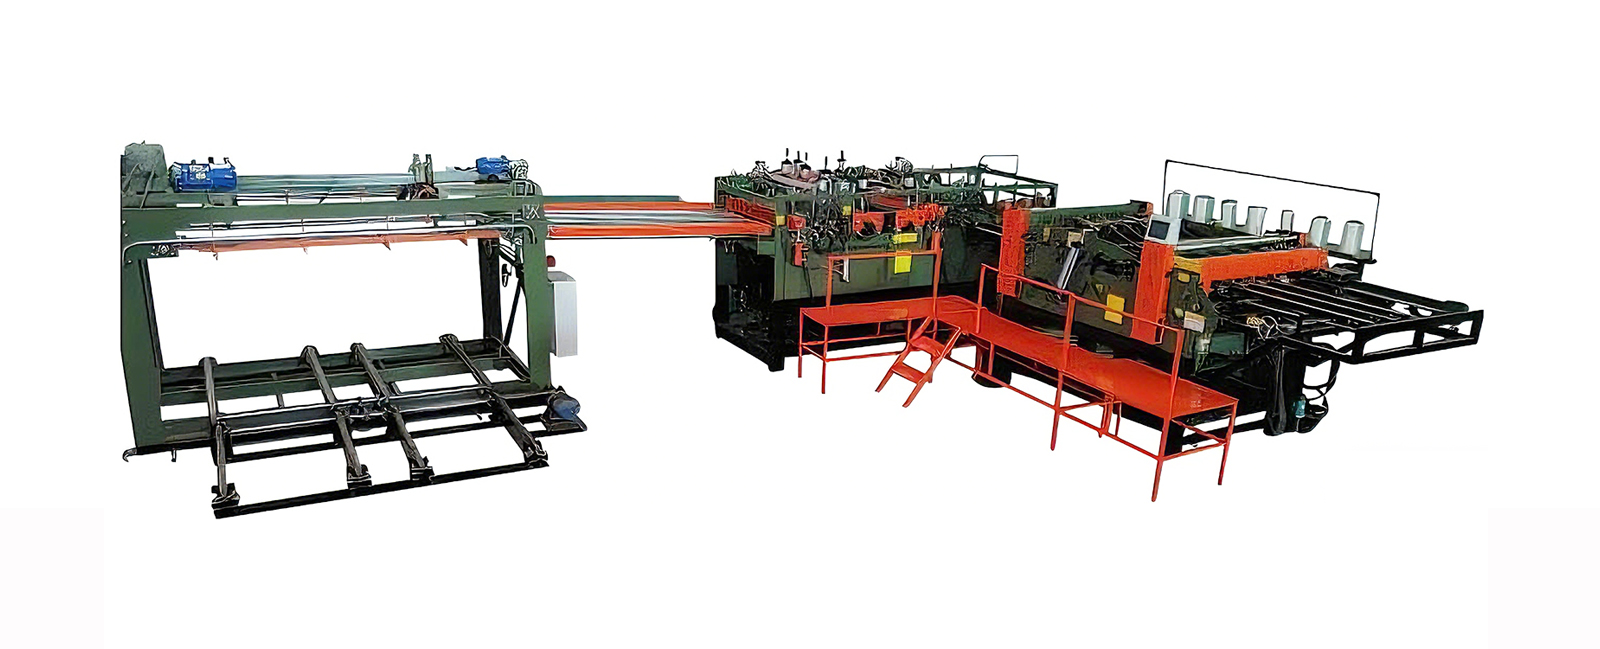
دستگاه اتصال تخته سه لا عمودی به طور خاص برای سناریوهای تولید تخته سه لا در مقیاس بزرگ با تمرکز اصلی بر فرآیند اتصال روکش عمودی طراحی شده است. به طور دقیق و کارآمد روکش های کوتاه برش را در امتداد جهت دانه طبیعی روکش ها (یعنی بعد عمودی) می پیوندد.
این دستگاه با هدف قرار دادن روکشهای هستهای با فرمت کوتاه و روکشهای صورت - که با مشخصات پراکنده و طول ناکافی مشخص میشوند - ایجاد شده در طول فرآیند تولید، تراز خودکار لبهها، چسباندن دقیق، و چسبندگی با فشار بالا را در یک فرآیند یکپارچه ادغام میکند. این امکان اتصال پایدار این مواد را به تختههایی با فرمت بلند با طول یکنواخت و ابعاد منطبق میدهد و اساساً به نقاط درد صنعت ناشی از میزان استفاده کم روکشهای کوتاه و راندمان ضعیف اتصال دستی میپردازد.
این دستگاه با داشتن طیف گسترده ای از کاربرد، کاملاً با الزامات خط تولید خودکار محصولات مختلف تخته سه لا، از جمله تخته های سه لایه، تخته چندلایه، LVL (الوار روکش چند لایه)، زیرلایه های کفپوش چوبی جامد، تخته سه لا با فیلم مهندسی ساخت و ساز و تخته چندلای مخصوص ظرف سازگار است. این نه تنها با فرآیندهای بالادستی مانند لایه برداری و خشک کردن روکش متصل می شود، بلکه بسترهای استانداردی را برای فرآیندهای پایین دست مانند پرس، سنباده و برش فراهم می کند. به عنوان یکی از تجهیزات کلیدی اصلی در خط تولید یکپارچه تخته سه لا، استفاده از منابع مواد کوتاه برش را تسهیل می کند، کارایی تولید را افزایش می دهد و ثبات ابعادی محصولات را تضمین می کند، در نتیجه پشتیبانی فنی قوی برای تولید در مقیاس بزرگ و استاندارد شرکت ها فراهم می کند.
|
نمایش محصول |
|
فرآیند محصول |
این مرحله تضمین می کند که مواد خام و تجهیزات با استانداردها مطابقت دارند و 3 پیوند اصلی را پوشش می دهند:
روکش های هسته/ روکش های صورت را که تحت فرآیند لایه برداری و خشک شدن قرار گرفته اند انتخاب کنید. میزان رطوبت را در 8٪ -12٪ و انحراف ضخامت در ± 0.2 میلی متر کنترل کنید. عیوب مانند گره ها و ترک ها را از بین ببرید و روکش های کوتاه برش را بر اساس طول (حداقل طول ≥ 300 میلی متر) طبقه بندی کنید تا از خرابی اتصال جلوگیری شود.
تنظیم پارامترها از طریق PLC با توجه به اندازه تخته، مواد روکش و نوع چسب: ① سرعت اتصال: 30-35 متر در دقیقه (قابل تنظیم به بالاتر برای چوب نرم). ② مقدار کاربرد چسب: 150-200 گرم / ㎡؛ ③ فشار عمودی: 40-50T، فشار جانبی: 70-75T. ④ خطای برش با طول ثابت: در ± 0.5 میلی متر. سیستم سروو، موقعیت فوتوالکتریک و اجزای ایمنی را برای اطمینان از عملکرد پایدار تجهیزات بازرسی کنید.
چسب ها و مواد کمکی را آماده کنید: چسب ذوب داغ PUR را از قبل گرم کنید تا 120-150 درجه سانتیگراد و دمای ثابت را حفظ کنید. برای فرآیند اتصال طناب، طناب اتصال را از قبل نصب کنید و کشش را تنظیم کنید تا یکنواخت شود. ابزارهای کمکی مانند قفسه های دریافت مواد را آماده کنید و زباله ها را در درگاه های تغذیه و تخلیه تجهیزات تمیز کنید.
این تجهیزات به طور خودکار اتصال عمودی روکش های کوتاه را تکمیل می کند که شامل 5 فرآیند متوالی است:
روکش های کوتاه از طریق تسمه نقاله تغذیه می شوند. حسگرهای فوتوالکتریک روکش ها را شناسایی و قرار می دهند، و مکانیسم سروو آنها را به طور دقیق تراز می کند تا اطمینان حاصل شود که دانه روکش در جهت عمودی سازگار است. خطای مفصل لب به لب ونیرهای مجاور در محدوده ± 0.3 میلی متر است که باعث حذف ناهماهنگی لبه ها و همپوشانی آنها می شود.
روکش ها وارد ایستگاه چسب می شوند، جایی که چسب با نورد یا اسپری اعمال می شود (لایه چسب به طور کامل ضخامت روکش را می پوشاند). تجهیزات پیشرفته می توانند سطوح انتهایی اتصال را برای از بین بردن سوراخ ها و بهبود درجه چسبندگی صیقل دهند.
روکش های چسب دار وارد مکانیسم پرس می شوند، جایی که فشار دو طرفه (فشار عمودی 40-50T، فشار جانبی 70-75T) اعمال می شود و به مدت 5-8 ثانیه حفظ می شود. چسب اضافی از طریق شیار راهنما تخلیه می شود. برای فرآیند اتصال طناب، طناب اتصال به طور همزمان تعبیه شده و ثابت می شود تا استحکام کششی اتصال افزایش یابد.
این تجهیزات به طور مداوم روکشها را تغذیه کرده و به هم میپیوندند تا تختههای بلند با عرض کامل را تشکیل دهند. سیستم فوتوالکتریک دقت را در زمان واقعی نظارت می کند و PLC به صورت پویا پارامترها را تنظیم می کند تا اطمینان حاصل شود که خطای صافی کل برد در 0.8 میلی متر بر متر است.
هنگامی که تخته به طول تنظیم شده رسید، تیغه اره داخلی/کاتر برش دقیق (با سطح برش بدون سوراخ) انجام می دهد. تخته از طریق تسمه نقاله تخلیه جدا شده و وارد فرآیند بعدی می شود.
این مرحله کیفیت محصول نهایی را تضمین می کند و با فرآیندهای بعدی مرتبط می شود و 3 مرحله کلیدی را پوشش می دهد:
تخته های برش تا دمای اتاق روی تسمه نقاله خنک کننده یا در ناحیه استاتیک (10 تا 15 دقیقه برای چسب داغ) خنک می شوند تا از پخت کامل لایه چسب اطمینان حاصل شود. برای جلوگیری از تغییر شکل، از انباشتن و فشردن در حین سرد شدن خودداری کنید.
شاخص های بازرسی کیفیت اصلی: ① اتصال چسب: بدون شکاف، بدون سرریز چسب، بدون ترک، عرض ≤ 0.2 میلی متر. ② خطای ابعادی: مطابق با الزامات، صافی ≤ 0.7 میلی متر؛ ③ کیفیت سطح: بدون آسیب، دانه ثابت. عیوب جزئی باید به سرعت رسیدگی شود، در حالی که عیوب جدی باید علامت گذاری شده و برای پردازش مجدد بازگردانده شوند.
تخته های واجد شرایط بر اساس مشخصات (ارتفاع پشته ≤ 1.5 متر) روی هم چیده می شوند و در محیطی با تهویه مناسب و خشک نگهداری می شوند. آنها طبق برنامه تولید به فرآیندهای بعدی مانند پرس و سنباده منتقل می شوند تا وارد مرحله تولید تخته سه لا نهایی شوند.
پس از اتمام کار تولید، منبع تغذیه تجهیزات و سیستم مدار چسب را خاموش کنید و چسب و زباله های باقی مانده را تمیز کنید. قطعات آسیب پذیر مانند تیغه های اره و غلتک های چسب را بازرسی کنید و در صورت نیاز آنها را تعویض یا روغن کاری کنید. ثبت داده های تولید مانند خروجی و نرخ صلاحیت برای بهینه سازی تولید بعدی.


