

|


| Тоо хэмжээ: | |
|---|---|

 |
Бүтээгдэхүүний танилцуулга |
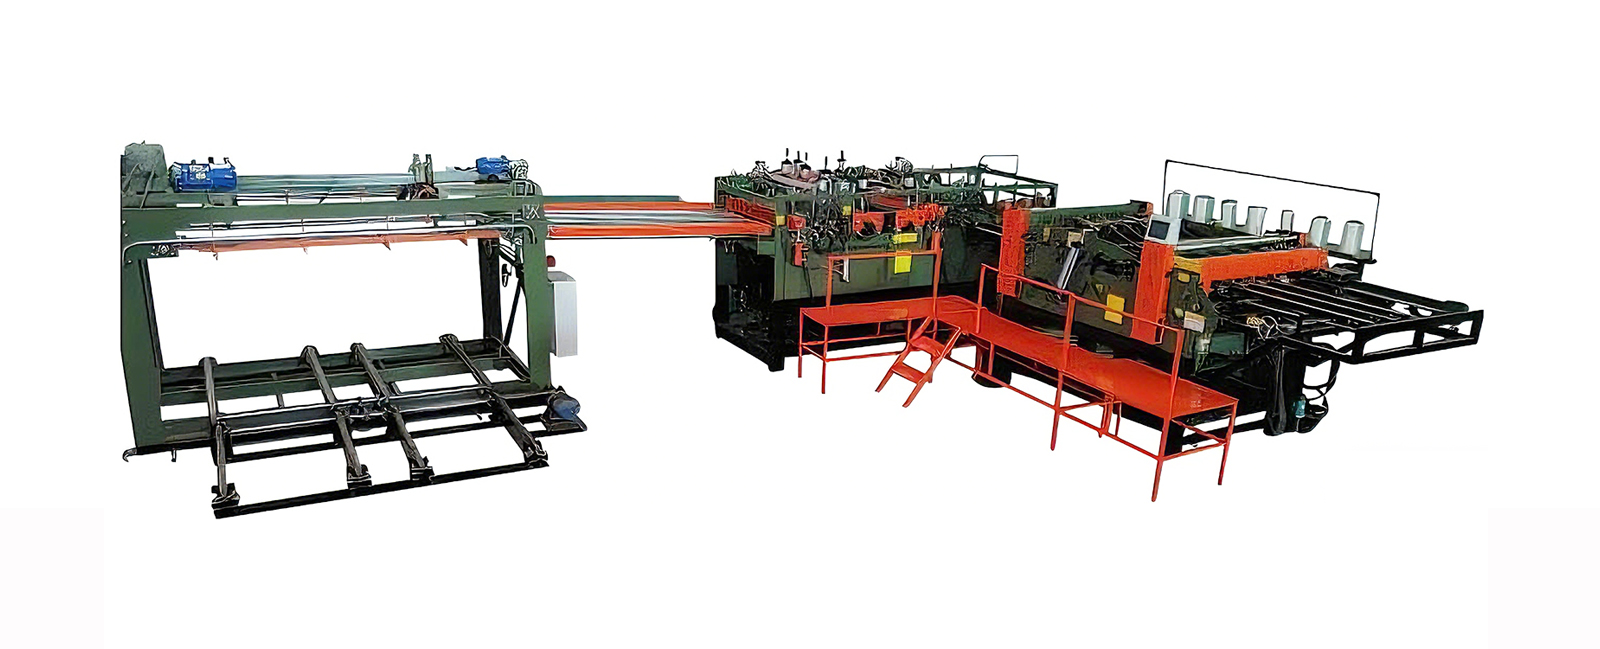
Босоо фанер хавтанг холбох машин нь том хэмжээний фанер үйлдвэрлэх хувилбаруудад тусгайлан зориулагдсан бөгөөд босоо өнгөлгөөтэй холбох үйл явцад гол анхаарлаа хандуулдаг. Энэ нь өнгөлгөөний байгалийн үр тарианы чиглэлийн дагуу (өөрөөр хэлбэл, босоо хэмжээс) богино зүсэгдсэн өнгөлгөөг нарийн бөгөөд үр дүнтэй холбодог.
Үйлдвэрлэлийн явцад бий болсон богино хэлбэрийн фанерын үндсэн өнгөлгөө болон нүүрний өнгөлгөөг онилдог бөгөөд энэ нь тархай бутархай, хангалтгүй урттай байдаг - автоматжуулсан ирмэгийн тэгшилгээ, нарийн наалт, өндөр даралтын холболтыг нэг процесс болгон нэгтгэдэг. Энэ нь эдгээр материалыг жигд урттай, тохирох хэмжээс бүхий урт хэлбэрийн хавтангуудад тогтвортой холбох боломжийг олгож, богино зүсэлттэй өнгөлгөөний ашиглалтын түвшин бага, гар аргаар холбох үр ашиг муутай зэрэг салбарын хүндрэлийг үндсээр нь шийдэж өгдөг.
Өргөн хүрээний хэрэглээтэй тул уг машин нь гурван давхар хавтан, олон давхаргат фанер, LVL (давхаргасан өнгөлгөөтэй мод), цул модон шалны дэвсгэр, барилгын инженерийн хальсан фанер, саванд зориулсан фанер зэрэг төрөл бүрийн фанер бүтээгдэхүүний үйлдвэрлэлийн автоматжуулсан шугамын шаардлагад бүрэн нийцдэг. Энэ нь зөвхөн өнгөлгөөний хальслах, хатаах зэрэг дээд талын процессуудтай холбогдоод зогсохгүй дарах, зүлгүүрдэх, зүсэх зэрэг доод урсгалын процессуудад стандартчилсан субстратаар хангадаг. Фанер үйлдвэрлэх нэгдсэн шугамын үндсэн гол тоног төхөөрөмжийн нэг болохын хувьд богино хугацааны материалын нөөцийг ашиглах, үйлдвэрлэлийн үр ашгийг дээшлүүлж, бүтээгдэхүүний хэмжээст нийцтэй байдлыг баталгаажуулж, улмаар аж ахуйн нэгжүүдийн томоохон хэмжээний стандартчилсан үйлдвэрлэлд техникийн хатуу дэмжлэг үзүүлдэг.
|
Бүтээгдэхүүний дэлгэц |
|
Бүтээгдэхүүний үйл явц |
Энэ үе шат нь 3 үндсэн холбоосыг хамарсан түүхий эд, тоног төхөөрөмж стандартад нийцэж байгаа эсэхийг баталгаажуулдаг.
Арьсаа гуужуулж, хатаах процесст орсон үндсэн өнгөлгөө/нүүрний өнгөлгөөг сонго. Чийгийн агууламжийг 8%-12%, зузаанын хазайлтыг ±0.2мм дотор хяна. Зангилаа, хагарал зэрэг согогийг арилгаж, богино зүсэлттэй өнгөлгөөг уртаар нь (хамгийн бага урт ≥ 300мм) ангилж, нэгдэх эвдрэлээс сэргийлнэ.
Самбарын хэмжээ, өнгөлгөөний материал, наалдамхай материалын төрлөөс хамааран параметрүүдийг PLC-ээр тохируулна уу: ① Холболтын хурд: 30-35м/мин (зөөлөн модны хувьд илүү өндөр болгох боломжтой); ② Цавуу хэрэглэх хэмжээ: 150-200гр/㎡; ③ Босоо даралт: 40-50T, хажуугийн даралт: 70-75T; ④ Тогтмол урттай зүсэлтийн алдаа: ±0.5мм дотор. Тоног төхөөрөмжийн тогтвортой ажиллагааг хангахын тулд серво систем, фотоэлектрик байршил, аюулгүй байдлын бүрэлдэхүүн хэсгүүдийг шалгана уу.
Цавуу болон туслах материалыг бэлтгэх: PUR халуун хайлмал цавууг 120-150 ℃ хүртэл халааж, температурыг тогтмол байлгах; олс холбох процессын хувьд холбох олсыг урьдчилан суулгаж, хурцадмал байдлыг жигд болгохын тулд тохируулна. Материал хүлээн авах тавиур гэх мэт туслах хэрэгслүүдийг бэлтгэх, тоног төхөөрөмжийн тэжээх, цэнэглэх портууд дахь хог хаягдлыг цэвэрлэх.
Тоног төхөөрөмж нь 5 дараалсан процессыг багтаасан богино зүсэлттэй өнгөлгөөний босоо холболтыг автоматаар гүйцэтгэдэг.
Богино зүсэлттэй өнгөлгөө нь туузан дамжуулагчаар тэжээгддэг. Фотоэлектрик мэдрэгч нь өнгөлгөөг илрүүлж, байрлуулж, серво механизм нь өнгөлгөөний ширхэгийг босоо чиглэлд жигд байлгахын тулд тэдгээрийг нарийн тэгшлэнэ. Зэргэлдээх өнгөлгөөний өгзөгний үений алдаа нь ±0.3 мм-ийн дотор байгаа нь ирмэгийн тэгш бус байдал, давхцлыг арилгана.
Өнгөлгөө нь наалдамхай цэгт ордог бөгөөд наалдамхай бодисыг өнхрүүлэн эсвэл шүршиж түрхдэг (цавууны давхарга нь өнгөлгөөний зузааныг бүрэн хамардаг). Дээд зэрэглэлийн тоног төхөөрөмж нь холбогч гадаргууг өнгөлж, хагарлыг арилгах, наалдалтыг сайжруулах боломжтой.
Цавуутай өнгөлгөө нь даралтын механизмд орж, хоёр чиглэлтэй даралт (40-50Т босоо даралт, 70-75Т хажуугийн даралт) хийж, 5-8 секундын турш хадгална. Илүүдэл цавуу нь чиглүүлэгч ховилоор гадагшилдаг. Олс холбох процессын хувьд холболтын суналтын бат бэхийг нэмэгдүүлэхийн тулд холбох олсыг нэгэн зэрэг суулгаж, бэхэлдэг.
Тоног төхөөрөмж нь өнгөлгөөг тасралтгүй нийлүүлж, бүрэн өргөнтэй урт хавтанг үүсгэдэг. Фотоэлектрик систем нь бодит цаг хугацаанд нарийвчлалыг хянадаг бөгөөд PLC нь бүхэл хавтангийн шулуун байдлын алдааг 0.8 мм/м дотор байлгахын тулд параметрүүдийг динамикаар тохируулдаг.
Самбар тогтоосон уртад хүрэхэд суурилуулсан хөрөөний ир/таслагч нь нарийн зүсэлт хийдэг (хөрөөгүй зүсэх гадаргуутай). Уг хавтанг гадагшлуулах туузан дамжуулагчаар тусгаарлаж, дараагийн процесст орно.
Энэ үе шат нь эцсийн бүтээгдэхүүний чанарыг баталгаажуулж, 3 үндсэн үе шатыг хамарсан дараагийн процессуудтай холбогддог.
Наалдамхай давхаргыг бүрэн хатууруулахын тулд тасалгааны хавтанг хөргөлтийн туузан дамжуулагч эсвэл статик хэсэгт (халуун хайлмал цавуугаар 10-15 минут шаардлагатай) тасалгааны температурт хөргөнө. Хөргөх явцад хэв гажилтаас сэргийлэхийн тулд давхарлаж, шахахаас зайлсхий.
Чанарын шалгалтын үндсэн үзүүлэлтүүд: ① Цавуу холболт: цоорхойгүй, цавуу халихгүй, хагарал байхгүй, өргөн ≤ 0.2мм; ② Хэмжээний алдаа: шаардлагад нийцсэн, тэгш байдал ≤ 0.7мм; ③ Гадаргуугийн чанар: гэмтэлгүй, тууштай үр тариа. Бага зэргийн согогийг цаг алдалгүй арилгах ба ноцтой согогийг тэмдэглэж, дахин боловсруулахад буцаана.
Мэргэшсэн хавтангуудыг тодорхойлолтын дагуу (савны өндөр ≤ 1.5м) давхарлаж, агааржуулалт сайтай, хуурай орчинд хадгална. Тэдгээр нь эцсийн фанер үйлдвэрлэх шатанд орохын тулд үйлдвэрлэлийн төлөвлөгөөний дагуу дарах, зүлгүүр хийх зэрэг дараагийн процессуудад шилждэг.
Үйлдвэрлэлийн ажил дууссаны дараа тоног төхөөрөмжийн цахилгаан хангамж, наалдамхай хэлхээний системийг унтрааж, үлдэгдэл цавуу, хог хаягдлыг цэвэрлэнэ. Хөрөөний ир, цавуу бул гэх мэт эмзэг хэсгүүдийг шалгаж, шаардлагатай бол солих эсвэл тослох. Үйлдвэрлэлийн дараагийн оновчлолд зориулж гарц, мэргэшлийн түвшин зэрэг үйлдвэрлэлийн өгөгдлийг бүртгэнэ.


